

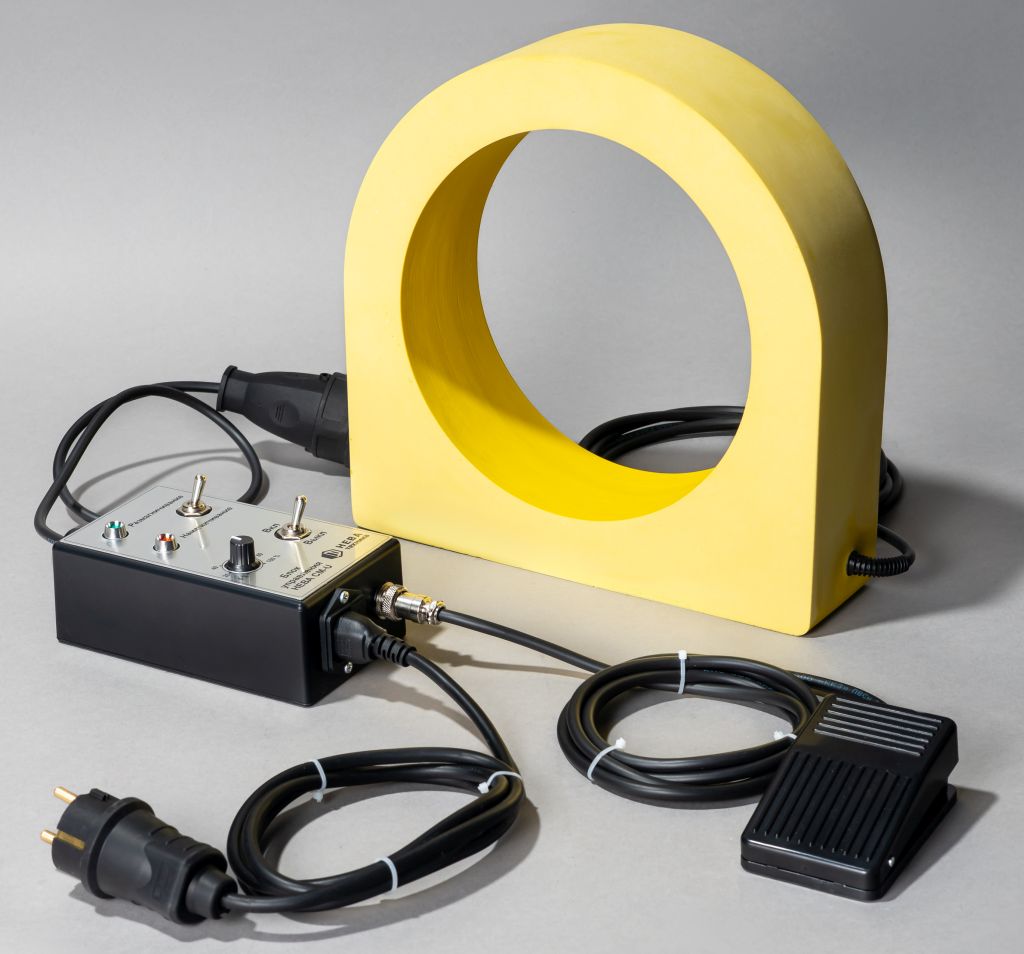
Назначение
Магнитные дефектоскопы серии НЕВА — специализированное оборудование для намагничивания ферромагнитных объектов при проведении магнитопорошкового контроля.
Применение дефектоскопов НЕВА строго соответствует действующим стандартам:
ГОСТ 56512–2015 (пункты 6.1, 9.1, 9.2, 9.3, 11.15, 12.8, 12.10, 15.2);- ГОСТ ISO 17638–2018 (раздел 5);
- ГОСТ Р ИСО
9934-1-2011 (раздел 8).
Устройств НЕВА предназначены для выявления продольных дефектов (трещин, расслоений, волосовин, непроваров) в стержневых деталях, трубах, валах, осях и других объектах цилиндрической формы.
Методы намагничивания
Три режима намагничивания в одной намагничивающей катушке НЕВА:
1. Переменное магнитное поле (AC) — Соответствие:
- Частота: 50 Гц.
- Глубина проникновения: 0,1–2 мм.
- Применение: выявление поверхностных дефектов.
- Метод: приложенное поле (контроль во время намагничивания).
Преимущество: максимальная чувствительность к тонким поверхностным трещинам согласно ГОСТ ISO 17638–2018 (приложение, А, п. А.2).
2. Постоянное приложенное магнитное поле (DC) — Соответствие:
- Источник: выпрямленный ток.
- Глубина проникновения: до 10–15 мм.
- Применение: обнаружение подповерхностных несплошностей.
- Метод: приложенное поле (контроль во время намагничивания).
Преимущество: обнаружение дефектов на глубине, недоступной для переменного поля.
3. Постоянное остаточное магнитное поле (DC) — Соответствие:
- Источник: остаточная намагниченность контролируемого изделия.
- Глубина проникновения: до 2–8 мм.
- Применение: выявление подповерхностных дефектов сложных поверхностей.
- Метод: остаточное намагничивание.
Преимущество: проверка труднодоступных участков (ГОСТ ISO 17638–2018), возможность многократного нанесения индикатора
Принцип работы
Продольное намагничивание.
- Объект контроля (труба, вал, стержень) помещается внутрь катушки или катушка надевается на объект.
- Электрический ток проходит через витки катушки, создавая магнитное поле вдоль объекта. Магнитные силовые линии направлены по оси объекта.
- Поперечные дефекты (трещины вдоль оси) пересекают силовые линии под углом 90°, создавая максимальное магнитное поле рассеяния.
- Магнитный индикатор (суспензия или порошок) наносится на поверхность и скапливается над дефектами.
Важно: Согласно ГОСТ Р ИСО
Какие дефекты выявляет?
В соответствии с ГОСТ 56512–2015, раздел 5:
- Поперечные трещины (термические, усталостные, закалочные);
- Волосовины вдоль оси детали;
- Расслоения в прокате и поковках;
- Непровары в продольных сварных швах труб;
- Флокены в крупных валах;
- Закаты на поверхности проката.
Примечание: Для выявления продольных дефектов требуется дополнительное циркулярное намагничивание (
Преимущества
1. Соответствие действующим стандартам:
- Полное соответствие
ГОСТ 56512–2015 (типовые технологические процессы); - Соответствие ГОСТ ISO 17638–2018 для контроля продольных швов;
- Соответствие ГОСТ Р ИСО
9934-1-2011 (основные требования).
2. Универсальность применения
Три метода в одном приборе (
- Приложенное переменное поле;
- Приложенное постоянное поле;
- Остаточное постоянное поле;
- Экономия: не нужно покупать отдельное оборудование для разных задач.
3. Высокая производительность
- Быстрое намагничивание: 2–5 секунд на деталь;
- Простое применение: поместить деталь в катушку и включить;
- Соответствует требованиям
ГОСТ 56512–2015 по скорости контроля.
4. Безопасность
- Защита от перегрузки по току;
- Автоматическое отключение при перегреве;
- Соответствие
ГОСТ 56512–2015, раздел 17 (требования безопасности)
5. Области применения по отраслям
Машиностроение:
- Контроль валов, осей, шатунов;
- Проверка штоков гидроцилиндров;
- Дефектоскопия зубчатых колес.
Трубная промышленность:
- Контроль поперечных швов труб;
- Проверка бурильных труб;
- Дефектоскопия
насосно-компрессорных труб.
Железнодорожный транспорт:
- Контроль осей колесных пар;
- Проверка рессор и пружин;
- Дефектоскопия тяговых штанг.
Нефтегазовая отрасль:
- Контроль бурового оборудования;
- Проверка штанг глубинных насосов;
- Дефектоскопия обсадных труб.
Энергетика:
- Контроль роторов турбин;
- Проверка валов генераторов;
- Дефектоскопия крепежа.
Комплект поставки
Дефектоскоп-катушка (3 размера: Ø120 мм, Ø200 мм, Ø300 мм);- Блок управления;
- Соединительные кабели;
- Педаль включения;
- Паспорт и руководство по эксплуатации;
- Сертификат соответствия.
Выгоды приобретения дефектоскопов НЕВА
Для производства:
- Снижение брака на 60–80% за счет раннего выявления дефектов;
- Ускорение контроля в 3–5 раз по сравнению с ручными методами;
- Соответствие требованиям заказчиков (ГОСТ, ISO, отраслевые стандарты);
- Документирование результатов для системы менеджмента качества.
Для сервисных центров и лабораторий НК:
- Три метода намагничивания в 1 приборе;
- Режим размагничивания;
- Мобильность (малый вес, компактные размеры);
- Работа от стандартной сети 220 В;
- Влагозащищенный и ударопрочный корпус катушки.
Дефектоскоп разработан в соответствии с:
ГОСТ 56512–2015 «Контроль неразрушающий. Магнитопорошковый метод. Типовые технологические процессы»
- ГОСТ ISO 17638–2018 «Неразрушающий контроль сварных соединений. Магнитопорошковый контроль»
- ГОСТ Р ИСО
9934-1-2011 «Контроль неразрушающий. Магнитопорошковый метод. Часть 1. Основные требования» - ГОСТ Р 53700–2009 «Контроль неразрушающий. Магнитопорошковый метод. Часть 3. Оборудование»


