

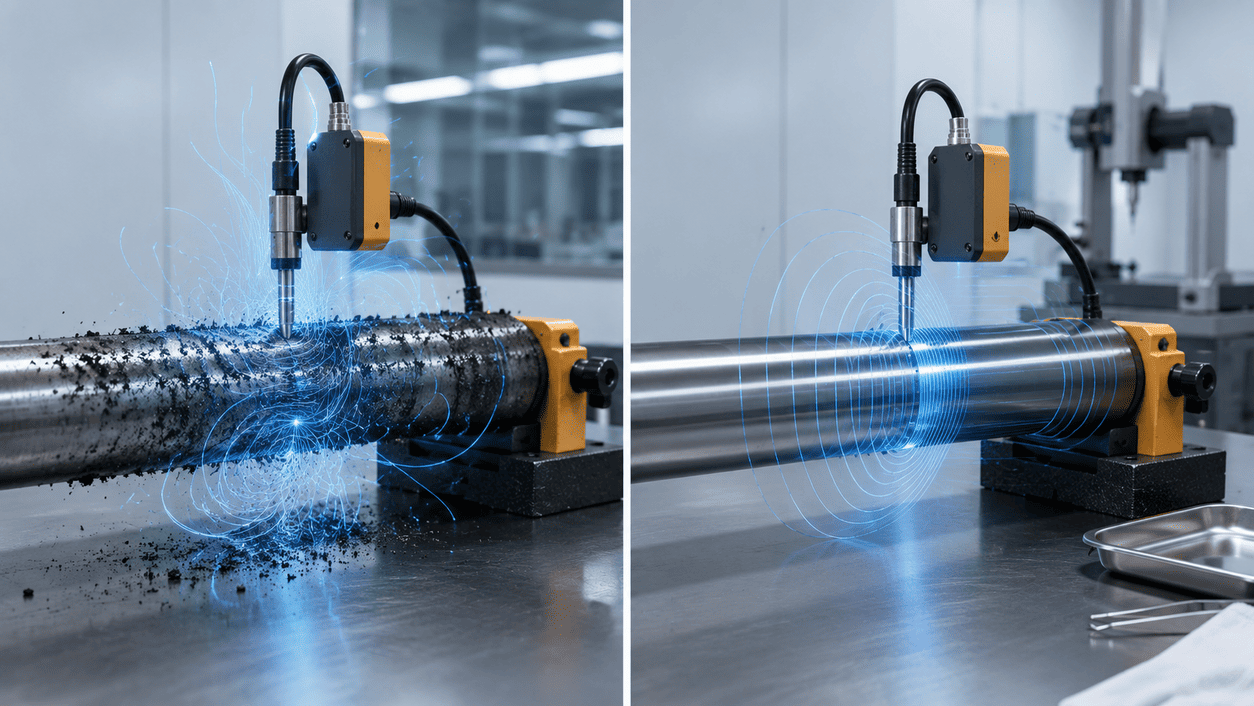
Размагничивание деталей, работающих с магнитострикционными датчиками, требуется, когда остаточная намагниченность влияет на стабильность измерений, вызывает ложные сигналы, смещение показаний или нестабильную работу системы контроля положения.
Магнитострикционные датчики применяются там, где важно точно измерять положение, перемещение, уровень, ход штока, положение цилиндра или механического узла. Если рядом с датчиком находится намагниченная деталь, корпус, шток, вал, направляющая, труба или крепёжный элемент, магнитное поле может искажать сигнал и приводить к ошибкам.
Где возникает проблема
- магнитопорошкового контроля;
- шлифовки и мехобработки;
- работы с магнитной оснасткой;
- контакта с магнитными захватами;
- хранения рядом с электродвигателями и магнитами;
- сварки, наплавки или ремонта;
- транспортировки рядом с намагниченными изделиями;
- эксплуатации в зоне электромагнитных полей;
- сборки рядом с магнитными элементами.
Проблема может проявляться на деталях, которые находятся рядом с датчиком или входят в состав контролируемого узла: штоках, валах, цилиндрах, трубах, корпусах, направляющих, кронштейнах, фланцах, крепеже и посадочных элементах.
Чем мешает остаточная намагниченность
Магнитострикционный датчик работает с магнитным полем. Поэтому постороннее остаточное поле рядом с ним может нарушать стабильность измерения.
- нестабильным показаниям положения;
- скачкам сигнала;
- ложным срабатываниям;
- смещению нулевой точки;
- ошибкам при контроле хода;
- некорректной работе автоматической системы;
- повторной калибровке без устранения причины;
- нестабильной работе после ремонта;
- разным показаниям на одинаковых деталях;
- росту псевдобрака при автоматическом контроле.
Часто проблему пытаются решить настройкой датчика или заменой электроники, хотя причина может быть в остаточной намагниченности металлических деталей рядом с измерительной зоной.
Какие детали чаще всего требуют проверки
Проверять остаточную намагниченность особенно важно на деталях, которые находятся рядом с чувствительной зоной датчика.
- штоки гидроцилиндров;
- направляющие;
- валы и оси;
- трубы и гильзы;
- корпусные детали;
- фланцы;
- втулки;
- кронштейны;
- крепёж;
- посадочные элементы;
- детали после МПД;
- элементы после шлифовки;
- детали автоматизированных линий контроля.
Даже если сама деталь не является частью датчика, её остаточное поле может влиять на измерение, если она расположена близко к чувствительной зоне.
Почему проблема бывает нестабильной
Остаточная намагниченность может распределяться неравномерно. В одной точке поле будет слабым, а рядом с кромкой, торцом, отверстием, резьбой или переходом толщины — повышенным.
- форма детали;
- марка стали;
- толщина металла;
- наличие отверстий и пазов;
- кромки и торцы;
- зона после шлифовки;
- контакт с магнитной оснасткой;
- расстояние до датчика;
- ориентация детали относительно чувствительной зоны;
- положение детали в собранном узле.
Из-за этого неисправность может проявляться не постоянно, а только при определённом положении штока, вала, детали или механизма.
Как понять, что проблема связана с намагниченностью
- датчик показывает нестабильные значения;
- сигнал «плавает» без механической причины;
- после замены датчика проблема сохраняется;
- ошибка появляется только на отдельных деталях;
- показания меняются при повороте или смещении детали;
- после МПД или шлифовки датчик работает хуже;
- после сборки узла появляется смещение показаний;
- автоматическая линия выдаёт ложные отклонения;
- повторная калибровка помогает ненадолго;
- рядом с датчиком есть стальная деталь, которая притягивает металлическую пыль.
Если такие признаки повторяются, нужно проверить остаточное магнитное поле на деталях рядом с датчиком.
Как измерять остаточное поле
Измерение выполняют магнитометром, гауссметром или тесламетром с датчиком Холла.
- торцы;
- кромки;
- шейки;
- посадочные поверхности;
- отверстия;
- пазы;
- резьбу;
- зоны после шлифовки;
- места контакта с магнитной оснасткой;
- участки рядом с чувствительной зоной датчика;
- детали в собранном положении.
Для длинных деталей, например штоков, валов и направляющих, желательно измерять поле по нескольким сечениям и по длине. Для корпусных деталей — отдельно проверять углы, отверстия, кромки и зоны крепления датчика.
Почему одного измерения недостаточно
Для датчиков важно не среднее значение поля по детали, а локальное поле рядом с чувствительной зоной.
Одна точка может показывать допустимое значение, а рядом с отверстием, торцом или посадочной зоной поле будет выше. В собранном узле магнитная картина также может измениться: детали рядом друг с другом формируют другую магнитную систему, чем по отдельности.
- деталь до сборки;
- деталь после сборки;
- зону рядом с датчиком;
- положение детали при рабочем ходе;
- точки, где сигнал становится нестабильным;
- детали после ремонта, МПД или шлифовки.
Какой метод размагничивания подходит
Метод зависит от размера детали, уровня поля, расположения датчика и требований к точности измерения.
1. Локальное размагничивание
Подходит, если повышенное поле сосредоточено рядом с датчиком, в зоне крепления, на торце, кромке или посадочной поверхности.
2. Размагничивание отдельных деталей перед сборкой
Если проблема появляется после обработки, МПД или шлифовки, лучше размагничивать деталь до установки в узел. Это снижает риск влияния на датчик после сборки.
3. Размагничивание партии деталей
Если нестабильность возникает на серийной продукции, размагничивание можно включить в технологический маршрут перед сборкой или контролем.
4. Размагничивание крупногабаритных узлов
Если деталь уже установлена в оборудование или её сложно демонтировать, возможна обработка на месте эксплуатации.
5. Индивидуальное решение для линии
Если датчики работают в составе автоматической линии, оборудование подбирается под скорость подачи, габариты детали, место установки и требования к остаточному полю.
Какое оборудование НЕВА-Техника подходит
НЕВА DK
Подходит для деталей, которые можно разместить в рабочем окне соленоида: втулок, фланцев, корпусов, колец, кронштейнов, коротких валов и элементов сборки.
НЕВА DKK
Подходит для потоковой обработки деталей перед автоматическим контролем или сборкой. Решение удобно для серийного производства, где важна повторяемость.
НЕВА DKM
Подходит для валов, осей, штоков, цилиндрических деталей и тяжёлых изделий, которые удобнее перемещать через соленоид на тележке.
НЕВА DKBP
Подходит для мелких деталей, крепежа, шайб, втулок и элементов, которые могут влиять на датчик при сборке в чувствительном узле.
НЕВА DKK-M10
Подходит для крупногабаритных деталей и узлов, которые сложно перемещать через стационарный соленоид. В этом случае изделие остаётся неподвижным, а соленоид перемещается вдоль детали.
Выездное размагничивание НЕВА-Техника
Подходит, если проблема проявляется на установленном оборудовании, крупном узле, автоматической линии или изделии, которое нельзя быстро демонтировать.
Когда нужен выезд специалиста
- датчик даёт нестабильные показания;
- причина ошибки неочевидна;
- нужно измерить поле на собранном узле;
- проблема появляется только в рабочем положении детали;
- оборудование нельзя остановить надолго;
- нужно проверить влияние конкретной детали на датчик;
- требуется подобрать режим размагничивания до покупки оборудования;
- необходимо провести измерения до и после обработки;
- проблема повторяется на партии изделий.
Выезд особенно полезен, когда нужно связать три фактора: остаточное поле детали, расположение датчика и поведение сигнала в реальном рабочем процессе.
Какие данные нужны для подбора решения
- тип детали;
- размеры и массу;
- материал;
- где расположен датчик;
- тип датчика и его рабочую зону;
- расстояние от детали до датчика;
- исходное остаточное поле;
- где именно наблюдается нестабильность сигнала;
- состояние детали: отдельная или в сборке;
- следующую операцию: сборка, контроль, эксплуатация;
- требуемую точность измерения;
- требуемый уровень поля после обработки;
- фото детали, узла или линии;
- условия участка и доступное питание.
Отправьте параметры детали и датчика
Подберём способ размагничивания под вашу задачу: нестабильный сигнал, ложные срабатывания, влияние детали на магнитострикционный датчик, подготовка деталей перед сборкой или обработка узла на месте.
