Размер шрифта
Цвет фона и шрифта
Изображения
Озвучивание текста
Обычная версия сайта
НЕВА-Техника
Российское оборудование для размагничивания • Подбор по параметрам изделия • Доставка по России и СНГ
+7-812-467-92-87
+7-812-467-92-87
Заказать звонок
E-mail
zakaz@nevatech.online
Адрес
194044, г. Санкт-Петербург, Большой Сампсониевский проспект, д.64.
Режим работы
Пн. – Пт.: с 9:00 до 18:00
Подобрать решение
Оборудование
  • Стационарные размагничивающие комплексы
  • Размагничивающие соленоиды, туннели
  • Размагничивающие катушки
  • Устройства размагничивания труб
  • Комплектующие для размагничивания труб
    • Комплектующие
    • Размагничивающие обмотки, пояса
  • Компенсационные магниты
  • Настольные демагнитизаторы
    • Сделано в России
    • Сделано в Китае
  • Магнитные дефектоскопы, намагничивающие катушки
  • Установки размагничивания бурильных труб
  • Индикаторы магнитного поля
Услуги
  • Аренда оборудования
    • Установки размагничивания в аренду
  • Выездное размагничивание
    • Услуги размагничивания с выездом
Размагничивание труб
Проекты
  • Кейсы по услугам размагничивания
База знаний
Решения
О компании
  • О компании
  • Документы
  • Отзывы
  • Реквизиты
Контакты
Российское оборудование для размагничивания • Подбор по параметрам изделия • Доставка по России и СНГ
zakaz@nevatech.online
+7-812-467-92-87
+7-812-467-92-87
Заказать звонок
E-mail
zakaz@nevatech.online
Адрес
194044, г. Санкт-Петербург, Большой Сампсониевский проспект, д.64.
Режим работы
Пн. – Пт.: с 9:00 до 18:00
НЕВА-Техника
Оборудование
  • Стационарные размагничивающие комплексы
    Стационарные размагничивающие комплексы
  • Размагничивающие соленоиды, туннели
    Размагничивающие соленоиды, туннели
  • Размагничивающие катушки
    Размагничивающие катушки
  • Устройства размагничивания труб
    Устройства размагничивания труб
  • Комплектующие для размагничивания труб
    Комплектующие для размагничивания труб
    • Комплектующие
    • Размагничивающие обмотки, пояса
  • Компенсационные магниты
    Компенсационные магниты
  • Настольные демагнитизаторы
    Настольные демагнитизаторы
    • Сделано в России
    • Сделано в Китае
  • Магнитные дефектоскопы, намагничивающие катушки
    Магнитные дефектоскопы, намагничивающие катушки
  • Установки размагничивания бурильных труб
    Установки размагничивания бурильных труб
  • Индикаторы магнитного поля
    Индикаторы магнитного поля
Услуги
  • Аренда оборудования
    Аренда оборудования
    • Установки размагничивания в аренду
  • Выездное размагничивание
    Выездное размагничивание
    • Услуги размагничивания с выездом
Размагничивание труб
Проекты
  • Кейсы по услугам размагничивания
База знаний
Решения
О компании
  • О компании
  • Документы
  • Отзывы
  • Реквизиты
Контакты
    НЕВА-Техника
    Оборудование
    • Стационарные размагничивающие комплексы
      Стационарные размагничивающие комплексы
    • Размагничивающие соленоиды, туннели
      Размагничивающие соленоиды, туннели
    • Размагничивающие катушки
      Размагничивающие катушки
    • Устройства размагничивания труб
      Устройства размагничивания труб
    • Комплектующие для размагничивания труб
      Комплектующие для размагничивания труб
      • Комплектующие
      • Размагничивающие обмотки, пояса
    • Компенсационные магниты
      Компенсационные магниты
    • Настольные демагнитизаторы
      Настольные демагнитизаторы
      • Сделано в России
      • Сделано в Китае
    • Магнитные дефектоскопы, намагничивающие катушки
      Магнитные дефектоскопы, намагничивающие катушки
    • Установки размагничивания бурильных труб
      Установки размагничивания бурильных труб
    • Индикаторы магнитного поля
      Индикаторы магнитного поля
    Услуги
    • Аренда оборудования
      Аренда оборудования
      • Установки размагничивания в аренду
    • Выездное размагничивание
      Выездное размагничивание
      • Услуги размагничивания с выездом
    Размагничивание труб
    Проекты
    • Кейсы по услугам размагничивания
    База знаний
    Решения
    О компании
    • О компании
    • Документы
    • Отзывы
    • Реквизиты
    Контакты
      +7-812-467-92-87
      Заказать звонок
      E-mail
      zakaz@nevatech.online
      Адрес
      194044, г. Санкт-Петербург, Большой Сампсониевский проспект, д.64.
      Режим работы
      Пн. – Пт.: с 9:00 до 18:00
      Подобрать решение
      НЕВА-Техника
      Телефоны
      +7-812-467-92-87
      НЕВА-Техника
      • Оборудование
        • Оборудование
        • Стационарные размагничивающие комплексы
        • Размагничивающие соленоиды, туннели
        • Размагничивающие катушки
        • Устройства размагничивания труб
        • Комплектующие для размагничивания труб
          • Комплектующие для размагничивания труб
          • Комплектующие
          • Размагничивающие обмотки, пояса
        • Компенсационные магниты
        • Настольные демагнитизаторы
          • Настольные демагнитизаторы
          • Сделано в России
          • Сделано в Китае
        • Магнитные дефектоскопы, намагничивающие катушки
        • Установки размагничивания бурильных труб
        • Индикаторы магнитного поля
      • Услуги
        • Услуги
        • Аренда оборудования
          • Аренда оборудования
          • Установки размагничивания в аренду
        • Выездное размагничивание
          • Выездное размагничивание
          • Услуги размагничивания с выездом
      • Размагничивание труб
      • Проекты
        • Проекты
        • Кейсы по услугам размагничивания
      • База знаний
      • Решения
      • О компании
        • О компании
        • О компании
        • Документы
        • Отзывы
        • Реквизиты
      • Контакты
      • 0 Корзина
      • +7-812-467-92-87
        • Телефоны
        • +7-812-467-92-87
      • 194044, г. Санкт-Петербург, Большой Сампсониевский проспект, д.64.
      • zakaz@nevatech.online
      • Пн. – Пт.: с 9:00 до 18:00

      Размагничивание деталей для автоматических линий контроля и снижения псевдобрака

      Главная
      —
      Отраслевые решения
      —Размагничивание деталей для автоматических линий контроля и снижения псевдобрака
      Размагничивание деталей для автоматических линий
      Контроль, датчики, измерение

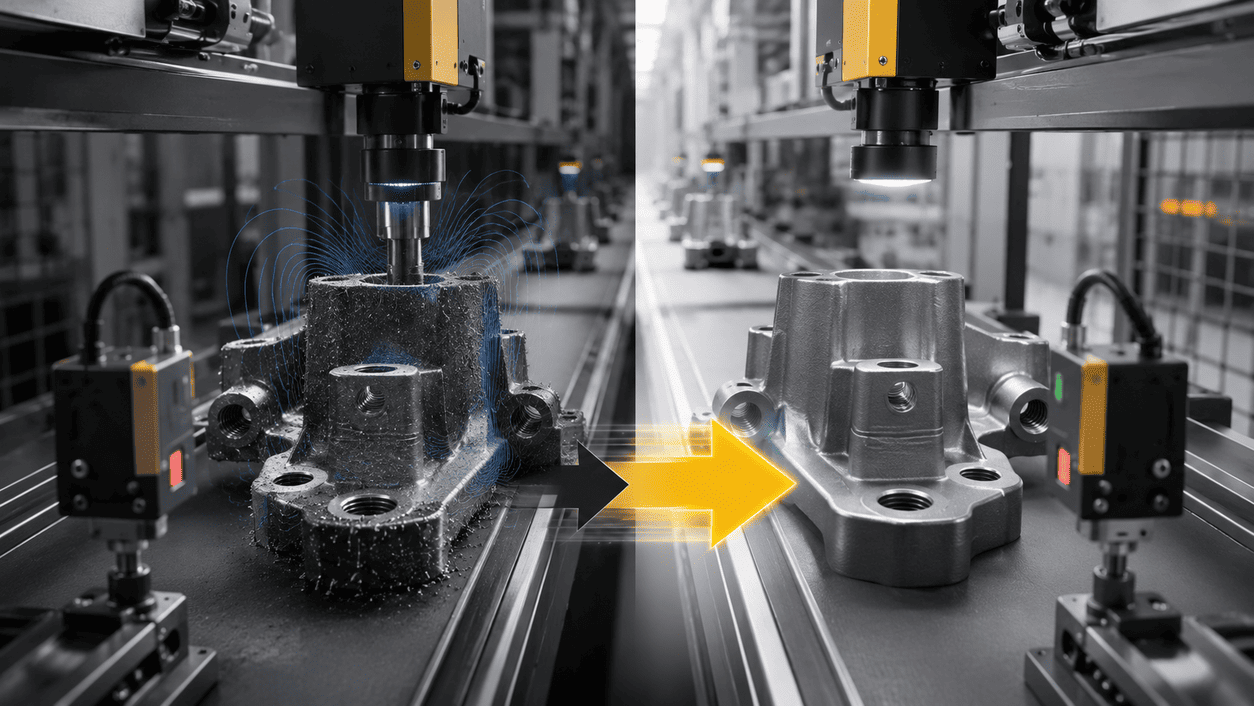
      Размагничивание деталей перед автоматическим контролем требуется, когда остаточная намагниченность мешает стабильной работе датчиков, измерительных систем, вихретокового контроля, камер, сортировочных модулей и линий ОТК.

      Остаточное магнитное поле может удерживать металлическую пыль, стружку и абразив, вызывать нестабильные показания, ложные сигналы и увеличение псевдобрака. В результате годные детали могут ошибочно попадать в брак, а линия начинает требовать повторных проверок и ручного вмешательства.

      Задача НЕВА-Техника — подобрать способ размагничивания под тип детали, уровень остаточного поля, скорость линии, метод контроля и требования к стабильности измерений.
      Получить технико-коммерческое предложение

      Где возникает проблема

      Остаточная намагниченность может мешать автоматическому контролю после:
      • магнитопорошкового контроля;
      • шлифовки и полировки;
      • токарной, фрезерной и сверлильной обработки;
      • работы на магнитных плитах и магнитной оснастке;
      • галтовки и виброобработки;
      • мойки и сушки деталей;
      • транспортировки в металлической таре;
      • контакта с магнитными захватами;
      • хранения рядом с намагниченными изделиями;
      • автоматической подачи и сортировки.

      Проблема особенно часто проявляется на деталях с резьбой, зубьями, пазами, отверстиями, острыми кромками, торцами и сложной геометрией.

      Чем мешает остаточная намагниченность на линии контроля

      Остаточное магнитное поле может влиять на контроль двумя способами.

      Первый — прямое влияние на измерения и датчики. Из-за магнитного поля приборы могут давать нестабильные показания, ложные отклонения или повторяющиеся ошибки.

      Второй — удержание загрязнений на детали. Металлическая пыль, стружка и абразив остаются на поверхности и попадают в зону контроля. Камера, датчик или вихретоковый модуль фиксируют это как дефект, хотя сама деталь может быть годной.

      Это приводит к проблемам:
      • росту процента псевдобрака;
      • ложным срабатываниям датчиков;
      • нестабильному вихретоковому контролю;
      • ошибкам автоматической сортировки;
      • повторной проверке годных деталей;
      • остановкам линии;
      • ручной доочистке и перепроверке;
      • увеличению нагрузки на ОТК;
      • снижению производительности;
      • потере доверия к автоматическому контролю.

      Что такое псевдобрак

      Псевдобрак — это ситуация, когда автоматическая линия относит деталь к браку, хотя реального критического дефекта на ней нет.

      Причиной может быть не сама геометрия детали, а сопутствующие факторы:
      • металлическая пыль на поверхности;
      • частицы после шлифовки;
      • остатки магнитного порошка после МПД;
      • стружка в отверстиях и пазах;
      • загрязнение резьбы;
      • нестабильное магнитное состояние детали;
      • влияние поля на чувствительный датчик.

      В результате предприятие получает лишние остановки, повторный контроль и увеличение затрат, хотя проблема может быть связана не с качеством детали, а с остаточной намагниченностью.

      Почему это важно для автоматических линий

      Ручной контроль часто позволяет оператору заметить загрязнение, протереть деталь, изменить положение датчика или перепроверить спорную зону. Автоматическая линия работает по заданному алгоритму и не всегда отличает настоящий дефект от влияния магнитного поля или загрязнений.

      Если остаточная намагниченность нестабильна от детали к детали, линия может показывать разные результаты на одинаковых изделиях. Это особенно критично для серийного производства, где важны повторяемость, скорость и минимальное участие оператора.

      Размагничивание помогает сделать входные условия контроля более стабильными.

      На каких деталях проблема встречается чаще

      Остаточная намагниченность особенно часто мешает контролю следующих изделий:
      • подшипниковых колец;
      • втулок;
      • валов и осей;
      • шестерён и зубчатых колёс;
      • звёздочек;
      • крепежа;
      • пружин;
      • роликов;
      • фланцев;
      • корпусных деталей;
      • штампованных изделий;
      • деталей после МПД;
      • деталей после шлифовки;
      • изделий с пазами, отверстиями и резьбой.

      Чем сложнее геометрия детали, тем выше вероятность, что магнитное поле будет удерживать частицы в труднодоступных зонах.

      Как понять, что линия выдаёт псевдобрак из-за намагниченности

      Типовые признаки:
      • процент брака резко меняется от партии к партии;
      • после ручной очистки деталь проходит контроль;
      • после повторной проверки часть деталей признаётся годной;
      • на поверхности остаётся металлическая пыль;
      • стружка налипает на кромки, отверстия или резьбу;
      • после МПД плохо удаляется магнитный порошок;
      • датчик даёт нестабильный сигнал на одинаковых деталях;
      • линия чаще бракует детали после шлифовки или магнитной оснастки;
      • ошибки появляются в одних и тех же зонах детали;
      • мойка не полностью решает проблему.

      Если такие признаки повторяются, нужно проверить остаточное магнитное поле до контроля и после него.

      Как измерять остаточное поле перед автоматическим контролем

      Измерение выполняют магнитометром, гауссметром или тесламетром с датчиком Холла.

      Проверять нужно не одну деталь и не одну точку, а несколько изделий из партии:
      • детали до мойки;
      • детали после мойки;
      • детали перед входом на линию контроля;
      • детали, которые линия отнесла к браку;
      • детали после повторной проверки;
      • детали из разных слоёв тары или кассеты.
      На самой детали нужно проверять зоны, где чаще всего возникают ошибки:
      • торцы;
      • кромки;
      • резьбу;
      • отверстия;
      • пазы;
      • зубья;
      • канавки;
      • посадочные поверхности;
      • зоны после шлифования;
      • места, где удерживается пыль или стружка.

      Почему одного измерения недостаточно

      Для автоматической линии важен не только максимальный уровень поля на одной детали, но и стабильность всей партии.

      Одна деталь может показывать допустимое значение, а другая — повышенное. На одной поверхности поле может быть низким, а в пазу, отверстии или у кромки — высоким.

      Поэтому при диагностике нужно оценивать:
      • разброс показаний по партии;
      • локальные максимумы на детали;
      • зоны, где линия чаще всего фиксирует отклонение;
      • связь между уровнем поля и процентом псевдобрака;
      • результат после мойки и после размагничивания.

      Цель — не просто снизить поле в одной точке, а стабилизировать процесс контроля.

      Какой метод размагничивания подходит

      Метод зависит от типа детали, размера партии, скорости линии и требований к контролю.

      1. Размагничивание перед входом на линию

      Если детали поступают на автоматический контроль потоком, размагничивание можно встроить перед измерительным модулем. Это помогает снизить влияние остаточного поля до того, как деталь попадёт к датчику.

      2. Размагничивание после МПД

      Если автоматический контроль идёт после магнитопорошковой дефектоскопии, размагничивание помогает убрать остаточное поле и снизить удержание магнитного порошка.

      3. Размагничивание после шлифовки и мехобработки

      Если детали приходят на контроль после шлифования, важно убрать поле, которое удерживает металлическую пыль и абразив.

      4. Потоковое размагничивание

      Для серийного производства лучше использовать проходной соленоид, конвейерный комплекс или интегрируемое решение. Это обеспечивает повторяемость и снижает зависимость от оператора.

      5. Размагничивание мелких деталей

      Для крепежа, роликов, пружин и мелких изделий может применяться решение с наклонным желобом или другой потоковой подачей.

      6. Индивидуальное решение для линии

      Если линия уже существует, оборудование подбирают под её скорость, место установки, габариты детали, тип подачи и требования к контролю.

      Какое оборудование НЕВА-Техника подходит

      НЕВА DKK

      Подходит для потокового размагничивания деталей на конвейере. Решение удобно для автоматических линий контроля, где важны скорость, повторяемость и минимальное участие оператора.

      НЕВА DKBP

      Подходит для мелких и сыпучих деталей: крепежа, роликов, пружин, шайб, небольших колец и штампованных изделий. Детали проходят через соленоид по наклонному желобу и поступают на следующий этап.

      НЕВА DK

      Подходит для отдельных партий, кассет, массивных деталей и изделий сложной формы, которые можно разместить в рабочем окне соленоида. Комплекс выполняет автоматический цикл размагничивания.

      НЕВА DKM

      Подходит для тяжёлых деталей, валов, осей, роторов и крупных изделий, которые удобнее перемещать через соленоид на тележке.

      Индивидуальные решения

      Для автоматических линий контроля, сортировки, мойки, фасовки и ОТК возможно проектирование решения под техническое задание: по скорости линии, размеру детали, методу контроля, требуемому уровню остаточного поля и логике интеграции.

      Когда нужен выезд специалиста

      Выезд специалиста целесообразен, если:
      • линия выдаёт высокий процент псевдобрака;
      • причина ложных срабатываний неочевидна;
      • нужно измерить поле на реальных деталях;
      • проблема появляется только на отдельных партиях;
      • необходимо проверить детали до и после мойки;
      • требуется оценить влияние поля на датчик;
      • нужно подобрать место установки размагничивания;
      • важно провести тест до покупки оборудования;
      • нужно понять, размагничивать всю партию или отдельные зоны детали.

      Выезд особенно полезен, когда задача связана не с одной деталью, а с производственным процессом: автоматической подачей, контролем, сортировкой, мойкой и повторяемостью результата.

      Какие данные нужны для подбора решения

      Чтобы подобрать оборудование, желательно отправить:
      • тип детали;
      • размеры и массу;
      • материал;
      • описание геометрии: резьба, зубья, пазы, отверстия, кромки;
      • исходное остаточное поле;
      • где именно возникают ошибки контроля;
      • тип контроля: вихретоковый, оптический, магнитный, размерный, датчиковый;
      • скорость линии;
      • способ подачи: конвейер, кассета, робот, вибробункер, желоб;
      • процент псевдобрака;
      • что происходит после ручной очистки или повторного контроля;
      • требуемый уровень поля после обработки;
      • фото детали и участка линии;
      • условия установки оборудования;
      • доступное питание.

      Отправьте параметры детали и линии контроля

      Подберём способ размагничивания под вашу задачу: снижение псевдобрака, стабилизация датчиков, подготовка деталей перед вихретоковым или автоматическим контролем, интеграция в действующую линию.

      Размагничивание деталей для автоматических линий контроля требуется там, где остаточная намагниченность вызывает ложные сигналы, нестабильные показания, налипание частиц и рост псевдобрака. Главное — оценивать не одну точку, а всю производственную ситуацию: деталь, партию, мойку, способ подачи, датчик и место контроля. Для потоковых задач подходят конвейерные и проходные решения. Для мелких деталей — комплексы с желобом. Для действующих линий — индивидуальная интеграция под скорость, геометрию детали и требования ОТК.
      Получить технико-коммерческое предложение

      Назад к списку
      • Мехобработка, шлифовка, чистота, серийное производство 6
      • Подшипники, валы, роторы, сборка 6
      • Сварка и крупные стальные изделия 2
      • Контроль, датчики, измерение 2
      • Покрытия, гальваника, специальные процессы 2
      • Выездное размагничивание и крупные объекты 3
      Компания
      О компании
      Документы
      Отзывы
      Реквизиты
      Каталог
      Стационарные размагничивающие комплексы
      Размагничивающие соленоиды, туннели
      Размагничивающие катушки
      Устройства размагничивания труб
      Комплектующие для размагничивания труб
      Компенсационные магниты
      Настольные демагнитизаторы
      Магнитные дефектоскопы, намагничивающие катушки
      Установки размагничивания бурильных труб
      Индикаторы магнитного поля
      Услуги
      Аренда оборудования
      Выездное размагничивание
      Статьи
      Устройство АУРА-7001
      Устройство ЛАБС-7К2
      Оборудование для МПД
      +7-812-467-92-87
      +7-812-467-92-87
      Заказать звонок
      E-mail
      zakaz@nevatech.online
      Адрес
      194044, г. Санкт-Петербург, Большой Сампсониевский проспект, д.64.
      Режим работы
      Пн. – Пт.: с 9:00 до 18:00
      zakaz@nevatech.online
      194044, г. Санкт-Петербург, Большой Сампсониевский проспект, д.64.
      © 2026 НЕВА-Техника
      Политика конфиденциальности
      Версия для слабовидящих
      Карта сайта
      Создание сайта
      Поиск по сайту
      0

      Корзина

      Очистить корзину

      Ваша корзина пуста

      Исправить это просто: выберите в каталоге интересующий товар и нажмите кнопку «В корзину»
      В каталог