

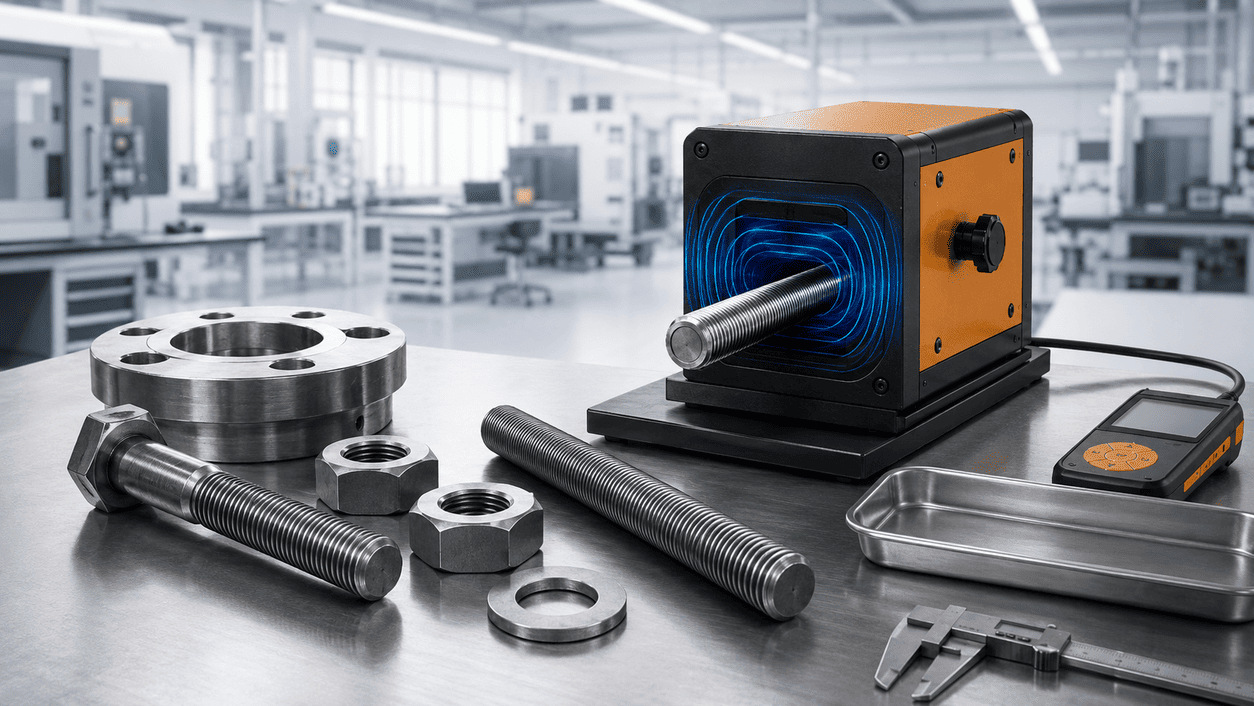
Размагничивание ответственного крепежа требуется, когда после мехобработки, шлифовки, магнитопорошкового контроля, галтовки, мойки, магнитной оснастки или хранения на болтах, гайках, шпильках, шайбах и других крепёжных элементах сохраняется остаточная намагниченность.
Для крепежа это особенно важно: мелкие детали могут слипаться между собой, удерживать металлическую пыль, стружку, абразив и загрязнения. Это мешает мойке, фасовке, автоматической подаче, сборке и контролю качества.
Где возникает проблема
- токарной, фрезерной и сверлильной обработки;
- нарезания резьбы;
- шлифования;
- галтовки и виброобработки;
- магнитопорошкового контроля;
- работы с магнитной оснасткой;
- транспортировки в металлической таре;
- хранения рядом с намагниченными деталями;
- контакта с магнитными захватами;
- сортировки и автоматической подачи.
Проблема может проявляться как на отдельных крепёжных элементах, так и на партиях крепежа в таре, кассетах, контейнерах или насыпью.
Чем мешает остаточная намагниченность крепежа
Для ответственного крепежа остаточное поле опасно тем, что оно удерживает загрязнения именно на рабочих поверхностях: резьбе, торцах, фасках, посадочных участках и кромках.
- налипанию металлической пыли и стружки;
- удержанию абразива после шлифовки или галтовки;
- слипанию болтов, гаек, шайб и шпилек в партии;
- ухудшению качества мойки;
- проблемам при автоматической подаче;
- ошибкам фасовки и сортировки;
- загрязнению резьбы;
- затруднённой сборке;
- нестабильному контролю чистоты;
- риску попадания частиц в ответственный узел.
Для крепежа, который применяется в машиностроении, энергетике, транспорте, нефтегазовой отрасли или ответственных сборочных узлах, чистота поверхности и стабильность сборки особенно важны.
Почему крепёж сложно размагничивать
Крепёж кажется простой продукцией, но с точки зрения размагничивания это сложная задача.
- малый размер деталей;
- большое количество изделий в партии;
- наличие резьбы;
- острые кромки и фаски;
- внутренние отверстия;
- разные формы: болт, гайка, шпилька, шайба, винт;
- плотная загрузка в таре или кассете;
- контакт деталей друг с другом;
- высокая скорость подачи в производственном процессе.
Главная сложность — размагнитить не одну деталь, а всю партию равномерно. Внешние элементы могут обработаться лучше, а детали в середине плотной загрузки могут сохранить остаточное поле.
Как понять, что крепёж намагничен
- болты и гайки слипаются между собой;
- крепёж притягивает металлическую пыль;
- после мойки на резьбе остаются частицы;
- детали плохо проходят через автоматическую подачу;
- возникают задержки при фасовке;
- шайбы и гайки собираются в комки;
- в таре остаётся металлическая стружка;
- контроль чистоты показывает нестабильный результат;
- после повторной обработки разные детали имеют разный уровень поля.
Если такие признаки повторяются, нужно измерить остаточное магнитное поле и понять, где именно оно сохраняется: на резьбе, торце, кромке, внутри партии или в нижнем слое загрузки.
Как измерять остаточное поле на крепеже
Измерение выполняют магнитометром, гауссметром или тесламетром с датчиком Холла.
- верхний слой загрузки;
- середину партии;
- нижний слой;
- детали после мойки;
- детали после фасовки;
- элементы, которые слипаются;
- крепёж с наиболее сложной геометрией.
- резьбовую часть;
- торцы;
- фаски;
- головку болта;
- внутреннюю резьбу гайки;
- наружные и внутренние кромки шайбы;
- места, где удерживается пыль или стружка.
Почему одного измерения недостаточно
У крепежа остаточная намагниченность часто распределяется неравномерно. Одна гайка может показывать допустимый уровень поля, а другая из середины плотной партии — повышенный.
- на резьбе;
- на торцах;
- на острых кромках;
- внутри гаек;
- между плотно лежащими деталями;
- в нижнем слое контейнера;
- после контакта с магнитной оснасткой;
- после галтовки, шлифовки или МПД.
Поэтому задача измерения — не получить одно значение, а оценить стабильность партии после размагничивания.
Какой метод размагничивания подходит
Метод зависит от размера крепежа, объёма партии, способа подачи и требований к производительности.
1. Для небольших партий
Для малых партий и ручной обработки могут применяться настольные демагнитизаторы или компактные соленоиды. Это подходит для ремонтных участков, ОТК, лабораторий и нестандартной номенклатуры.
2. Для серийного крепежа
Если крепёж регулярно проходит через производственный участок, лучше использовать проходной соленоид или комплекс с потоковой подачей. Это повышает повторяемость и снижает влияние оператора.
3. Для сыпучего крепежа
Если болты, гайки, шайбы, винты или ролики идут насыпью, оптимально использовать решение с наклонным желобом. Детали проходят через рабочее окно соленоида под действием собственного веса и поступают в приёмную тару или на следующий участок.
4. Для крепежа в кассетах, корзинах или контейнерах
Если детали размагничиваются в таре, важно учитывать объём загрузки. В этом случае обычный поверхностный или настольный способ может быть недостаточен. Требуется решение, которое обеспечивает воздействие поля на весь объём партии.
5. Для автоматической линии
Если крепёж подаётся в автоматическом режиме, оборудование должно быть встроено в производственный процесс: с учётом скорости подачи, объёма партии, места установки и требований к контролю результата.
Какое оборудование НЕВА-Техника подходит
НЕВА DKBP
Основное решение для мелкого и сыпучего крепежа. Комплекс с наклонным желобом подходит для болтов, гаек, шайб, винтов, роликов, пружин и других мелких ферромагнитных деталей. Детали проходят через соленоид потоком, без ручного перекладывания каждой единицы.
НЕВА DKK
Подходит для потокового размагничивания крепежа и мелких деталей на конвейере. Решение целесообразно для серийного производства, где важны стабильная подача, повторяемость и минимальное участие оператора.
НЕВА DK
Может применяться для отдельных партий, кассет, оснастки или более крупных крепёжных элементов, которые можно разместить в рабочем окне соленоида.
Индивидуальные решения
Для крепежа в контейнерах, кассетах, корзинах, автоматических линиях сортировки, мойки или фасовки возможно проектирование решения под техническое задание: по объёму партии, размеру деталей, скорости подачи и требуемому остаточному полю.
Когда нужен выезд специалиста
- причина слипания крепежа неочевидна;
- нужно измерить остаточное поле на реальной партии;
- проблема проявляется только после мойки или фасовки;
- крепёж проходит через автоматическую линию;
- нужно подобрать место установки размагничивания;
- требуется проверить результат до покупки оборудования;
- партия ответственная и нельзя допустить загрязнение узла;
- нужно оценить разные способы подачи: насыпью, в кассете, на конвейере.
Выезд особенно полезен, если задача связана не с одной деталью, а с производственным процессом: мойкой, фасовкой, сортировкой, автоматической подачей или сборкой.
Какие данные нужны для подбора решения
- тип крепежа: болт, гайка, шайба, шпилька, винт;
- размеры;
- материал;
- массу одной детали;
- объём партии;
- способ подачи: вручную, насыпью, в кассете, в контейнере, на конвейере;
- исходное остаточное поле;
- требуемый уровень поля после обработки;
- где именно слипается или загрязняется крепёж;
- следующую операцию: мойка, фасовка, сборка, контроль, упаковка;
- требуемую производительность;
- фото или чертёж изделия;
- условия участка и доступное питание.
Отправьте параметры крепежа
Подберём способ размагничивания под вашу задачу: мелкая партия, сыпучий крепёж, автоматическая подача, конвейерная линия, кассеты, корзины или контейнеры.
