

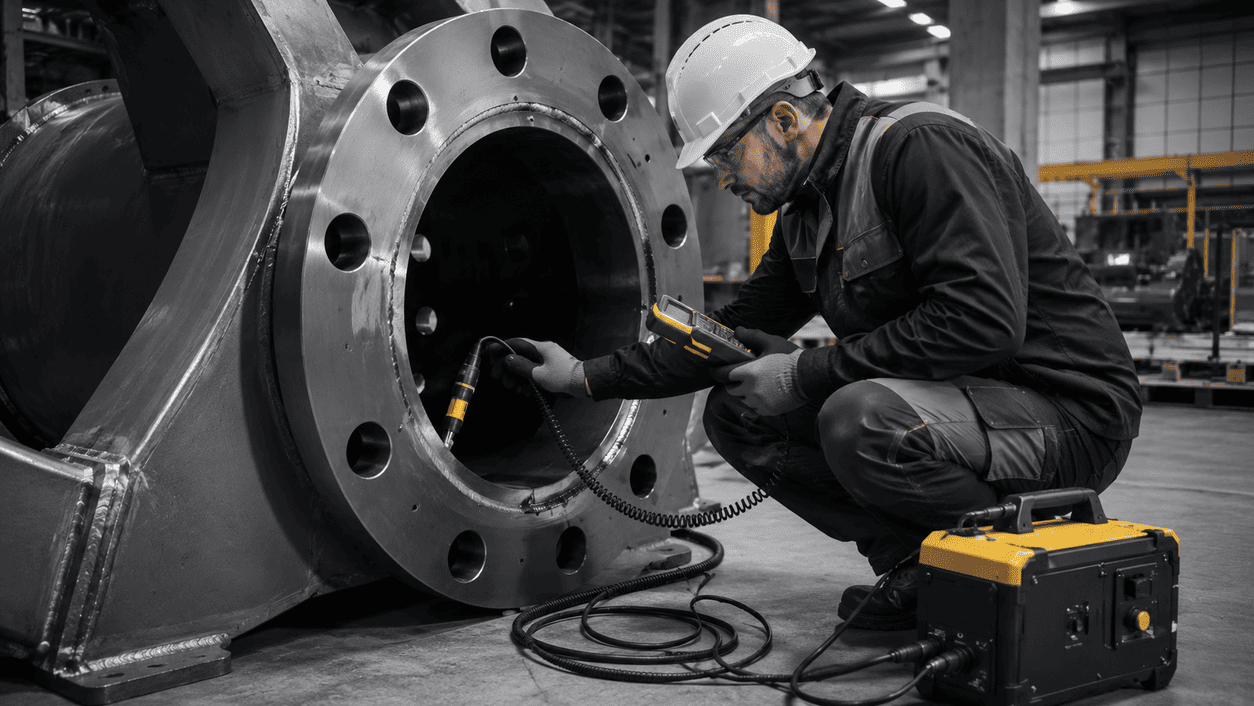
Размагничивание крупногабаритных стальных деталей на месте эксплуатации требуется, когда изделие невозможно или экономически невыгодно перевозить на отдельный участок обработки. Остаточная намагниченность может сохраняться на корпусах, плитах, рамах, валах, роторах, станинах, фланцах, трубных секциях, сварных узлах и других массивных ферромагнитных изделиях.
Остаточное магнитное поле мешает очистке, сварке, сборке, контролю, мойке, покрытию и дальнейшей эксплуатации. Оно удерживает металлическую пыль, стружку, абразив и магнитный порошок, может вызывать магнитное дутьё при сварке, ложные индикации при контроле и загрязнение ответственных поверхностей.
Задача НЕВА-Техника — провести измерение магнитного поля на объекте, определить проблемные зоны и выполнить размагничивание крупной детали без демонтажа и перевозки.
Где возникает проблема
Остаточная намагниченность на крупногабаритных стальных деталях может появляться после:
- магнитопорошкового контроля;
- сварки, наплавки и ремонта;
- шлифовки и мехобработки;
- контакта с магнитными грузозахватами;
- работы с магнитной оснасткой;
- транспортировки рядом с намагниченными изделиями;
- хранения на складе или в цехе;
- эксплуатации рядом с электродвигателями, генераторами и силовым оборудованием;
- резки, зачистки и подготовки кромок;
- длительной работы в электромагнитной среде.
Проблема может проявляться как на всей детали, так и локально: на торцах, кромках, посадочных поверхностях, фланцах, отверстиях, сварных зонах, рёбрах жёсткости, шейках, пазах и участках после ремонта.
Какие изделия чаще всего требуют размагничивания на месте
Выездное размагничивание особенно актуально для изделий, которые сложно перемещать из-за массы, габаритов или привязки к оборудованию.
- крупные стальные корпуса;
- станины и основания станков;
- плиты, балки и рамы;
- турбинные и компрессорные роторы;
- крупные валы и оси;
- фланцы и трубные секции;
- детали энергетического оборудования;
- элементы редукторов и приводных узлов;
- крупные сварные металлоконструкции;
- элементы прессов, машин и технологических линий;
- корпусные детали после МПД;
- изделия перед дуговой или электронной сваркой.
Чем мешает остаточная намагниченность
Загрязнение поверхности
Намагниченная деталь удерживает металлическую пыль, стружку, абразив и продукты износа. Частицы могут оставаться на поверхности даже после очистки, продувки или мойки.
Проблемы при сварке
В зоне кромок, торцов и разделки остаточное поле может вызывать магнитное дутьё: сварочная дуга отклоняется, становится нестабильной, ухудшается формирование шва и повышается риск дефектов.
Ошибки контроля
После магнитопорошкового контроля или перед повторной дефектоскопией остаточная намагниченность может удерживать магнитный порошок, создавать ложные индикации и мешать стабильной оценке состояния детали.
Проблемы сборки
Если поле сохраняется на посадочных поверхностях, фланцах, шейках или базовых плоскостях, туда могут попадать металлические частицы. Это повышает риск загрязнения сопряжений, подшипниковых зон, уплотнений и точных посадок.
Рост повторных операций
Предприятие тратит время на повторную очистку, перепроверку, доработку и устранение причин брака, хотя проблема может быть связана с остаточным магнитным полем.
Почему крупные детали сложно размагничивать
Крупногабаритная стальная деталь редко имеет равномерное магнитное поле. На разных участках одной детали показания могут сильно отличаться.
На распределение поля влияют:
- масса и габариты изделия;
- толщина металла;
- марка стали;
- форма детали;
- наличие рёбер жёсткости;
- отверстия, пазы и вырезы;
- сварные швы;
- торцы и кромки;
- фланцы и посадочные поверхности;
- зоны после шлифовки или ремонта;
- контакт с магнитными захватами;
- положение детали на объекте.
Как понять, что требуется размагничивание на месте
- металлическая пыль или стружка удерживается на детали;
- после очистки частицы снова остаются на поверхности;
- магнитный порошок после МПД плохо удаляется;
- сварочная дуга отклоняется от разделки;
- дефекты шва повторяются в одной зоне;
- контроль даёт нестабильные или сомнительные индикации;
- загрязняются посадочные поверхности;
- детали после мойки остаются «грязными»;
- проблема проявляется только на конкретном изделии или участке;
- изделие слишком крупное для перевозки на стационарный участок.
Если такие признаки повторяются, нужно измерить остаточное магнитное поле и определить, где оно мешает технологическому процессу.
Как проводится измерение магнитного поля
Измерение выполняют магнитометром, гауссметром или тесламетром с датчиком Холла.
Проверяются не случайные точки, а зоны, где остаточное поле может влиять на процесс:
- торцы;
- кромки;
- фаски;
- сварные зоны;
- места после резки и зачистки;
- посадочные поверхности;
- фланцы;
- отверстия и пазы;
- шейки и переходы диаметра;
- рёбра жёсткости;
- зоны после шлифовки;
- места налипания стружки или пыли;
- участки после магнитопорошкового контроля;
- зоны контакта с магнитной оснасткой.
Для крупной детали важно измерять поле в нескольких точках и по разным зонам. Цель — найти локальные максимумы, а не получить одно среднее значение.
Почему одного измерения недостаточно
Одно измерение не показывает реальную картину. У крупной детали остаточная намагниченность может быть локальной и направленной.
- на плоскости поле низкое, а на кромке высокое;
- на одной стороне детали всё в норме, а на торце сохраняется повышенное поле;
- после МПД на поверхности поле допустимое, но в пазах остаётся порошок;
- перед сваркой одна зона стыка стабильна, а другая вызывает магнитное дутьё;
- после очистки гладкая поверхность чистая, но в отверстиях и углах остаются частицы.
Поэтому при выездной диагностике важно проверять именно те зоны, которые связаны с проблемой: сварка, сборка, мойка, контроль, покрытие или эксплуатация.
Как выполняется размагничивание на месте
Локальное размагничивание проблемной зоны
Применяется, если повышенное поле сосредоточено на кромке, торце, фланце, шейке, отверстии, сварной зоне или посадочной поверхности.
Размагничивание крупной детали по участкам
Если поле распределено по большой площади или длине, обработка выполняется последовательно по зонам с промежуточным контролем результата.
Размагничивание перед сваркой
Используется для снижения магнитного дутья, стабилизации дуги и подготовки кромок перед дуговой или электронной сваркой.
Размагничивание после МПД
Позволяет снизить остаточное поле после магнитопорошкового контроля и облегчить удаление магнитного порошка.
Размагничивание перед мойкой, сборкой или покрытием
Помогает убрать удержание стружки, абразива и металлической пыли, чтобы следующая операция проходила стабильнее.
Подбор стационарного решения
Если задача повторяется регулярно, по итогам выезда можно подобрать оборудование для постоянной работы на участке.
Какое оборудование для размагничивания НЕВА подходит
Выездное размагничивание НЕВА-Техника
Основное решение для крупногабаритных стальных деталей, которые невозможно или невыгодно перевозить. Специалисты проводят измерение поля, определяют проблемные зоны и выполняют обработку на месте.
Размагничивающие катушки НЕВА
Применяются для локальной обработки кромок, торцов, фланцев, сварных зон, посадочных поверхностей и участков после МПД.
НЕВА DKK-M10
Подходит для крупногабаритных и тяжёлых изделий, которые сложно перемещать через стационарный соленоид. Деталь остаётся неподвижной, а соленоид перемещается вдоль изделия.
НЕВА DKM
Подходит для тяжёлых валов, осей, роторов и цилиндрических деталей, которые можно перемещать через рабочее окно соленоида на тележке.
НЕВА DK
Может применяться для массивных деталей, фланцев, втулок, колец, корпусных элементов и узлов, которые можно разместить в рабочем окне соленоида.
Индивидуальные решения
Для крупных изделий, сварочных постов, ремонтных предприятий, энергетики, машиностроения и сервисных центров возможно проектирование оборудования под техническое задание.
Когда выезд особенно оправдан
- деталь невозможно перевезти на участок обработки;
- изделие слишком тяжёлое или длинномерное;
- демонтаж занимает много времени;
- простой оборудования стоит дорого;
- нужно выполнить измерение на месте эксплуатации;
- проблема проявляется только после сборки или ремонта;
- требуется проверить результат до и после обработки;
- нужно подготовить изделие к сварке;
- нужно убрать остаточное поле после МПД;
- требуется подобрать режим перед покупкой оборудования;
- необходимо обработать крупный узел без изменения производственного маршрута.
Выезд особенно актуален для энергетики, нефтегазового сектора, машиностроения, ремонта крупного оборудования, сварочных производств и предприятий, где логистика детали дороже самой обработки.
Какие данные нужны для заявки
- тип изделия;
- габариты;
- массу;
- материал или марку стали;
- фото или чертёж;
- состояние изделия: отдельная деталь или узел в сборе;
- где именно наблюдается проблема;
- где налипает стружка, пыль или абразив;
- исходное остаточное магнитное поле, если оно измерено;
- требуемое поле после обработки;
- следующую операцию: сварка, МПД, мойка, сборка, покрытие, эксплуатация;
- условия доступа к детали;
- доступное питание;
- город и площадку выполнения работ;
- допустимое время остановки участка.
Отправьте параметры крупногабаритной детали
Подберём способ выездного размагничивания под вашу задачу: крупная стальная деталь, корпус, станина, плита, ротор, вал, фланец, трубная секция или сварной узел.
Краткий вывод
Размагничивание крупногабаритных стальных деталей на месте эксплуатации требуется там, где остаточная намагниченность мешает сварке, очистке, контролю, сборке, покрытию или дальнейшей работе изделия.
Главное — не ограничиваться одним измерением, а проверить критические зоны: торцы, кромки, фаски, отверстия, фланцы, посадочные поверхности, сварные участки и места налипания частиц. Для локальных задач подходят размагничивающие катушки и выездная обработка. Для регулярных задач НЕВА-Техника подбирает стационарное или индивидуальное решение под конкретное производство.
