Размер шрифта
Цвет фона и шрифта
Изображения
Озвучивание текста
Обычная версия сайта
НЕВА-Техника
Российское оборудование для размагничивания • Подбор по параметрам изделия • Доставка по России и СНГ
+7-812-467-92-87
+7-812-467-92-87
Заказать звонок
E-mail
zakaz@nevatech.online
Адрес
194044, г. Санкт-Петербург, Большой Сампсониевский проспект, д.64.
Режим работы
Пн. – Пт.: с 9:00 до 18:00
Подобрать решение
Оборудование
  • Стационарные размагничивающие комплексы
  • Размагничивающие соленоиды, туннели
  • Размагничивающие катушки
  • Устройства размагничивания труб
  • Комплектующие для размагничивания труб
    • Комплектующие
    • Размагничивающие обмотки, пояса
  • Компенсационные магниты
  • Настольные демагнитизаторы
    • Сделано в России
    • Сделано в Китае
  • Магнитные дефектоскопы, намагничивающие катушки
  • Установки размагничивания бурильных труб
  • Индикаторы магнитного поля
Услуги
  • Аренда оборудования
    • Установки размагничивания в аренду
  • Выездное размагничивание
    • Услуги размагничивания с выездом
Размагничивание труб
Проекты
  • Кейсы по услугам размагничивания
База знаний
Решения
О компании
  • О компании
  • Документы
  • Отзывы
  • Реквизиты
Контакты
Российское оборудование для размагничивания • Подбор по параметрам изделия • Доставка по России и СНГ
zakaz@nevatech.online
+7-812-467-92-87
+7-812-467-92-87
Заказать звонок
E-mail
zakaz@nevatech.online
Адрес
194044, г. Санкт-Петербург, Большой Сампсониевский проспект, д.64.
Режим работы
Пн. – Пт.: с 9:00 до 18:00
НЕВА-Техника
Оборудование
  • Стационарные размагничивающие комплексы
    Стационарные размагничивающие комплексы
  • Размагничивающие соленоиды, туннели
    Размагничивающие соленоиды, туннели
  • Размагничивающие катушки
    Размагничивающие катушки
  • Устройства размагничивания труб
    Устройства размагничивания труб
  • Комплектующие для размагничивания труб
    Комплектующие для размагничивания труб
    • Комплектующие
    • Размагничивающие обмотки, пояса
  • Компенсационные магниты
    Компенсационные магниты
  • Настольные демагнитизаторы
    Настольные демагнитизаторы
    • Сделано в России
    • Сделано в Китае
  • Магнитные дефектоскопы, намагничивающие катушки
    Магнитные дефектоскопы, намагничивающие катушки
  • Установки размагничивания бурильных труб
    Установки размагничивания бурильных труб
  • Индикаторы магнитного поля
    Индикаторы магнитного поля
Услуги
  • Аренда оборудования
    Аренда оборудования
    • Установки размагничивания в аренду
  • Выездное размагничивание
    Выездное размагничивание
    • Услуги размагничивания с выездом
Размагничивание труб
Проекты
  • Кейсы по услугам размагничивания
База знаний
Решения
О компании
  • О компании
  • Документы
  • Отзывы
  • Реквизиты
Контакты
    НЕВА-Техника
    Оборудование
    • Стационарные размагничивающие комплексы
      Стационарные размагничивающие комплексы
    • Размагничивающие соленоиды, туннели
      Размагничивающие соленоиды, туннели
    • Размагничивающие катушки
      Размагничивающие катушки
    • Устройства размагничивания труб
      Устройства размагничивания труб
    • Комплектующие для размагничивания труб
      Комплектующие для размагничивания труб
      • Комплектующие
      • Размагничивающие обмотки, пояса
    • Компенсационные магниты
      Компенсационные магниты
    • Настольные демагнитизаторы
      Настольные демагнитизаторы
      • Сделано в России
      • Сделано в Китае
    • Магнитные дефектоскопы, намагничивающие катушки
      Магнитные дефектоскопы, намагничивающие катушки
    • Установки размагничивания бурильных труб
      Установки размагничивания бурильных труб
    • Индикаторы магнитного поля
      Индикаторы магнитного поля
    Услуги
    • Аренда оборудования
      Аренда оборудования
      • Установки размагничивания в аренду
    • Выездное размагничивание
      Выездное размагничивание
      • Услуги размагничивания с выездом
    Размагничивание труб
    Проекты
    • Кейсы по услугам размагничивания
    База знаний
    Решения
    О компании
    • О компании
    • Документы
    • Отзывы
    • Реквизиты
    Контакты
      +7-812-467-92-87
      Заказать звонок
      E-mail
      zakaz@nevatech.online
      Адрес
      194044, г. Санкт-Петербург, Большой Сампсониевский проспект, д.64.
      Режим работы
      Пн. – Пт.: с 9:00 до 18:00
      Подобрать решение
      НЕВА-Техника
      Телефоны
      +7-812-467-92-87
      НЕВА-Техника
      • Оборудование
        • Оборудование
        • Стационарные размагничивающие комплексы
        • Размагничивающие соленоиды, туннели
        • Размагничивающие катушки
        • Устройства размагничивания труб
        • Комплектующие для размагничивания труб
          • Комплектующие для размагничивания труб
          • Комплектующие
          • Размагничивающие обмотки, пояса
        • Компенсационные магниты
        • Настольные демагнитизаторы
          • Настольные демагнитизаторы
          • Сделано в России
          • Сделано в Китае
        • Магнитные дефектоскопы, намагничивающие катушки
        • Установки размагничивания бурильных труб
        • Индикаторы магнитного поля
      • Услуги
        • Услуги
        • Аренда оборудования
          • Аренда оборудования
          • Установки размагничивания в аренду
        • Выездное размагничивание
          • Выездное размагничивание
          • Услуги размагничивания с выездом
      • Размагничивание труб
      • Проекты
        • Проекты
        • Кейсы по услугам размагничивания
      • База знаний
      • Решения
      • О компании
        • О компании
        • О компании
        • Документы
        • Отзывы
        • Реквизиты
      • Контакты
      • 0 Корзина
      • +7-812-467-92-87
        • Телефоны
        • +7-812-467-92-87
      • 194044, г. Санкт-Петербург, Большой Сампсониевский проспект, д.64.
      • zakaz@nevatech.online
      • Пн. – Пт.: с 9:00 до 18:00

      Размагничивание металлоконструкций перед дуговой и электронной сваркой

      Главная
      —
      Отраслевые решения
      —Размагничивание металлоконструкций перед дуговой и электронной сваркой
      Размагничивание металлоконструкций
      Сварка и крупные стальные изделия

      Размагничивание металлоконструкций перед сваркой требуется, когда на кромках, торцах, листах, плитах, балках, корпусных деталях или сварочных заготовках сохраняется остаточное магнитное поле. При дуговой сварке оно может вызывать магнитное дутьё — отклонение сварочной дуги, нестабильное горение, проблемы с проваром и повышенный риск дефектов шва.

      При электронной сварке остаточная намагниченность также опасна: магнитное поле может влиять на траекторию электронного луча, ухудшать стабильность процесса и снижать повторяемость результата.

      Задача НЕВА-Техника — подобрать способ измерения, компенсации или размагничивания металлоконструкции перед сваркой с учётом размеров изделия, толщины металла, марки стали, уровня остаточного поля и условий производства.
      Получить технико-коммерческое предложение

      Где возникает проблема

      Остаточная намагниченность металлоконструкций может появляться после:
      • магнитопорошкового контроля;
      • резки, зачистки и подготовки кромок;
      • механической обработки;
      • контакта с магнитными грузозахватами;
      • работы с магнитной оснасткой;
      • хранения рядом с намагниченными изделиями;
      • транспортировки;
      • сварки и последующей правки;
      • эксплуатации в электромагнитной среде;
      • сборки крупных стальных узлов.
      Проблема может проявляться на разных изделиях:
      • листах и плитах;
      • балках и профилях;
      • корпусных деталях;
      • рамах и основаниях;
      • крупногабаритных стальных заготовках;
      • сварных узлах;
      • элементах резервуаров;
      • деталях после МПД;
      • изделиях перед дуговой, автоматической или электронной сваркой.

      Чем мешает остаточная намагниченность при сварке

      Главная проблема при дуговой сварке — отклонение сварочной дуги. Дуга начинает уходить в сторону от разделки, становится нестабильной и хуже удерживается в зоне шва.

      Это может приводить к следующим последствиям:
      • нестабильное горение дуги;
      • смещение дуги от кромок;
      • затруднённое формирование корня шва;
      • непровары;
      • поры;
      • подрезы;
      • несплавления;
      • прожоги;
      • увеличение количества исправлений;
      • снижение скорости сварки;
      • зависимость результата от опыта сварщика.

      Для электронной сварки проблема также критична: даже небольшое остаточное поле может повлиять на траекторию луча, особенно при работе с точными деталями, толстостенными изделиями и ответственными узлами.

      Почему металлоконструкции намагничиваются

      Крупные стальные изделия хорошо сохраняют остаточное магнитное поле. Оно может появляться не только после прямого намагничивания, но и после контакта с оборудованием, оснасткой или другими ферромагнитными деталями.

      На распределение поля влияют:
      • размер изделия;
      • толщина металла;
      • марка стали;
      • форма конструкции;
      • наличие ребер жесткости;
      • сварные швы;
      • кромки и фаски;
      • отверстия и вырезы;
      • места резки;
      • зоны после шлифовки;
      • контакт с магнитными захватами;
      • положение изделия при хранении и транспортировке.

      У металлоконструкций поле редко распределяется равномерно. Оно может концентрироваться на кромках, углах, торцах, фасках, ребрах и в зоне будущего сварного соединения.

      Как понять, что перед сваркой есть проблема

      Типовые признаки:
      • дуга отклоняется от разделки;
      • сварочная ванна уходит в сторону;
      • сложно удерживать стабильный режим;
      • дефекты появляются в одной и той же зоне;
      • проблема сохраняется после смены режимов сварки;
      • при сварке длинного шва дуга ведёт себя по-разному на разных участках;
      • после зачистки кромок ситуация не улучшается;
      • электронный луч или дуга работают нестабильно;
      • оператор вынужден постоянно корректировать положение электрода или горелки.

      Если такие признаки повторяются, нужно измерить остаточное магнитное поле в зоне сварки.

      Как измерять магнитное поле перед сваркой

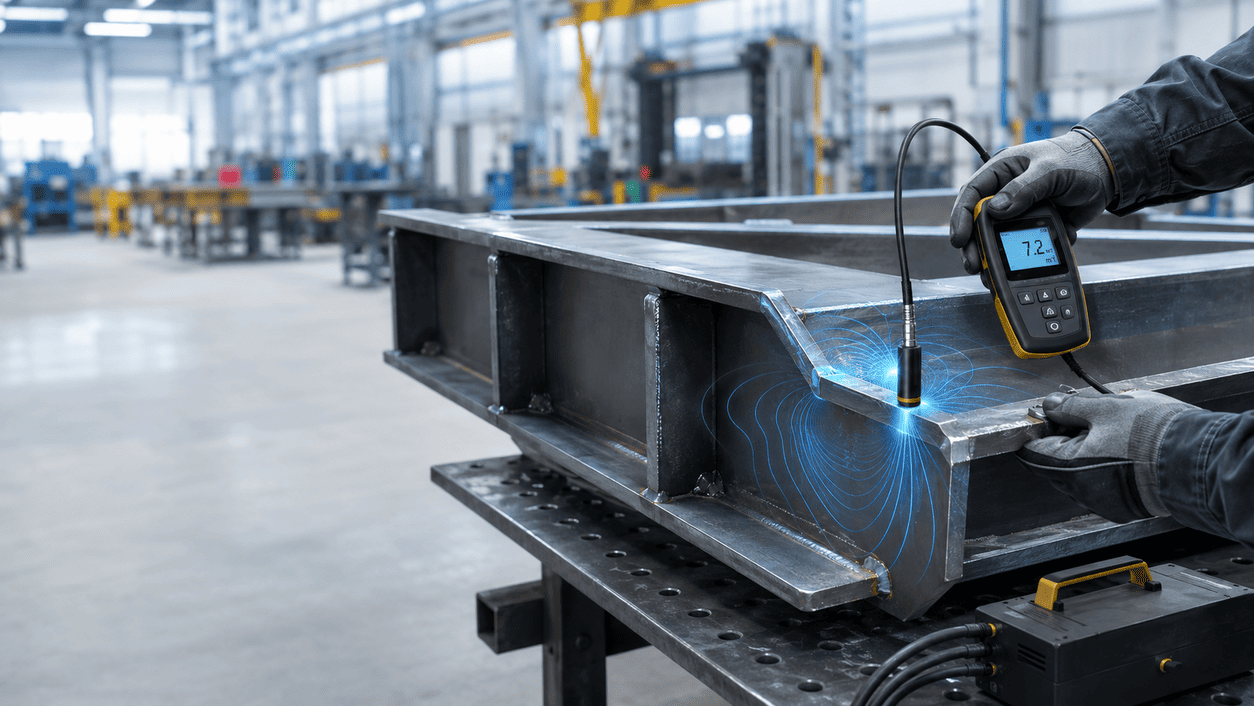
      Измерение выполняют магнитометром, гауссметром или тесламетром с датчиком Холла.

      Проверять нужно не одну точку, а всю рабочую зону будущего шва:
      • кромки;
      • фаски;
      • торцы;
      • зону разделки;
      • начало и конец шва;
      • участки рядом с ребрами жесткости;
      • углы и переходы сечения;
      • места после резки и зачистки;
      • зоны контакта с магнитной оснасткой;
      • участки, где дуга ведёт себя нестабильно.

      Для длинных швов желательно измерять поле по всей длине соединения с определенным шагом. Для крупных изделий — отдельно проверять разные стороны конструкции, торцы и зоны с изменением толщины металла.

      Почему одного измерения недостаточно

      Остаточное магнитное поле на металлоконструкции может быть локальным. В одной точке показатель будет допустимым, а на соседней кромке или в углу — уже мешать сварке.

      Повышенное поле часто встречается:
      • на торцах листов и плит;
      • на фасках;
      • в зоне разделки;
      • у отверстий и вырезов;
      • на ребрах жесткости;
      • возле старых сварных швов;
      • в местах контакта с магнитным захватом;
      • на участках после магнитопорошкового контроля;
      • в зоне перехода толщины.

      Поэтому задача измерения — не получить среднее значение по изделию, а найти зоны, где магнитное поле реально влияет на сварочный процесс.

      Какой метод размагничивания подходит

      Метод зависит от размера металлоконструкции, толщины металла, уровня поля, направления поля и типа сварки.

      1. Локальная компенсация магнитного поля

      Если проблема сосредоточена в зоне будущего шва, можно применять локальную компенсацию. Такой подход помогает стабилизировать дугу именно в рабочей зоне сварки.

      2. Размагничивание кромок и фасок

      Если повышенное поле находится на кромках, фасках или торцах, требуется обработать именно зону соединения. Это особенно важно перед сваркой толстостенных деталей, плит и крупных стальных узлов.

      3. Размагничивание крупногабаритных изделий

      Для больших рам, корпусов, плит и металлоконструкций может потребоваться индивидуальное решение: катушки, специальные контуры, подвижный соленоид или выездное размагничивание на месте.

      4. Подготовка перед электронной сваркой

      Перед электронной сваркой важно обеспечить более стабильное и предсказуемое магнитное состояние детали. Здесь особенно важны измерения до и после размагничивания, потому что процесс чувствителен к отклонению луча.

      5. Размагничивание на объекте

      Если конструкцию нельзя доставить на участок обработки, размагничивание выполняют на месте: в цехе, на монтажной площадке, на ремонтном участке или непосредственно перед сваркой.

      Какое оборудование НЕВА подходит

      Размагничивающие катушки НЕВА

      Применяются для локального воздействия на кромки, торцы, фаски и зоны будущего сварного соединения. Подходят для задач компенсации и снижения остаточного поля перед сваркой.

      НЕВА DK

      Может применяться для отдельных деталей, фланцев, плит, корпусных элементов и узлов, которые можно разместить в рабочем окне соленоида. Комплекс выполняет автоматический цикл размагничивания.

      НЕВА DKM

      Подходит для тяжёлых деталей, валов, осей, корпусных элементов и сварочных заготовок, которые удобнее перемещать через соленоид на тележке.

      НЕВА DKK-M10

      Подходит для крупногабаритных и тяжёлых изделий, которые сложно перемещать через стационарный соленоид. В этом случае деталь остаётся неподвижной, а соленоид перемещается вдоль изделия.

      Выездное размагничивание НЕВА-Техника

      Подходит для крупных металлоконструкций, рам, оснований, плит, резервуарных элементов, сварочных узлов и объектов, которые невозможно или невыгодно перевозить на участок обработки.

      Индивидуальные решения

      Для нестандартных металлоконструкций, толстостенных деталей, крупногабаритных узлов, сварочных постов и электронно-лучевой сварки возможно проектирование решения под техническое задание.

      Когда нужен выезд специалиста

      Выездное размагничивание целесообразно, если:
      • изделие крупное и его нельзя перевезти;
      • магнитное дутьё уже мешает сварке;
      • нужно быстро определить причину нестабильной дуги;
      • поле распределено неравномерно;
      • требуется измерение до и после обработки;
      • нужно подобрать режим перед покупкой оборудования;
      • сварочная бригада теряет время из-за нестабильного процесса;
      • речь идет об ответственной сварке;
      • изделие готовится к электронной сварке;
      • проблема повторяется на серии металлоконструкций.

      Выезд особенно актуален для крупных рам, плит, корпусных деталей, металлоконструкций, резервуарных элементов и сварочных узлов, где важна быстрая стабилизация процесса без перевозки изделия.

      Какие данные нужны для подбора решения

      Чтобы подобрать оборудование или выездное размагничивание, желательно отправить:
      • тип изделия;
      • габариты;
      • толщину металла;
      • марку стали;
      • массу;
      • тип сварки: дуговая, автоматическая, электронная;
      • схему будущего шва;
      • уровень остаточного поля;
      • где поле повышено: кромки, фаски, торцы, зона разделки;
      • описание проблемы при сварке;
      • фото изделия или чертёж;
      • условия работы: цех, монтажная площадка, ремонтный участок;
      • доступное питание;
      • требуемый срок выполнения работ.

      Отправьте параметры металлоконструкции

      Подберём способ размагничивания под вашу задачу: локальная компенсация поля, подготовка кромок перед сваркой, обработка крупногабаритной детали или выездное размагничивание на объекте.

      Размагничивание металлоконструкций перед дуговой и электронной сваркой требуется, когда остаточная намагниченность вызывает магнитное дутьё, нестабильность дуги, отклонение луча и риск дефектов сварного соединения. Главное — измерять поле не в одной точке, а по всей зоне будущего шва: на кромках, фасках, торцах, углах, ребрах и участках после резки или МПД. Для локальных задач подходят размагничивающие катушки и установки НЕВА. Для крупных металлоконструкций и объектов — выездное обследование и размагничивание на месте.
      Получить технико-коммерческое предложение

      Назад к списку
      • Мехобработка, шлифовка, чистота, серийное производство 6
      • Подшипники, валы, роторы, сборка 6
      • Сварка и крупные стальные изделия 2
      • Контроль, датчики, измерение 2
      • Покрытия, гальваника, специальные процессы 2
      • Выездное размагничивание и крупные объекты 3
      Компания
      О компании
      Документы
      Отзывы
      Реквизиты
      Каталог
      Стационарные размагничивающие комплексы
      Размагничивающие соленоиды, туннели
      Размагничивающие катушки
      Устройства размагничивания труб
      Комплектующие для размагничивания труб
      Компенсационные магниты
      Настольные демагнитизаторы
      Магнитные дефектоскопы, намагничивающие катушки
      Установки размагничивания бурильных труб
      Индикаторы магнитного поля
      Услуги
      Аренда оборудования
      Выездное размагничивание
      Статьи
      Устройство АУРА-7001
      Устройство ЛАБС-7К2
      Оборудование для МПД
      +7-812-467-92-87
      +7-812-467-92-87
      Заказать звонок
      E-mail
      zakaz@nevatech.online
      Адрес
      194044, г. Санкт-Петербург, Большой Сампсониевский проспект, д.64.
      Режим работы
      Пн. – Пт.: с 9:00 до 18:00
      zakaz@nevatech.online
      194044, г. Санкт-Петербург, Большой Сампсониевский проспект, д.64.
      © 2026 НЕВА-Техника
      Политика конфиденциальности
      Версия для слабовидящих
      Карта сайта
      Создание сайта
      Поиск по сайту
      0

      Корзина

      Очистить корзину

      Ваша корзина пуста

      Исправить это просто: выберите в каталоге интересующий товар и нажмите кнопку «В корзину»
      В каталог