

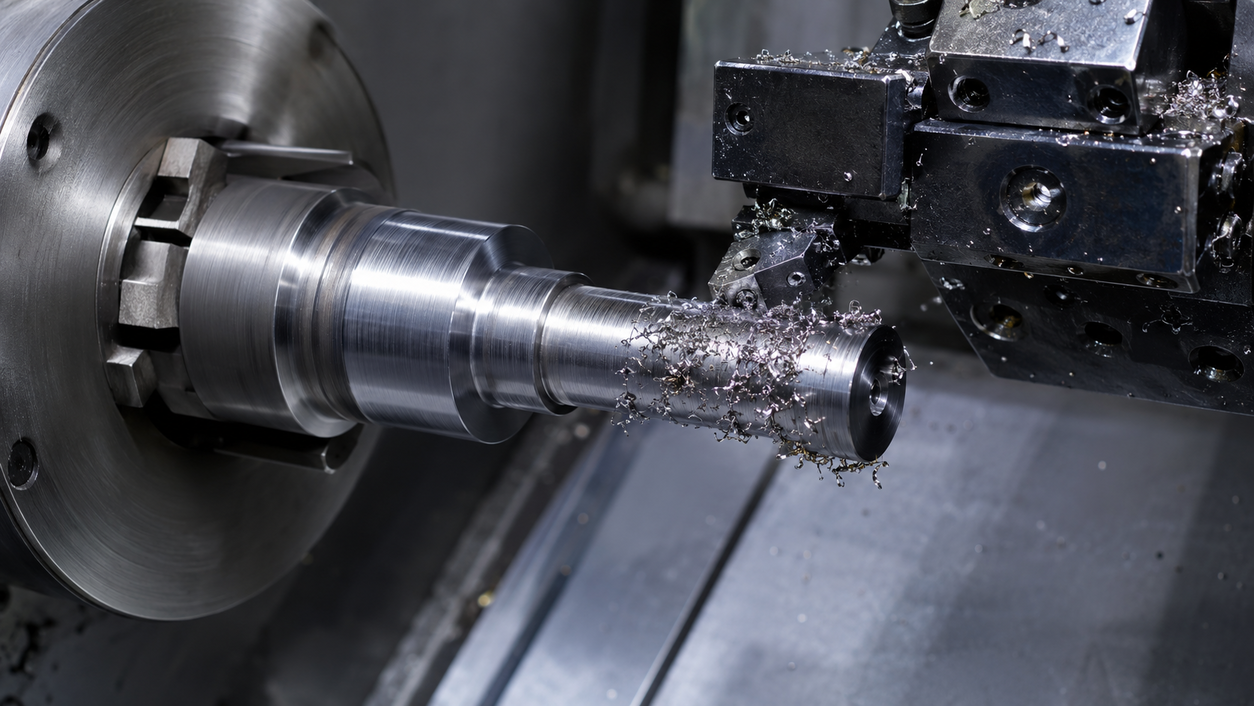
Остаточная намагниченность может стать причиной того, что металлическая стружка, пыль и другие ферромагнитные частицы остаются на детали даже после прохождения промышленной мойки.
Магнитное поле удерживает загрязнения на поверхности, в отверстиях, пазах и других труднодоступных участках. Из-за этого стандартный моечный цикл не всегда обеспечивает необходимый уровень технической чистоты, а предприятие сталкивается с повторной мойкой, ручной доочисткой и нестабильными результатами контроля.
Размагничивание деталей перед мойкой позволяет устранить магнитное притяжение частиц и повысить эффективность последующей очистки.
Компания «НЕВА-Техника» предлагает настольные демагнитизаторы для небольших деталей, туннельные соленоиды для поточного производства, промышленные комплексы для интеграции в линию и приборы для контроля остаточного магнитного поля.
Почему размагничивание важно перед промышленной мойкой
Техническая чистота характеризует количество, размеры и состав загрязнений, остающихся на детали после изготовления и очистки.
- ускоренному износу;
- повреждению сопрягаемых поверхностей;
- нарушению работы подшипников;
- засорению каналов;
- повреждению уплотнений;
- снижению герметичности;
- нестабильной работе насосов и гидравлических систем;
- отказу чувствительных механизмов.
Производственная мойка удаляет масла, технологические жидкости, свободную стружку и другие загрязнения. Однако при наличии остаточного магнитного поля ферромагнитные частицы продолжают притягиваться к поверхности.
Поэтому недостаточный результат мойки не всегда означает, что оборудование или моющая химия работают неправильно. Причиной может быть остаточная намагниченность перед мойкой.
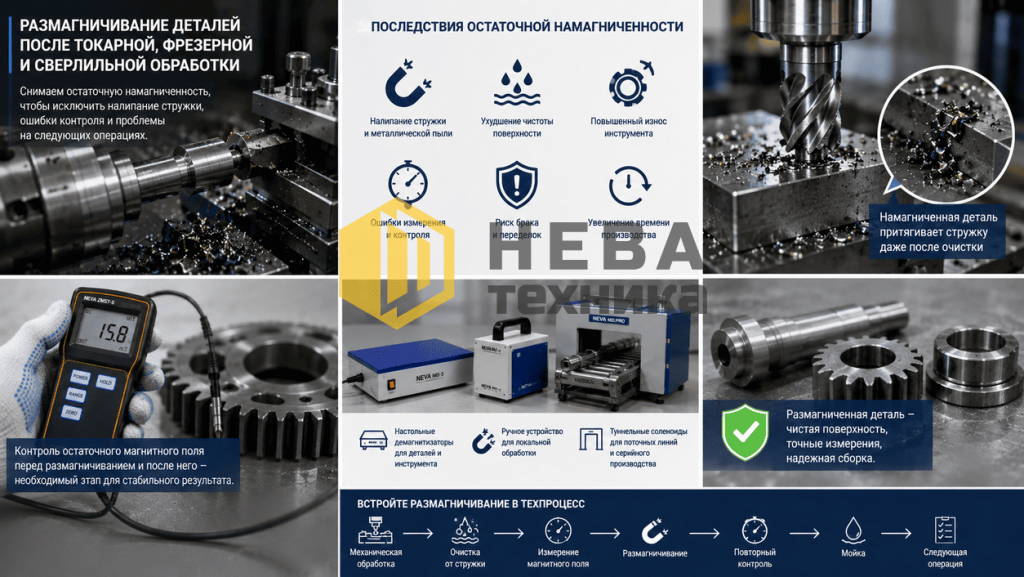
Что такое техническая чистота деталей
Под технической чистотой понимают состояние компонента, при котором оставшиеся загрязнения не мешают дальнейшей обработке, сборке и нормальной работе готового изделия.
- количество частиц;
- максимальный размер частиц;
- масса остаточных загрязнений;
- материал и природа частиц;
- распределение загрязнений по поверхности;
- наличие частиц в отверстиях и внутренних полостях.
Особое значение имеют металлическая стружка, шлифовальный абразив, окалина, металлическая пыль и другие твердые частицы.
Требования к технической чистоте обычно устанавливаются под конкретный компонент и его функцию. Для грубой заготовки допустим один уровень загрязнения, а для подшипниковой детали, гидравлического элемента или прецизионного узла — значительно более строгий.
Как остаточное магнитное поле удерживает частицы
После механической обработки, шлифования, магнитопорошкового контроля или использования магнитного захвата деталь может сохранять остаточное поле.
Ферромагнитные частицы, попадая в это поле, притягиваются к поверхности и удерживаются на ней. Чем выше намагниченность детали, тем сложнее удалить такие загрязнения продувкой, ополаскиванием или моющим раствором.
- на торцах;
- на острых кромках;
- в пазах;
- в отверстиях;
- на резьбе;
- возле переходов сечений;
- в масляных и технологических каналах;
- на посадочных поверхностях.
Даже если основная масса загрязнения удалена, оставшиеся ферромагнитные частицы могут стать причиной несоответствия требованиям по технической чистоте.
Откуда появляется остаточная намагниченность
Магнитное поле может формироваться на разных этапах производственного маршрута.
- токарная, фрезерная и сверлильная обработка;
- шлифование;
- работа на магнитном столе или патроне;
- магнитопорошковый контроль;
- использование магнитных захватов;
- контакт с намагниченным инструментом;
- механическое трение;
- абразивное воздействие;
- электромагнитное оборудование;
- хранение рядом с намагниченными изделиями.
Источник намагниченности может находиться далеко от участка мойки. Например, деталь получает остаточное поле после шлифования, затем проходит промежуточные операции, а проблема обнаруживается только во время анализа остаточных частиц.
Поэтому состояние детали рекомендуется оценивать не только по предыдущей операции, но и по фактическому уровню магнитного поля.
На каких производствах требуется размагничивание перед мойкой
Задача актуальна для предприятий, на которых металлические детали после изготовления проходят мойку и контроль остаточных загрязнений.
- машиностроение;
- автомобилестроение;
- производство подшипников;
- станкостроение;
- насосное и компрессорное оборудование;
- гидравлика и пневматика;
- производство редукторов;
- изготовление топливной аппаратуры;
- приборостроение;
- производство прецизионных узлов.
- валов и осей;
- шестерен;
- втулок;
- подшипниковых колец;
- корпусов;
- плунжеров;
- деталей насосов;
- элементов компрессоров;
- форсунок;
- инструмента;
- деталей с внутренними каналами.
Особенно важно включать размагничивание в процесс, если после мойки деталь поступает на ответственную сборку, нанесение покрытия, контроль, консервацию или упаковку.
Чем остаточная намагниченность мешает мойке
Частицы не удаляются полностью
Металлическая пыль и стружка удерживаются магнитным полем. Моющая жидкость может перемещать частицы по поверхности, но не всегда способна окончательно отделить их от детали.
Загрязнения повторно прилипают
Даже после удаления частицы могут снова притянуться к детали из ванны, фильтра, корзины или соседних изделий.
Увеличивается количество повторных циклов
Если результат мойки не соответствует требованиям, предприятие запускает повторную очистку или ручную доработку. Это увеличивает время производственного цикла и расход ресурсов.
Возникает нестабильность cleanliness-контроля
Две одинаковые детали могут показывать разные результаты анализа остаточных загрязнений, если уровень магнитного поля отличается.
Загрязняются корзины и носители
Намагниченными могут быть не только детали, но и металлическая технологическая тара, оснастка и элементы транспортной системы.
Повышается риск отказа готового узла
Оставшаяся металлическая частица способна попасть между сопрягаемыми поверхностями, в подшипник, канал или уплотнение.
Размагничивание для технической чистоты повышает эффективность мойки за счет устранения силы, которая удерживает металлические загрязнения на поверхности.
Размагничивание не заменяет мойку
Размагничивающее оборудование не удаляет масло, эмульсию, органические загрязнения или немагнитные частицы.
Его задача — снизить остаточное поле, чтобы ферромагнитные загрязнения перестали удерживаться на детали и могли быть удалены штатным моечным процессом.
Правильная технологическая последовательность выглядит так:
Предыдущая операция → измерение магнитного поля → размагничивание → промышленная мойка → анализ технической чистоты → следующая операция.
В отдельных случаях перед измерением и размагничиванием требуется предварительно удалить крупную свободную стружку.
Как измерить остаточную намагниченность
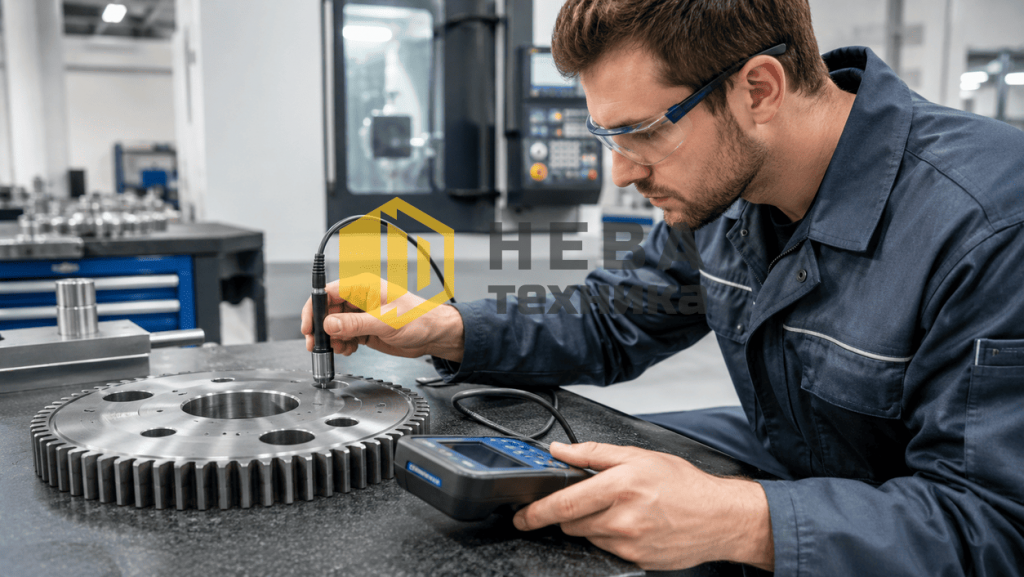
- гауссметры;
- тесламетры;
- магнитометры;
- цифровые индикаторы магнитного поля;
- устройства с датчиком Холла.
Измерение следует проводить в нескольких точках, поскольку поле распределяется по поверхности неравномерно.
Рекомендуемый порядок контроля
- Очистить деталь от крупной свободной стружки.
- Определить критические поверхности и зоны.
- Проверить торцы, кромки и переходы сечений.
- Выполнить измерения возле отверстий и внутренних полостей.
- Зафиксировать максимальное значение.
- Провести размагничивание.
- Повторить измерение в тех же точках.
- Передать деталь на мойку после достижения установленного уровня.
Для этой задачи может применяться цифровой индикатор магнитного поля НЕВА ZMST-5, предназначенный для измерения остаточных и наведенных постоянных магнитных полей.
Как определить допустимый уровень магнитного поля
Единого универсального предела для всех деталей не существует.
- назначения компонента;
- вида загрязнений;
- требований заказчика;
- способа мойки;
- конструкции детали;
- требований к остаточным частицам;
- чувствительности следующей операции;
- методики контроля технической чистоты.
Для компонентов с высокими требованиями могут устанавливаться очень низкие пределы. Однако переносить значение из одного производства в другое без проверки некорректно.
- частицы не удерживаются на поверхности;
- деталь стабильно проходит мойку;
- результаты анализа технической чистоты воспроизводимы;
- следующая операция выполняется без магнитных помех.
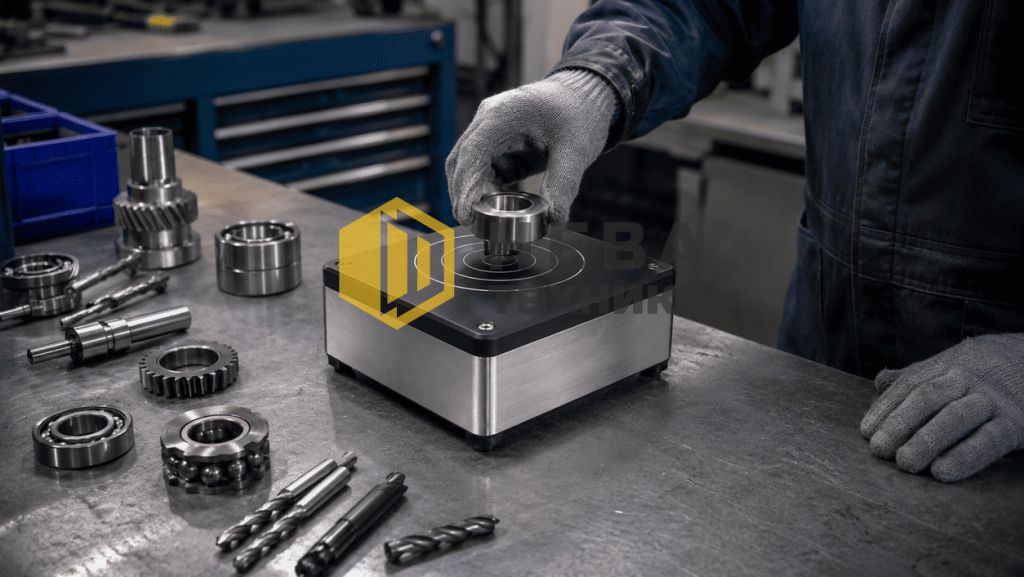
Как выполняется размагничивание деталей перед мойкой
Основной промышленный метод основан на воздействии переменного магнитного поля, напряженность которого постепенно уменьшается.
- перемещаться над активной поверхностью демагнитизатора;
- проходить через туннельный соленоид;
- обрабатываться локальным ручным устройством;
- проходить автоматический цикл в промышленном комплексе;
- размагничиваться непосредственно в корзине или носителе;
- обрабатываться на месте при выездных работах.
Выбор зависит от габаритов детали, материала, глубины магнитного поля и организации моечной линии.
Как выбрать способ размагничивания
Небольшие партии и отдельные детали
Для небольших изделий, инструмента, колец, втулок и шестерен подходит настольный демагнитизатор.
Такое оборудование можно установить возле участка предварительной очистки или непосредственно перед мойкой.
Детали, проходящие через рабочее окно
Для валов, осей и серийных изделий применяется туннельный соленоид. Деталь проходит через активную зону, а при удалении воздействующее поле постепенно уменьшается.
Поточное производство
Если мойка встроена в автоматизированную линию, размагничивающий модуль размещают перед моечной установкой.
Для стабильного результата синхронизируются скорость транспортера, режим поля и положение детали.
Детали в корзинах и носителях
Для деталей, которые поступают на мойку в технологической таре, может потребоваться более мощное воздействие. Необходимо учитывать массу загрузки, материал корзины и взаимное расположение изделий.
Крупные или неподвижные объекты
Если изделие, оснастка или часть оборудования не могут быть перемещены, применяется мобильное или выездное размагничивание.
Оборудование «НЕВА-Техника»
Настольные демагнитизаторы НЕВА MD
Настольные устройства подходят для ручной подготовки небольших и средних деталей к мойке.
- подшипников;
- втулок;
- шестерен;
- инструмента;
- небольших валов;
- колец;
- пластин;
- компактных корпусных деталей.
Оператор плавно перемещает деталь над активной поверхностью, а затем постепенно удаляет ее от устройства.
Настольный демагнитизатор НЕВА MD-3
НЕВА MD-3 подходит для более интенсивной эксплуатации и деталей средней толщины.
- на локальном посту перед мойкой;
- при серийной обработке;
- для деталей после шлифования и механической обработки;
- перед анализом технической чистоты;
- при непрерывном производственном режиме.
Если деталь превышает размеры активной поверхности, ее обрабатывают последовательно по участкам.
Туннельные соленоиды НЕВА MD.PRO
Серия НЕВА MD.PRO предназначена для ручного и поточного размагничивания изделий, проходящих через рабочее окно.
- перед моечной машиной;
- между механической обработкой и мойкой;
- перед участком технической чистоты;
- в автоматизированной транспортной линии;
- на отдельном проходном посту.
Оборудование подходит для валов, осей, длинномерных деталей и серийной продукции.
Промышленные размагничивающие комплексы НЕВА
Для высокой производительности, тяжелых деталей и интеграции в линию применяются автоматизированные комплексы.
- проходной демагнитизатор;
- роликовый или ленточный транспортер;
- система позиционирования;
- панель управления;
- датчики присутствия;
- автоматический выбор режима;
- контроль магнитного поля;
- защитное ограждение.
Комплекс проектируется с учетом моечной установки, производительности линии и требований по технической чистоте.
Индикатор магнитного поля НЕВА ZMST-5
Прибор позволяет контролировать магнитное поле до и после размагничивания.
- входного контроля деталей;
- поиска зон максимального поля;
- проверки выбранного режима;
- контроля стабильности процесса;
- определения необходимости повторной обработки;
- документирования результатов.
Таблица выбора оборудования
| Производственная задача | Рекомендуемое решение |
|---|---|
| Небольшие детали и локальный пост | Настольный демагнитизатор НЕВА MD |
| Детали средней толщины и интенсивная эксплуатация | НЕВА MD-3 |
| Валы, оси и проходные изделия | Соленоид НЕВА MD.PRO |
| Автоматизированная линия перед мойкой | Промышленный комплекс НЕВА |
| Контроль остаточного поля | Индикатор НЕВА ZMST-5 |
| Крупная оснастка или неподвижный объект | Выездное размагничивание |
Окончательный выбор необходимо выполнять после анализа детали, способа загрузки и требований к остаточным загрязнениям.
Нужно ли размагничивать корзины и технологические носители
В отдельных производствах источником проблемы становится не только деталь, но и металлическая тара.
- намагничиваться вместе с изделиями;
- удерживать металлические частицы;
- повторно загрязнять уже очищенные детали;
- изменять распределение магнитного поля при размагничивании загрузки.
Если после мойки загрязнения регулярно обнаруживаются на разных деталях в одинаковых зонах, необходимо проверить поле не только на изделиях, но и на используемых носителях.
При проектировании поточного решения следует учитывать деталь и технологическую тару как единую загрузку.
Что делать, если после мойки частицы остаются
- Определить материал оставшихся частиц.
- Проверить, являются ли они ферромагнитными.
- Измерить магнитное поле на детали.
- Проверить корзину и оснастку.
- Выполнить размагничивание перед мойкой.
- Повторить моечный цикл.
- Сравнить результаты анализа технической чистоты.
- При необходимости скорректировать режим размагничивания.
Если количество металлических частиц после размагничивания заметно уменьшается, причиной проблемы было магнитное удержание загрязнений.
Когда требуется выездное размагничивание
Выездной формат применяется, если объект невозможно доставить к стационарному оборудованию или его перемещение приведет к длительному простою.
- намагничена крупная технологическая оснастка;
- необходимо обработать часть моечной линии;
- поле сохраняется в зажимной системе;
- крупная деталь не помещается в стандартное устройство;
- намагничены корзины или производственные носители;
- требуется обследовать источник поля непосредственно на участке.
Перед началом работ выполняются измерения, после чего подбирается метод воздействия и проводится итоговый контроль.
Как встроить размагничивание в систему технической чистоты
Для стабильного результата операция должна быть частью управляемого технологического процесса.
Рекомендуемая схема:
Механическая обработка или шлифование → предварительная очистка → контроль магнитного поля → размагничивание → мойка → анализ остаточных частиц → сборка или упаковка.
- точки измерения магнитного поля;
- допустимое значение;
- положение детали при обработке;
- скорость прохождения устройства;
- количество циклов;
- правила работы с корзинами;
- периодичность проверки оборудования;
- действия при превышении допуска.
Это позволяет связать размагничивание не с субъективным признаком «стружка липнет», а с измеряемыми параметрами производства.
Почему выбирают оборудование «НЕВА-Техника»
Линейка оборудования позволяет организовать подготовку к мойке для разных типов производства — от ручного рабочего места до автоматизированной линии.
- решения для деталей разных размеров;
- оборудование для ручного и поточного режима;
- возможность интеграции перед моечной машиной;
- комплексы под конкретную производительность;
- приборы для контроля остаточного поля;
- подбор с учетом технологической тары;
- решения для локальных и крупногабаритных задач.
Отправьте параметры детали — подберем решение для мойки и технической чистоты
- наименование детали;
- марку материала;
- размеры и массу;
- предыдущую технологическую операцию;
- способ загрузки в мойку;
- количество деталей в смену;
- тип корзины или носителя;
- измеренный уровень магнитного поля;
- требования по остаточным частицам;
- применяемую методику технической чистоты;
- необходимость ручного или поточного режима;
- потребность в приборе контроля.
На основании этих данных специалисты предложат оборудование и схему размагничивания перед промышленной мойкой.
Часто задаваемые вопросы
Нужно ли размагничивать все детали перед мойкой?
Не всегда. Операция необходима, если на детали присутствует остаточное поле, которое удерживает ферромагнитные частицы и мешает выполнению требований по технической чистоте.
Почему после промышленной мойки остаются металлические частицы?
Одной из причин может быть остаточная намагниченность. Магнитное поле удерживает стружку и металлическую пыль на поверхности, поэтому они удаляются не полностью или повторно прилипают к детали.
Что такое техническая чистота?
Это установленный уровень остаточных загрязнений на детали. При контроле учитываются количество, размеры, масса и состав частиц, которые могут повлиять на дальнейшую обработку или работу готового узла.
Чем измеряют остаточное магнитное поле?
Используют гауссметр, тесламетр или цифровой индикатор с датчиком Холла. Проверку проводят в нескольких точках и фиксируют максимальное значение.
Какое остаточное поле допустимо перед мойкой?
Универсального значения нет. Допуск определяется назначением детали, требованиями заказчика, способом мойки и допустимым количеством остаточных частиц.
Какое оборудование выбрать для небольших деталей?
Для небольших партий и отдельных деталей подходит настольный демагнитизатор. Его можно разместить непосредственно перед моечной установкой.
Что выбрать для поточной линии?
Для проходных изделий применяется туннельный соленоид, а для автоматизированной линии и сложной загрузки — промышленный размагничивающий комплекс.
Можно ли размагничивать детали прямо в корзине?
Да, но режим необходимо подбирать с учетом материала корзины, массы загрузки, положения изделий и требуемой глубины воздействия.
Заменяет ли размагничивание мойку?
Нет. Оно устраняет магнитное удержание ферромагнитных загрязнений, после чего частицы удаляются в процессе штатной мойки.
Может ли намагниченная корзина повторно загрязнять детали?
Да. Металлическая технологическая тара может удерживать стружку и переносить ее на очищенные изделия. Поэтому корзины и носители также рекомендуется проверять прибором.
