

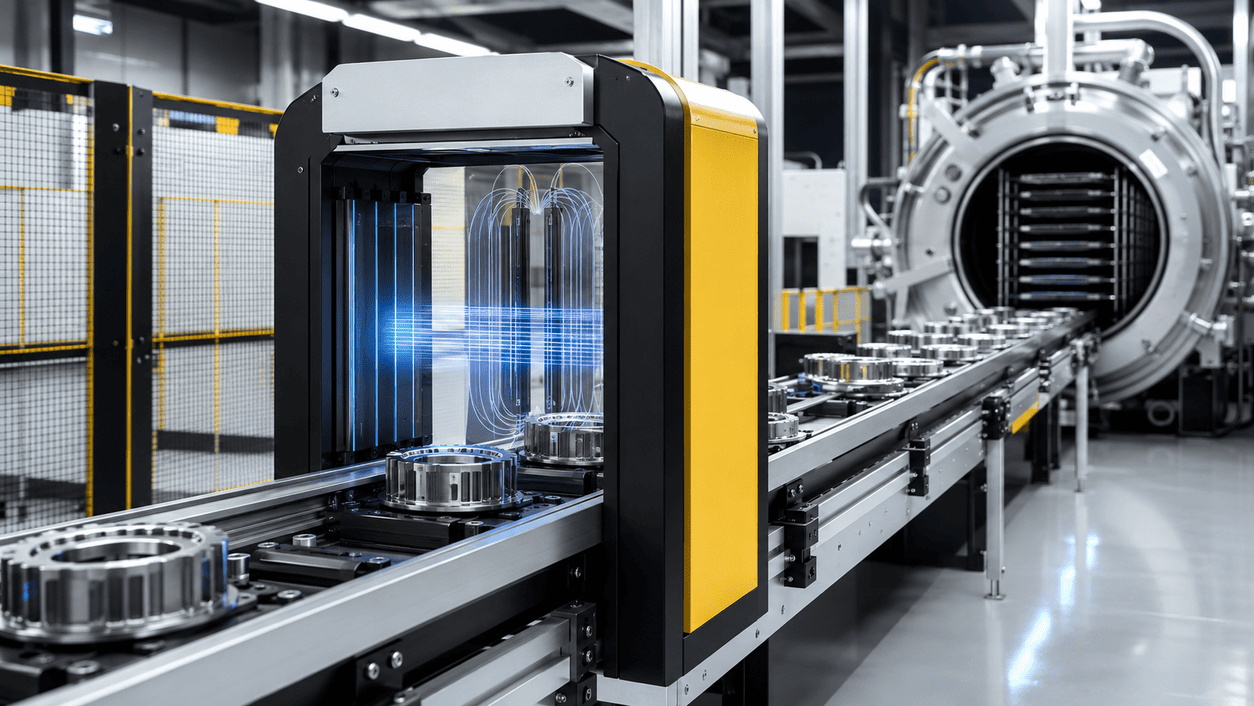
Размагничивание деталей перед PVD- и CVD-покрытием требуется, когда после мехобработки, шлифовки, магнитопорошкового контроля, магнитной оснастки или хранения на изделии сохраняется остаточная намагниченность.
Остаточное магнитное поле может удерживать металлическую пыль, микростружку, абразив и продукты обработки на поверхности детали. Для PVD- и CVD-покрытий это особенно важно: перед нанесением тонкого функционального слоя поверхность должна быть стабильной, чистой и подготовленной.
Где возникает проблема
- шлифования;
- полировки;
- токарной, фрезерной и сверлильной обработки;
- электроэрозионной обработки;
- магнитопорошкового контроля;
- работы на магнитных плитах;
- контакта с магнитной оснасткой;
- галтовки и виброобработки;
- транспортировки в металлической таре;
- хранения рядом с намагниченными деталями;
- промежуточного контроля качества.
Проблема может проявляться на инструментах, штампах, матрицах, ножах, фрезах, деталях пресс-форм, втулках, кольцах, шестернях, валах, крепеже и других ферромагнитных изделиях перед нанесением покрытия.
Чем мешает остаточная намагниченность перед PVD- и CVD-покрытием
PVD- и CVD-покрытия часто наносятся тонким слоем. Поэтому качество подготовки поверхности напрямую влияет на результат.
Если деталь намагничена, она может удерживать частицы, которые не всегда полностью удаляются стандартной мойкой и продувкой.
- налипанию металлической пыли;
- удержанию микростружки в отверстиях, пазах и резьбе;
- остаткам абразива после шлифовки;
- загрязнению кромок и режущих граней;
- нестабильной подготовке поверхности;
- включениям под покрытием;
- точечным дефектам;
- нарушению равномерности слоя;
- снижению адгезии покрытия;
- повторяющемуся браку на отдельных партиях;
- необходимости дополнительной очистки и переподготовки деталей.
Для режущего инструмента, формообразующих деталей, штампов и матриц такие дефекты особенно критичны, потому что покрытие работает как функциональный защитный слой.
Почему очистка не всегда решает проблему
Мойка, обезжиривание и ультразвуковая очистка помогают удалить загрязнения, но если частицы удерживаются магнитным полем, часть из них может оставаться на поверхности или в труднодоступных местах.
- на режущих кромках;
- в канавках;
- на торцах;
- в резьбе;
- в отверстиях;
- на пазах;
- на шлифованных поверхностях;
- в межзубовых впадинах;
- на внутренних кромках;
- в местах контакта с магнитной оснасткой.
Поэтому перед PVD- и CVD-покрытием важно учитывать не только чистоту после мойки, но и магнитное состояние детали.
Какие дефекты покрытия могут быть связаны с намагниченностью
Остаточная намагниченность не является единственной причиной брака покрытия, но она может создавать условия для загрязнения поверхности перед нанесением слоя.
- точечные дефекты;
- включения под покрытием;
- локальные пятна;
- участки с плохой адгезией;
- микронеровности;
- дефекты на кромках;
- дефекты в отверстиях и пазах;
- нестабильный результат от партии к партии;
- повышенный брак после шлифовки или МПД;
- необходимость повторной подготовки деталей.
Если дефекты регулярно появляются после операций, связанных с магнитной оснасткой или магнитным контролем, стоит проверить остаточное магнитное поле.
На каких деталях проблема встречается чаще
- режущего инструмента;
- фрез;
- сверл;
- ножей;
- штампов;
- матриц;
- пуансонов;
- деталей пресс-форм;
- втулок;
- валов и осей;
- шестерён;
- колец;
- фланцев;
- крепежа;
- деталей с резьбой;
- деталей с отверстиями и пазами;
- изделий после магнитопорошкового контроля;
- изделий после шлифовки и полировки.
Чем сложнее геометрия детали, тем выше риск удержания загрязнений из-за остаточной намагниченности.
Как понять, что проблема связана с остаточной намагниченностью
- после мойки на детали остаётся металлическая пыль;
- частицы налипают на режущие кромки;
- загрязнения удерживаются в пазах, отверстиях или резьбе;
- дефекты покрытия повторяются в одних и тех же зонах;
- брак чаще возникает после шлифовки;
- детали из одной партии показывают разный результат;
- после ручной доочистки покрытие получается стабильнее;
- магнитный порошок после МПД удаляется не полностью;
- контроль чистоты даёт нестабильные результаты;
- дефекты появляются именно на ферромагнитных деталях.
Если такие признаки повторяются, нужно измерить остаточное магнитное поле и определить зоны его концентрации.
Как измерять остаточное поле перед PVD- и CVD-покрытием
Измерение выполняют магнитометром, гауссметром или тесламетром с датчиком Холла.
- режущие кромки;
- торцы;
- отверстия;
- пазы;
- канавки;
- резьбу;
- посадочные поверхности;
- шлифованные зоны;
- места после МПД;
- зоны контакта с магнитной оснасткой;
- места, где ранее появлялись дефекты покрытия.
Для партии деталей желательно проверять несколько изделий: до мойки, после мойки, перед загрузкой в установку покрытия и после размагничивания. Это помогает понять, влияет ли остаточное поле на стабильность подготовки поверхности.
Почему одного измерения недостаточно
На детали остаточное поле может распределяться неравномерно. На гладкой поверхности значение может быть низким, а в пазу, на кромке или в отверстии — повышенным.
Для PVD- и CVD-покрытий важны именно локальные зоны риска, потому что даже небольшая частица на поверхности может повлиять на качество тонкого слоя.
- локальные максимумы поля;
- зоны удержания загрязнений;
- различия между деталями в партии;
- связь между операцией обработки и дефектом;
- результат после мойки и после размагничивания;
- стабильность качества покрытия после изменения маршрута подготовки.
Какой метод размагничивания подходит
Метод зависит от размера детали, формы, массы, типа покрытия и места размагничивания в технологическом маршруте.
1. Размагничивание перед финальной мойкой
Если остаточное поле удерживает металлическую пыль и микростружку, размагничивание лучше выполнять до финальной мойки. После снятия поля загрязнения легче удалить с поверхности.
2. Размагничивание после МПД
Если деталь проходила магнитопорошковый контроль, размагничивание помогает убрать остаточное поле и снизить удержание магнитного порошка.
3. Размагничивание после шлифовки и полировки
После шлифования на поверхности может оставаться абразив и металлическая пыль. Размагничивание помогает подготовить деталь к стабильной очистке перед покрытием.
4. Потоковое размагничивание партии
Для серийных деталей лучше использовать проходной соленоид, конвейерный комплекс или интегрируемое решение перед мойкой, обезжириванием или загрузкой в установку покрытия.
5. Размагничивание мелких деталей
Для крепежа, шайб, мелких колец, роликов и небольших изделий подходят решения с наклонным желобом или другой потоковой подачей.
6. Размагничивание крупных и массивных деталей
Для штампов, матриц, пресс-форм, валов, корпусов и тяжёлых изделий может потребоваться низкочастотное размагничивание, тележка, подвижный соленоид или выездная обработка.
Какие установки размагничивания НЕВА подходят
НЕВА DK
Подходит для штампов, матриц, втулок, колец, фланцев, шестерён, корпусов и других деталей, которые можно разместить в рабочем окне соленоида. Комплекс выполняет автоматический цикл размагничивания.
НЕВА DKK
Подходит для потокового размагничивания деталей на конвейере. Решение удобно для серийного производства перед мойкой, контролем, PVD- или CVD-покрытием.
НЕВА DKBP
Подходит для мелких и сыпучих деталей: крепежа, шайб, роликов, пружин, небольших колец и штампованных изделий. Детали проходят через соленоид по наклонному желобу.
НЕВА DKM
Подходит для валов, штоков, осей, цилиндрических деталей, инструментальной оснастки и тяжёлых изделий, которые удобнее перемещать через соленоид на ручной тележке.
НЕВА DKK-M10
Подходит для крупногабаритных и тяжёлых деталей, которые сложно перемещать через стационарный соленоид. В этом случае изделие остаётся неподвижным, а соленоид перемещается вдоль детали.
Индивидуальные решения
Для участков PVD- и CVD-покрытия, линий мойки, подготовки инструмента и серийного производства возможно проектирование решения под техническое задание: по типу детали, скорости линии, способу подачи, требованиям к чистоте и остаточному полю.
Когда нужен выезд специалиста
- дефекты покрытия повторяются, но причина неочевидна;
- нужно проверить остаточное поле на реальных деталях;
- проблема возникает только после определённой операции;
- нужно сравнить детали до мойки и после мойки;
- требуется подобрать место установки размагничивания;
- нужно проверить результат перед покупкой оборудования;
- детали крупные и их сложно перевезти;
- необходимо встроить размагничивание в действующую линию;
- важно оценить влияние остаточного поля на подготовку поверхности.
Выезд особенно полезен, если нужно связать три фактора: остаточное магнитное поле, качество очистки и дефекты PVD- или CVD-покрытия.
Какие данные нужны для подбора решения
- тип детали;
- размеры и массу;
- материал;
- тип покрытия: PVD или CVD;
- операция перед покрытием: шлифовка, полировка, МПД, мойка, галтовка;
- исходное остаточное поле;
- где именно появляются дефекты покрытия;
- где удерживается пыль, стружка или абразив;
- способ подачи: вручную, в кассете, на конвейере, в таре;
- размер партии;
- требуемую производительность;
- фото детали и участка;
- условия установки оборудования;
- доступное питание.
Отправьте параметры детали перед PVD- или CVD-покрытием
Подберём способ размагничивания под вашу задачу: подготовка перед PVD-покрытием, CVD-покрытием, финальной мойкой, обезжириванием или загрузкой в установку покрытия.
