

Размагничивание плоских деталей, штамповок и гибочных заготовок
После резки, штамповки, гибки, механической обработки или перемещения магнитными захватами листовые детали могут сохранять остаточное магнитное поле.
Для тонких и плоских изделий намагниченность особенно критична. Детали начинают слипаться в стопе, плохо разделяются при поштучной подаче, притягивают металлическую пыль и создают проблемы на следующих технологических операциях.
Размагничивание плоских деталей и штамповок позволяет снизить остаточное поле, стабилизировать подачу и подготовить изделия к мойке, сварке, сборке или нанесению покрытий.
Компания «НЕВА-Техника» предлагает настольные демагнитизаторы для локальных постов, туннельные соленоиды для поточной обработки, промышленные комплексы для автоматизированных линий и приборы контроля остаточного поля.
В чем заключается проблема
У плоских деталей остаточная намагниченность проявляется не только как притяжение металлических частиц.
Из-за большой площади поверхности и небольшой толщины изделия способны притягиваться друг к другу всей плоскостью. В результате между двумя соседними деталями возникает сила, мешающая нормальному разделению стопы.
- штамповки слипаются в пачке;
- захват поднимает сразу две детали;
- поштучная подача становится нестабильной;
- заготовки смещаются при транспортировке;
- металлическая пыль остается на поверхности;
- детали плохо очищаются перед мойкой;
- появляются дефекты покрытия;
- усложняется подготовка к сварке и сборке.
Чем тоньше деталь и плотнее уложена стопа, тем заметнее влияние даже относительно небольшого остаточного поля.
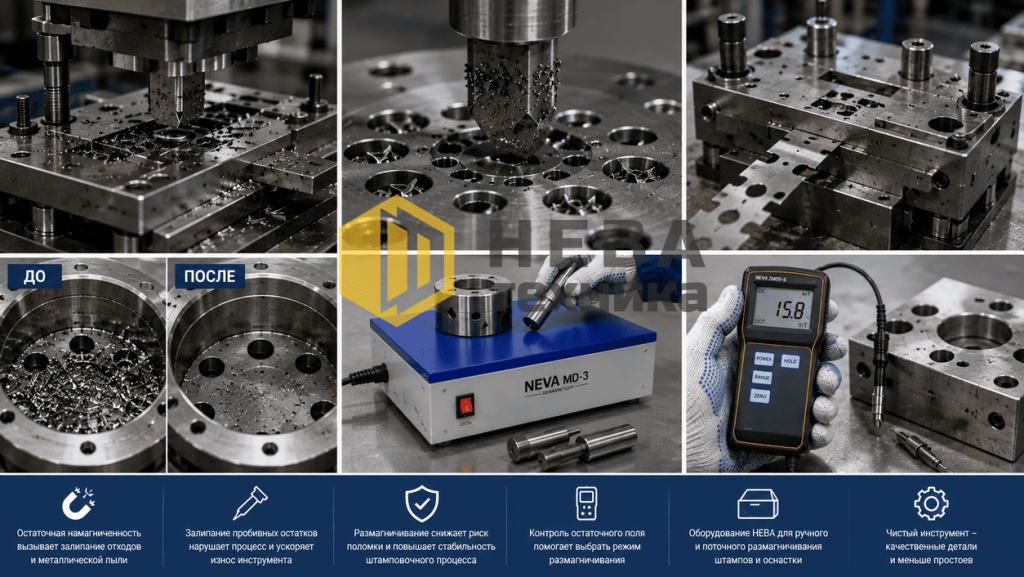
Где возникает остаточная намагниченность
Задача характерна для заготовительных, штамповочных и гибочных производств.
- плоских штамповках;
- вырубленных заготовках;
- гибочных деталях;
- тонких стальных пластинах;
- раскроенных листовых элементах;
- крышках и панелях;
- кронштейнах;
- шайбах и кольцевых заготовках;
- деталях после лазерной или механической резки;
- изделиях, перевозимых в стопах, кассетах и металлических корзинах.
- на участке поштучной подачи;
- возле робота или автоматического захвата;
- при пакетировании;
- перед гибочным прессом;
- перед промышленной мойкой;
- перед сваркой;
- перед гальваникой или окрашиванием;
- во время автоматизированной сборки.
Почему листовые детали намагничиваются
Остаточная намагниченность может появляться на разных этапах производственного маршрута.
- использование магнитных захватов;
- перемещение электромагнитными подъемниками;
- контакт с магнитной оснасткой;
- работа рядом с сильными магнитами;
- холодная деформация;
- штамповка и гибка;
- лазерная, плазменная или механическая резка;
- трение при транспортировке;
- механическая обработка;
- магнитный или магнитопорошковый контроль;
- хранение возле намагниченных изделий.
Источник магнитного поля не всегда находится непосредственно на участке, где появилась проблема.
Например, деталь может получить намагниченность во время транспортировки, а слипание обнаружится только при загрузке в гибочный автомат. Аналогично металлические частицы могут начать мешать уже перед мойкой или нанесением покрытия.
Поэтому оценивать следует весь маршрут:
раскрой → штамповка → гибка → транспортировка → хранение → мойка → сборка или покрытие.
Почему плоские детали особенно чувствительны к магнетизму
- большая площадь контакта между соседними деталями;
- небольшая масса отдельной заготовки;
- плотная укладка в пачке;
- минимальные зазоры между поверхностями;
- автоматическая поштучная подача;
- высокая чувствительность к загрязнению поверхности.
Массивная деталь может оставаться намагниченной, но продолжать нормально перемещаться. Для тонкой штамповки такое же поле способно вызвать двойной захват или удержание соседней детали.
Поэтому для листового производства критерием становится не только измеренное значение магнитного поля, но и стабильность разделения, подачи и выполнения последующих операций.
Чем остаточная намагниченность мешает производству
Слипание деталей
Штамповки и плоские заготовки притягиваются друг к другу в стопе. Оборудование не может стабильно отделить верхнюю деталь от следующей.
Двойная подача
Автоматический захват или вакуумная система поднимают две детали одновременно. Это может привести к остановке линии, повреждению оборудования или браку.
Нестабильное позиционирование
Притяжение соседних деталей мешает точной укладке и перемещению. Заготовка может смещаться при подаче в пресс, роботизированную ячейку или сборочный автомат.
Налипание металлических частиц
Стружка, пыль и мелкие ферромагнитные загрязнения удерживаются на поверхности, кромках и в отверстиях.
Проблемы при мойке
Намагниченные частицы хуже отделяются от поверхности и могут повторно прилипать после промывки.
Дефекты покрытия
Металлическая пыль и загрязнения мешают равномерному нанесению краски, гальванического или функционального покрытия.
Помехи при сварке
Остаточное поле может влиять на сварочную дугу и мешать стабильному формированию шва, особенно при работе с деталями сложной конфигурации.
Увеличение производственного цикла
Ручное разделение стоп, повторная очистка, остановки оборудования и переналадка увеличивают трудоемкость и себестоимость.
Размагничивание листовых заготовок устраняет причину слипания и магнитного удержания частиц, а не только их внешние проявления.
Как определить, что детали слипаются из-за магнетизма
Слипание может быть вызвано не только остаточным полем. Необходимо также проверить масло, вакуумный эффект, заусенцы и деформацию поверхности.
- сухие и очищенные детали продолжают притягиваться;
- эффект сильнее возле определенных кромок;
- металлическая пыль концентрируется в тех же зонах;
- слипание появляется после магнитной транспортировки;
- проблема усиливается после резки, штамповки или гибки;
- мелкий стальной предмет притягивается к поверхности;
- после размагничивания стопа разделяется стабильнее.
Для подтверждения причины следует измерить остаточное магнитное поле.
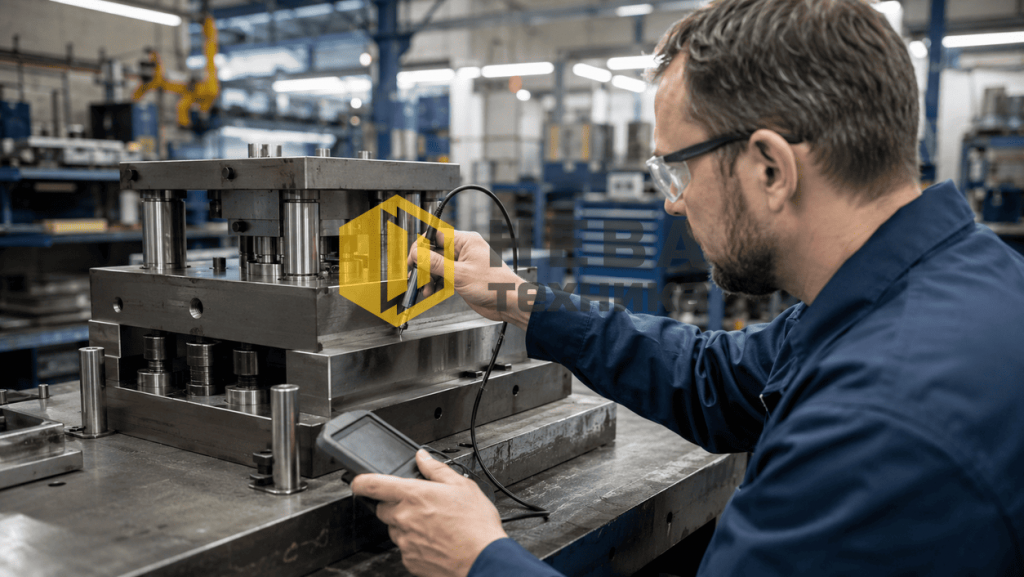
Как измерить остаточную намагниченность
- гауссметры;
- тесламетры;
- цифровые магнитометры;
- индикаторы магнитного поля;
- приборы с датчиком Холла.
Измерять поле только в центре детали недостаточно. Остаточная намагниченность распределяется неравномерно и часто имеет локальные максимумы.
Где выполнять измерения
- на кромках;
- в углах;
- возле отверстий;
- на участках реза;
- в зонах гиба;
- на больших плоских поверхностях;
- в местах контакта соседних деталей;
- возле точек захвата;
- на участках, где скапливаются частицы.
Рекомендуемый порядок
- Очистить поверхность от свободной стружки и загрязнений.
- Определить критические зоны детали.
- Подвести датчик максимально близко к поверхности.
- Проверить несколько точек с обеих сторон.
- Зафиксировать максимальное значение.
- Выполнить размагничивание.
- Повторить контроль в тех же зонах.
- Проверить разделение и подачу деталей в реальном процессе.
Для производственного контроля может применяться индикатор магнитного поля НЕВА ZMST-5.
Какой уровень остаточного поля допустим
Единого значения для всех листовых деталей не существует.
- толщины листа;
- площади поверхности;
- массы заготовки;
- размера стопы;
- типа подающего устройства;
- требований к мойке;
- метода сварки;
- вида покрытия;
- чувствительности следующей операции.
Для одной детали достаточно устранить двойную подачу. Для другой требуется более низкое поле из-за строгих требований к технической чистоте или качеству покрытия.
- стабильное поштучное разделение;
- отсутствие притяжения соседней детали;
- отсутствие налипания металлической пыли;
- соответствие внутреннему допуску по полю;
- прохождение мойки и контроля чистоты;
- стабильную сварку или обработку поверхности.
Как выполняется размагничивание плоских деталей
Наиболее распространенный промышленный способ основан на воздействии переменного магнитного поля с постепенно уменьшающейся напряженностью.
- перемещают над поверхностью настольного демагнитизатора;
- пропускают через туннельный соленоид;
- проводят через автоматизированную рабочую зону;
- обрабатывают локальным ручным устройством;
- размагничивают в составе производственной линии.
Важное значение имеют ориентация и направление движения.
- развернуть на 90 градусов;
- перевернуть другой стороной;
- провести повторно;
- обработать по участкам;
- изменить направление прохождения через рабочую зону.
После каждого изменения режима результат проверяют прибором.
Нужно ли размагничивать детали по одной или стопой
Это зависит от мощности оборудования, толщины стопы и требуемого результата.
Поштучное размагничивание
Обеспечивает наиболее контролируемое воздействие на каждую деталь. Подходит при высоких требованиях к остаточному полю и технической чистоте.
Обработка небольшой пачки
Может использоваться для повышения производительности, если оборудование обеспечивает достаточную глубину воздействия.
Размагничивание крупной стопы
Требует отдельного расчета. Внутренние детали могут получать недостаточное воздействие, а взаимное положение изделий влияет на распределение поля.
Для ответственных процессов рекомендуется проверить несколько деталей из разных частей пачки, а не только верхнюю.
Как выбрать оборудование
Небольшие плоские детали и малые партии
Подходит настольный демагнитизатор. Деталь плавно перемещают над активной поверхностью и затем медленно удаляют от нее.
Гибочные заготовки сложной формы
Для локальных зон и изделий, которые неудобно размещать на столе, применяется ручное устройство.
Поштучный производственный поток
Для деталей, проходящих по конвейеру или через рабочее окно, используется туннельный соленоид.
Автоматическая линия
Для интеграции между штамповкой, мойкой, сваркой или покрытием применяется промышленный размагничивающий комплекс.
Пакеты, оснастка и неподвижные объекты
Если объект невозможно переместить, рассматривается мобильное или выездное размагничивание.
Оборудование «НЕВА-Техника»
Настольные демагнитизаторы НЕВА MD
Настольные устройства подходят для обработки небольших и средних плоских деталей.
- на штамповочном участке;
- возле гибочного оборудования;
- перед мойкой;
- перед сваркой;
- перед нанесением покрытия;
- на рабочем месте ОТК;
- возле участка упаковки.
Деталь несколько раз плавно перемещают над активной поверхностью, после чего постепенно удаляют от устройства.
НЕВА MD-2
Компактная промышленная модель подходит для небольших штамповок, пластин и гибочных заготовок.
НЕВА MD-3
Устройство с увеличенной рабочей поверхностью может использоваться для регулярной обработки деталей среднего размера и организации локального производственного поста.
НЕВА MD-4
Модель с более крупной рабочей зоной подходит для габаритных плоских деталей и штамповок.
Если изделие превышает размеры активной поверхности, его обрабатывают по участкам с перекрытием зон воздействия.
Ручное устройство НЕВА MDH-1
НЕВА MDH-1 применяется для сложных контуров, гибочных деталей и локально намагниченных участков.
- отдельную кромку;
- зону гиба;
- труднодоступный участок;
- оснастку;
- крупную деталь без перемещения;
- элемент транспортной системы.
Туннельные соленоиды НЕВА MD.PRO
Серия НЕВА MD.PRO предназначена для ручного и поточного размагничивания.
- после штамповочного пресса;
- перед гибочным автоматом;
- перед моечной машиной;
- перед сварочной ячейкой;
- перед участком нанесения покрытия;
- в линии поштучной подачи.
Оборудование особенно удобно для серийных деталей, которые можно стабильно провести через рабочее окно.
Промышленные размагничивающие комплексы НЕВА
Автоматизированный комплекс применяется, когда размагничивание должно стать частью производственного цикла.
- проходной соленоид;
- транспортер;
- система позиционирования;
- датчики присутствия;
- регулирование скорости;
- автоматический выбор режима;
- контроль остаточного поля;
- защитное ограждение.
Комплекс проектируется с учетом размеров деталей, производительности и расположения смежного оборудования.
Индикатор магнитного поля НЕВА ZMST-5
Прибор используется для измерения поля до и после обработки.
- искать локальные максимумы;
- проверять обе стороны детали;
- сравнивать детали из разных частей пачки;
- контролировать эффективность оборудования;
- устанавливать внутренний допуск;
- подтверждать стабильность процесса.
Таблица выбора оборудования
| Производственная задача | Рекомендуемое решение |
|---|---|
| Небольшие плоские детали и штамповки | Настольный демагнитизатор НЕВА MD |
| Небольшой промышленный пост | НЕВА MD-2 |
| Детали среднего размера | НЕВА MD-3 |
| Габаритные плоские заготовки | НЕВА MD-4 |
| Локальная зона или сложная форма | НЕВА MDH-1 |
| Поштучный поток и конвейер | НЕВА MD.PRO |
| Встраивание в автоматическую линию | Промышленный комплекс НЕВА |
| Контроль остаточного поля | НЕВА ZMST-5 |
| Крупный пакет или неподвижная оснастка | Выездное размагничивание |
Что делать, если детали продолжают слипаться
Если после обработки эффект сохраняется, необходимо проверить не только силу поля, но и весь процесс разделения.
- измерить поле с обеих сторон детали;
- проверить кромки и зоны гиба;
- повернуть деталь при повторном размагничивании;
- уменьшить скорость прохождения;
- выполнить несколько циклов;
- обрабатывать детали по одной;
- проверить намагниченность транспортной тары;
- измерить поле на захватах и оснастке;
- исключить масло, вакуумный эффект и заусенцы;
- использовать более мощное оборудование.
Если поле снова появляется после прохождения определенного участка, необходимо найти и устранить повторный источник намагничивания.
Может ли намагничиваться транспортная оснастка
Да. Металлические кассеты, поддоны, направляющие, захваты и элементы конвейера также могут сохранять остаточное поле.
- повторно намагничивать детали;
- удерживать металлическую пыль;
- усиливать слипание в стопе;
- нарушать поштучную подачу;
- загрязнять детали после мойки.
При регулярном повторении проблемы рекомендуется измерить поле не только на изделиях, но и на элементах линии.
Когда требуется выездное размагничивание
Выездной формат целесообразен, если проблема связана с объектом, который невозможно или невыгодно перемещать.
- слипание возникает прямо в линии подачи;
- намагничены захваты или направляющие;
- необходимо обработать крупный пакет листов;
- оборудование нельзя остановить надолго;
- деталь имеет большие размеры;
- проблема связана с оснасткой или частью станка;
- требуется обследовать несколько участков производства.
На месте специалисты измеряют поле, определяют источник проблемы, выполняют размагничивание и проводят повторный контроль.
Как встроить размагничивание в производственный процесс
Операция наиболее эффективна, если выполняется до этапа, на котором остаточное поле начинает мешать.
Примеры технологических схем:
Штамповка → размагничивание → разделение → гибка.
Резка → размагничивание → мойка → покрытие.
Гибка → контроль поля → размагничивание → сварка.
Магнитная транспортировка → размагничивание → автоматическая подача.
- точки измерения;
- допустимый уровень поля;
- положение детали;
- скорость прохождения;
- количество циклов;
- способ контроля стопы;
- порядок действий при двойной подаче;
- периодичность проверки захватов и оснастки.
Почему выбирают «НЕВА-Техника»
Линейка оборудования позволяет организовать размагничивание плоских изделий на разных этапах производства.
- настольные модели разных размеров;
- решения для сложной геометрии;
- оборудование для поточной обработки;
- возможность интеграции в линию;
- приборы контроля остаточного поля;
- подбор по толщине и габаритам детали;
- решения для локальных и крупногабаритных задач.
Отправьте параметры деталей — подберем решение
- наименование детали;
- тип изделия;
- марку материала;
- толщину листа;
- габариты и массу;
- размер пачки;
- предыдущую операцию;
- способ транспортировки;
- характер проблемы;
- измеренный уровень остаточного поля;
- следующую технологическую операцию;
- количество деталей в смену;
- необходимость ручного или поточного режима;
- потребность в приборе контроля.
На основании этих данных специалисты предложат оборудование и схему размагничивания листовых деталей.
Часто задаваемые вопросы
Нужно ли размагничивать все плоские детали?
Не всегда. Операция необходима, если остаточное поле вызывает слипание, двойную подачу, налипание частиц или проблемы при мойке, сварке и нанесении покрытий.
Почему штамповки слипаются в пачке?
Одной из причин является остаточная намагниченность после холодной деформации, резки, контакта с магнитной оснасткой или транспортировки магнитными захватами.
Может ли магнетизм вызывать двойную подачу?
Да. Если две соседние детали притягиваются друг к другу, захват может поднять их одновременно. Особенно часто это проявляется на тонких плоских заготовках.
Чем измерять остаточное поле?
Для измерений применяют гауссметр, тесламетр или цифровой индикатор магнитного поля с датчиком Холла.
Где измерять поле на листовой детали?
Проверяют кромки, углы, отверстия, зоны реза и гиба, поверхности контакта в стопе и точки захвата.
Какое оборудование выбрать для небольших штамповок?
Для небольших партий подходит настольный демагнитизатор. При сложной геометрии можно использовать ручное устройство.
Что выбрать для поточной линии?
Для поштучного прохождения деталей применяется туннельный соленоид. Для полной интеграции в автоматическую линию используется промышленный комплекс.
Можно ли размагничивать детали пачкой?
Можно, если оборудование обеспечивает необходимую глубину воздействия. Результат следует проверять на деталях из разных частей пачки.
Может ли остаточное поле мешать мойке и покрытию?
Да. Оно удерживает металлические частицы на поверхности, ухудшает очистку и может стать причиной дефектов покрытия.
Что делать, если после размагничивания детали снова слипаются?
Необходимо проверить магнитные захваты, транспортную оснастку и другие участки маршрута. Детали могут повторно намагничиваться после прохождения размагничивающего поста.
