

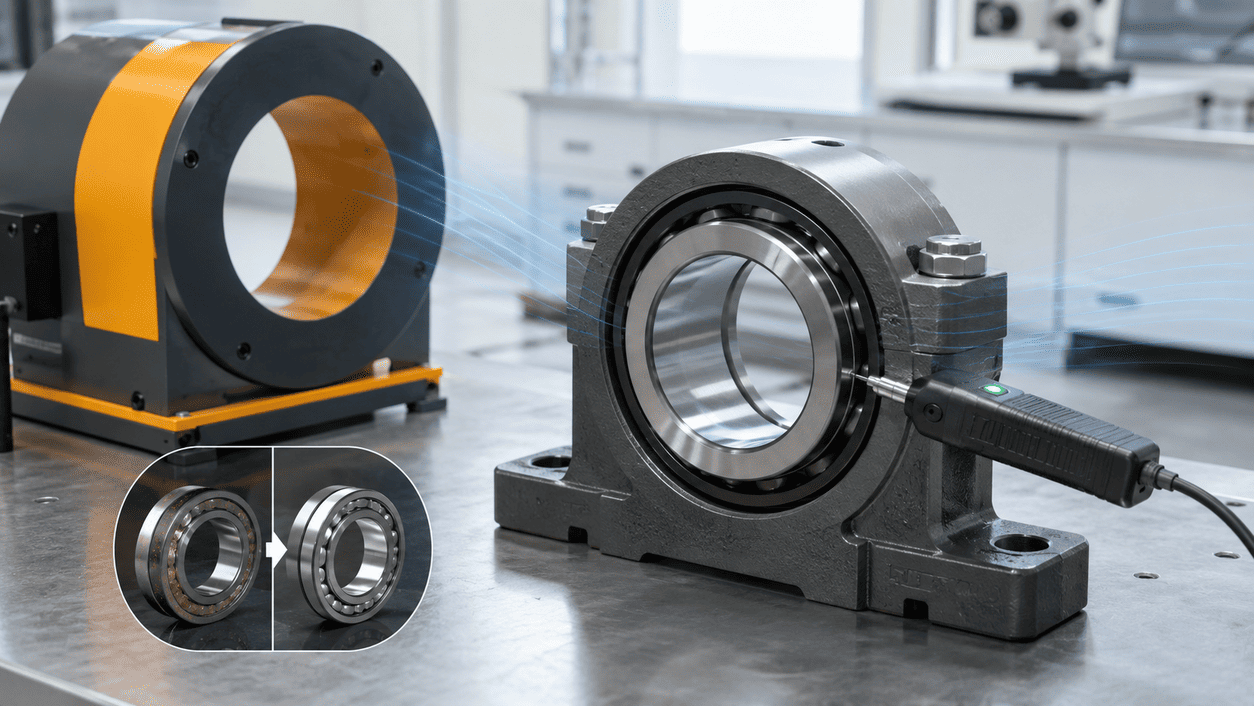
Размагничивание подшипников в сборе требуется, когда остаточная намагниченность вызывает налипание металлической пыли, стружки и продуктов износа, ухудшает чистоту узла, влияет на ресурс дорожек качения и может создавать проблемы при сборке, мойке и контроле качества.
Для подшипников особенно важно не просто снизить поле «на поверхности», а проверить критические зоны: кольца, дорожки качения, сепаратор, торцы, посадочные поверхности и зоны контакта с инструментом или магнитной оснасткой.
Задача НЕВА-Техника — подобрать способ размагничивания под тип подшипника, размер, материал, исходное остаточное поле и производственный процесс.
Когда нужно размагничивание подшипников
Остаточная намагниченность подшипников может появляться после:
- шлифования колец и дорожек качения;
- магнитных столов и магнитной оснастки;
- магнитопорошкового контроля;
- мехобработки;
- сборочных операций;
- транспортировки рядом с магнитными захватами;
- хранения рядом с мощным электрооборудованием;
- контакта с намагниченным инструментом.
Проблема может возникать как на отдельных деталях подшипника, так и на уже собранном узле.
Чем мешает остаточная намагниченность
Для подшипников остаточное поле опасно тем, что оно удерживает мелкие ферромагнитные частицы в рабочих зонах.
- налипанию металлической пыли и шлифовального абразива;
- загрязнению дорожек качения;
- ухудшению качества мойки;
- попаданию частиц в зону качения;
- ускоренному износу;
- шуму и вибрации при работе;
- снижению ресурса подшипника;
- проблемам при автоматической сборке;
- нестабильным результатам контроля чистоты.
Даже если подшипник визуально чистый, остаточная намагниченность может удерживать микрочастицы на торцах, дорожках, в канавках и в зоне контакта тел качения.
Почему подшипники сложно размагничивать
Подшипник — это не простая металлическая деталь, а сборочный узел со сложной геометрией.
- наружное кольцо;
- внутреннее кольцо;
- дорожки качения;
- тела качения;
- сепаратор;
- зазоры;
- торцевые поверхности;
- посадочные зоны;
- кромки и переходы.
Магнитное поле может распределяться неравномерно и сохраняться локально. Например, на гладкой наружной поверхности значение может быть допустимым, а в зоне дорожки качения или у торца кольца поле останется выше.
Как понять, что подшипник намагничен
- после мойки остаются металлические частицы;
- подшипники притягивают мелкую стружку;
- детали слипаются между собой;
- на кольцах удерживается абразивная пыль;
- после сборки появляется повышенный шум;
- автоматическая подача работает нестабильно;
- контроль чистоты показывает плавающий результат;
- при повторной проверке поле отличается от детали к детали.
Если такие признаки повторяются, нужно измерить остаточное магнитное поле и определить, где именно оно концентрируется.
Как измерять остаточное поле на подшипнике
Измерение выполняют магнитометром, гауссметром или тесламетром с датчиком Холла.
Проверять нужно не одну точку, а несколько зон:
- наружное кольцо;
- внутреннее кольцо;
- торцы;
- дорожки качения;
- зона тел качения;
- посадочные поверхности;
- канавки и переходы;
- участки, где удерживается металлическая пыль;
- места контакта с магнитной оснасткой.
Почему важен контроль после мойки
Для подшипников размагничивание часто связано не только с самим уровнем поля, но и с технической чистотой.
Если после мойки частицы продолжают удерживаться на поверхности, нужно проверять не только значение поля на приборе, но и практический результат:
- ушло ли налипание частиц;
- стала ли стабильнее мойка;
- снизилось ли количество загрязнений;
- улучшилась ли повторяемость контроля чистоты;
- исчезло ли слипание деталей.
Размагничивание подшипников должно оцениваться не формально, а по влиянию на следующий технологический этап.
Какой метод размагничивания подходит
Метод зависит от размера подшипника, массы, материала, типа сборки и требуемой производительности.
Для небольших подшипников и колец
Подходят настольные демагнитизаторы или проходные соленоиды. Это рациональное решение для небольших изделий, где не требуется глубокое воздействие на массивный объём металла.
Для серийной обработки подшипников
Если детали идут потоком, лучше использовать проходной соленоид или конвейерный комплекс. Процесс становится повторяемым и менее зависимым от оператора.
Для крупных и массивных подшипников
Для больших колец и тяжелых подшипников может потребоваться низкочастотное размагничивание, рассчитанное на массивные сечения.
Для подшипников в сборе
Если проблема проявляется после сборки, размагничивание нужно проверять на собранном узле. Отдельные кольца могут показывать приемлемый результат, но после сборки образуется новая магнитная система.
Для крупногабаритных узлов
Если подшипник или узел нельзя перемещать через соленоид, рассматривают выездное или специальное размагничивание на месте.
Какое оборудование НЕВА-Техника подходит
Для задач размагничивания подшипников могут применяться разные решения НЕВА-Техника.
НЕВА DK
Подходит для подшипниковых колец, втулок, шестерён и других массивных деталей, которые можно разместить в рабочем окне соленоида. Комплекс выполняет автоматический цикл размагничивания без выноса изделия из рабочей зоны.
НЕВА DKK
Подходит для потоковой обработки деталей на конвейере, когда важны повторяемость, стабильная подача и минимальное участие оператора.
НЕВА DKM
Подходит, если требуется не только размагничивание, но и намагничивание деталей для магнитопорошкового контроля. Ручная тележка удобна для тяжелых подшипников, валов, роторов и крупных деталей.
НЕВА DKBP
Может применяться для мелких подшипниковых элементов, роликов, крепежа и сыпучих ферромагнитных деталей, проходящих через соленоид по наклонному желобу.
Индивидуальные решения
Для крупных подшипников, роторов, сборочных узлов и нестандартных изделий возможно проектирование комплекса под техническое задание.
Когда нужен выезд специалиста
- подшипник установлен в крупный узел;
- изделие невозможно доставить на участок размагничивания;
- простой оборудования слишком дорогой;
- нужно измерить поле на месте эксплуатации;
- проблема проявляется только в собранном состоянии;
- требуется подобрать режим до покупки оборудования;
- нужно провести испытание на реальном изделии.
Выездной формат особенно важен для крупных машин, роторов, компрессоров, турбинных узлов и оборудования, где подшипник является частью сложной магнитной системы.
Краткий вывод
Размагничивание подшипников в сборе требуется там, где остаточная намагниченность ухудшает чистоту, сборку, контроль и ресурс узла. Главная задача — не просто снизить поле в одной точке, а убрать локальные зоны намагниченности на кольцах, дорожках качения, торцах и в местах удержания металлических частиц.
Для небольших деталей подходят настольные и проходные решения. Для серийного производства — конвейерные комплексы. Для крупных и массивных подшипников — низкочастотное размагничивание или индивидуальная установка. Для сложных узлов — выездное обследование и подбор режима на реальном изделии.
Отправьте заявку— подберем решение
Отправьте параметры подшипника Подберём способ размагничивания под вашу задачу: отдельные кольца, подшипник в сборе, серийный поток, крупный узел или выездная обработка.
