

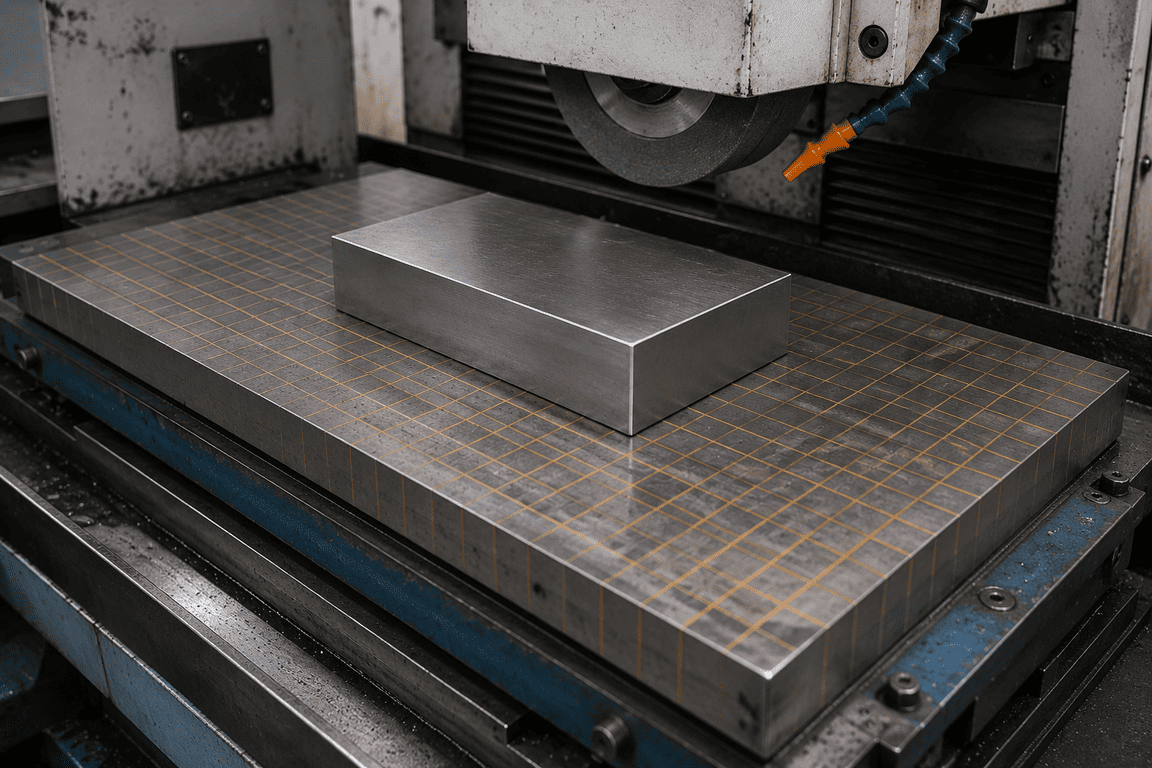
После токарной, фрезерной или сверлильной обработки ферромагнитная деталь может сохранять остаточное магнитное поле. Внешне изделие при этом выглядит исправным, однако на следующих этапах производства к его поверхности начинают прилипать мелкая стружка, металлическая пыль и абразив.
Остаточная намагниченность ухудшает техническую чистоту, затрудняет мойку, увеличивает время ручной очистки и может влиять на измерения, сборку, нанесение покрытий и автоматизированный контроль.
Размагничивание деталей после механической обработки позволяет снизить остаточное поле до значения, установленного технологическим процессом, конструкторской документацией или требованиями заказчика.
Компания «НЕВА-Техника» предлагает оборудование для ручной обработки инструмента и небольших деталей, размагничивания изделий сложной формы, поточного производства и контроля остаточного магнитного поля.
В чем заключается проблема после механической обработки
После токарной, фрезерной и сверлильной обработки металлическая деталь может оставаться намагниченной. На производстве это обычно обнаруживается не сразу, а при переходе к мойке, контролю или сборке.
- мелкая стружка остается на поверхности после продувки;
- металлическая пыль скапливается на кромках и торцах;
- загрязнения повторно притягиваются после мойки;
- детали цепляются друг за друга;
- инструмент и оснастка быстрее загрязняются;
- возникают сложности с обеспечением технической чистоты;
- результаты чувствительного контроля становятся нестабильными.
Если изделие после механической обработки поступает на мойку, точное измерение, покрытие, автоматизированный контроль или ответственную сборку, остаточную намагниченность следует рассматривать как технологический параметр.
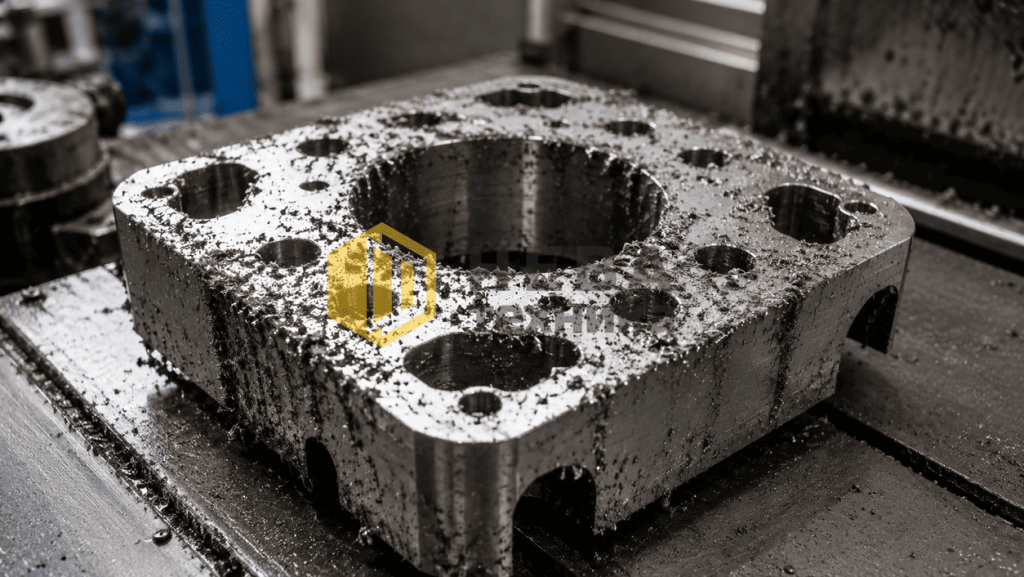
Где возникает остаточная намагниченность
Проблема характерна для металлообрабатывающих производств, работающих с углеродистыми, легированными и другими ферромагнитными сталями.
- валов и осей на токарных станках;
- шестерен и зубчатых деталей на фрезерных станках;
- корпусов, плит и кронштейнов после сверления;
- втулок, колец и подшипниковых элементов;
- фрез, сверл, резцов и другого инструмента;
- крепежных элементов;
- деталей со сложной системой отверстий и пазов;
- серийных компонентов перед мойкой или упаковкой.
Особенно критична остаточная намагниченность после механической обработки, если к чистоте поверхности предъявляются повышенные требования или далее используются чувствительные измерительные и контрольные системы.
Почему деталь намагничивается после токарки, фрезеровки и сверления
Источником намагниченности не всегда является последняя выполненная операция. Магнитное состояние может формироваться и накапливаться на протяжении всего производственного маршрута.
- контакт с магнитными патронами и зажимами;
- фиксация на магнитных столах;
- перемещение электромагнитными захватами;
- контакт с намагниченным инструментом или оснасткой;
- резание и трение между инструментом и заготовкой;
- предшествующий магнитный или магнитопорошковый контроль;
- воздействие электромагнитного оборудования;
- хранение рядом с намагниченными деталями.
После прекращения внешнего воздействия ферромагнитный материал может сохранять часть магнитного состояния. Величина остаточного поля зависит от марки стали, формы детали, направления магнитного потока и предыдущих производственных операций.
Поэтому две геометрически одинаковые детали после разных технологических маршрутов могут иметь разный уровень намагниченности.
Чем остаточная намагниченность мешает производству
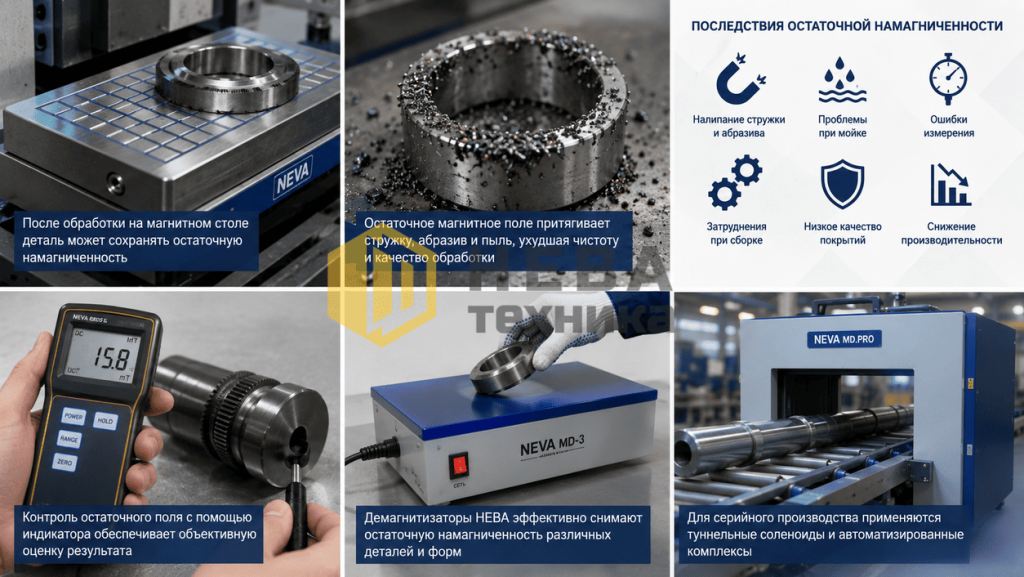
Налипание металлической стружки
Это наиболее заметное последствие. Мелкие ферромагнитные частицы притягиваются к поверхности детали и особенно активно скапливаются на торцах, острых кромках, в отверстиях и переходах сечений.
Стружка может повторно прилипать даже после продувки или ручной очистки.
Ухудшение качества поверхности
Если частицы остаются между деталью, инструментом и оснасткой, возрастает риск появления царапин, задиров и локальных повреждений поверхности.
При продолжении механической обработки загрязнение может повышать износ режущего инструмента.
Проблемы при мойке
Намагниченная деталь хуже очищается от мелкой металлической пыли. Частицы удерживаются на поверхности и в труднодоступных участках, поэтому стандартного моечного цикла может быть недостаточно.
Загрязнение при сборке
Стружка на посадочных поверхностях способна повлиять на точность соединения, состояние подшипников, уплотнений и сопрягаемых элементов.
Нестабильность измерений и контроля
Остаточное поле и прилипшие частицы могут создавать помехи при точных измерениях. Особенно важен этот фактор при использовании индуктивных, вихретоковых и других чувствительных методов контроля.
Проблемы при нанесении покрытий
Загрязненная поверхность ухудшает подготовку детали перед окрашиванием, гальваникой и нанесением функциональных покрытий. Металлические частицы могут остаться под слоем материала и вызвать локальные дефекты.
Увеличение производственного цикла
Повторная мойка, ручная очистка, дополнительный контроль и переделка изделий увеличивают трудоемкость и себестоимость производства.
Снятие остаточной намагниченности после токарки и фрезеровки помогает устранить причину загрязнения, а не только удалить уже прилипшую стружку.
Как измерить остаточную намагниченность
- гауссметры;
- тесламетры;
- магнитометры;
- цифровые индикаторы магнитного поля;
- измерительные устройства с датчиком Холла.
Проверять деталь только в одной точке недостаточно. Поле распределяется по поверхности неравномерно, поэтому датчик необходимо последовательно перемещать по критическим участкам.
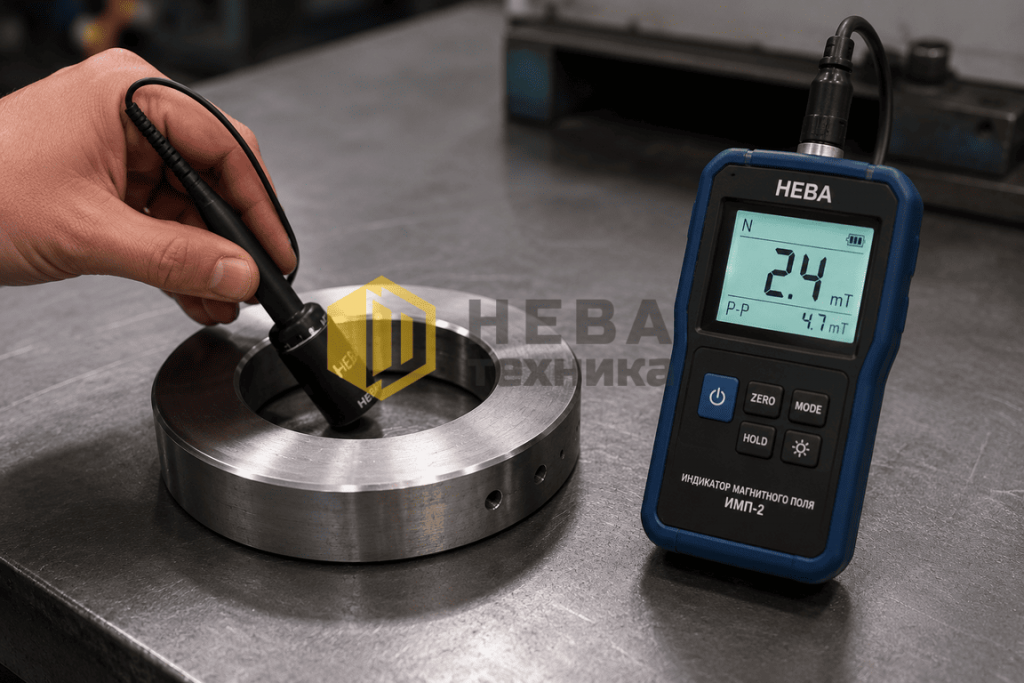
Рекомендуемый порядок измерения
- Очистить поверхность от свободной стружки и загрязнений.
- Определить контрольные точки.
- Проверить торцы, кромки, отверстия и переходы сечений.
- Измерить поле на рабочих и посадочных поверхностях.
- Зафиксировать максимальное значение.
- Сравнить результат с установленным допуском.
- После размагничивания повторить измерение в тех же точках.
Для производственного контроля может применяться цифровой индикатор магнитного поля НЕВА ZMST-5, предназначенный для измерения остаточных и наведенных постоянных магнитных полей.
Какой уровень остаточного поля допустим
Единого предельного значения для всех металлических деталей не существует.
- назначения изделия;
- марки материала;
- следующей технологической операции;
- требований технической чистоты;
- чувствительности измерительных приборов;
- метода последующего контроля;
- требований к покрытию;
- условий эксплуатации готового узла.
Для одной детали может быть достаточно устранить заметное прилипание стружки. Для другой требуется значительно более низкое поле, поскольку изделие направляется на точное измерение, чувствительный контроль или сборку ответственного механизма.
Критерий приемки следует устанавливать до выбора оборудования и режима размагничивания.
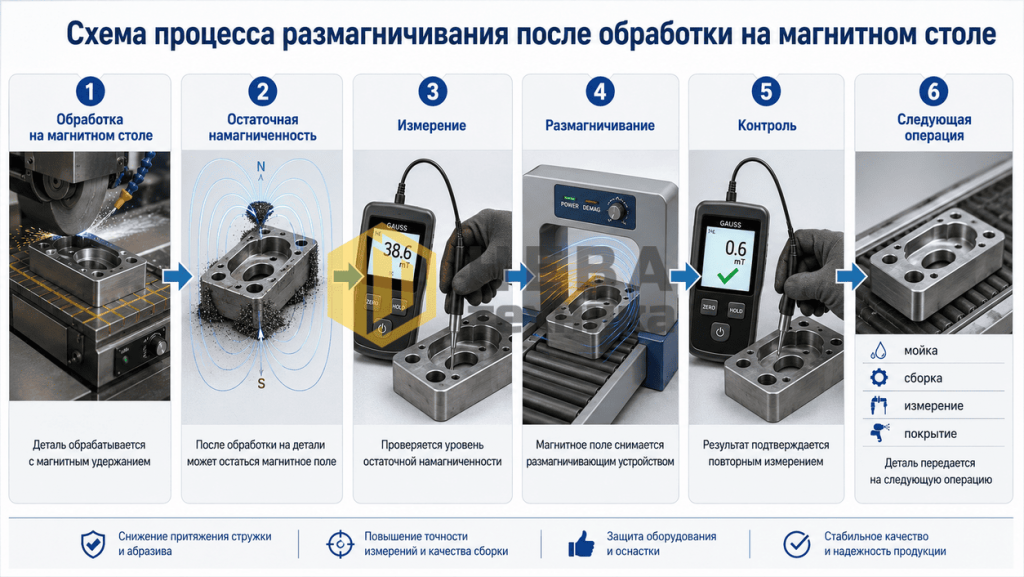
Как выполняется размагничивание после механической обработки
Распространенный промышленный метод основан на воздействии переменного магнитного поля с постепенно уменьшающейся напряженностью.
Деталь перемещают относительно активной зоны демагнитизатора. При удалении изделия воздействующее поле постепенно ослабевает, благодаря чему снижается остаточная намагниченность материала.
- перемещением детали над поверхностью настольного устройства;
- прохождением изделия через туннельный соленоид;
- локальным воздействием ручного демагнитизатора;
- автоматическим циклом в промышленном комплексе;
- обработкой крупного объекта непосредственно на предприятии.
Эффективность зависит от ориентации детали, скорости перемещения, мощности устройства, толщины изделия и распределения остаточного поля.
Как выбрать оборудование для размагничивания
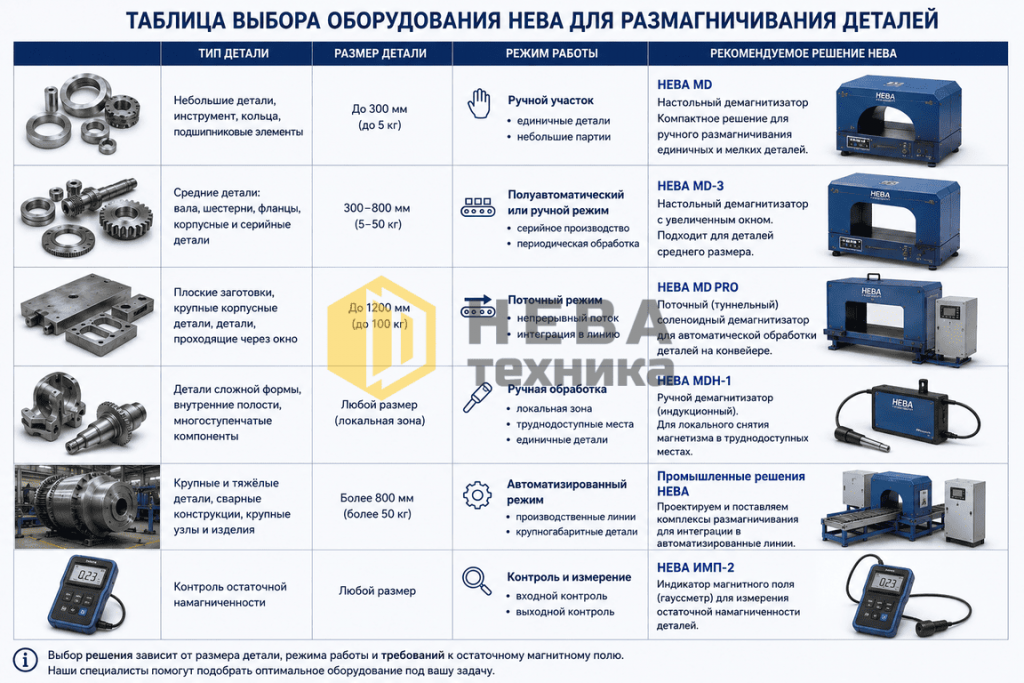
Небольшие детали и инструмент
Для сверл, фрез, резцов, колец, втулок, крепежа и небольших шестерен подходит настольный демагнитизатор.
Деталь несколько раз плавно перемещают над рабочей поверхностью, после чего медленно удаляют от устройства.
Детали сложной формы
Для локальных зон, инструмента и изделий, которые неудобно размещать на столе, применяется ручное размагничивающее устройство.
Валы и серийные изделия
Для длинномерных деталей и изделий, которые можно перемещать через рабочее окно, подходит туннельный соленоид.
Поточное производство
При высокой производительности, автоматической загрузке и требованиях к повторяемости используется промышленный размагничивающий комплекс.
Крупные и неподвижные объекты
Если деталь, оснастку или часть станка невозможно доставить к стационарному посту, проводится выездное размагничивание.
Оборудование «НЕВА-Техника»
Настольные демагнитизаторы НЕВА MD
Серия предназначена для снятия остаточной намагниченности с небольших и средних металлических деталей.
- сверл;
- фрез;
- резцов;
- подшипников;
- колец;
- втулок;
- небольших шестерен;
- пластин и компактных заготовок.
Оборудование может быть установлено непосредственно на рабочем месте оператора, в инструментальном цехе или на участке ОТК.
Настольный демагнитизатор НЕВА MD-3
НЕВА MD-3 подходит для более интенсивной эксплуатации и обработки деталей средней толщины.
- на производственных участках;
- при серийной обработке;
- для деталей и инструмента после изготовления;
- перед мойкой или измерительным контролем;
- при необходимости непрерывного режима работы.
Если размеры детали превышают рабочую поверхность, обработку выполняют по участкам, последовательно смещая изделие.
Ручное устройство НЕВА MDH-1
НЕВА MDH-1 предназначено для деталей сложной формы, инструмента и локальных участков с повышенной намагниченностью.
- деталь невозможно провести через соленоид;
- требуется обработать отдельную зону;
- изделие имеет сложную геометрию;
- намагничена оснастка;
- доступ к проблемному участку ограничен.
Туннельные соленоиды НЕВА MD.PRO
Серия НЕВА MD.PRO применяется для ручного и поточного размагничивания деталей, проходящих через рабочее окно.
- валов и осей;
- длинномерных изделий;
- серийной продукции;
- размещения после станка;
- автоматизированных производственных линий;
- непрерывной работы.
Соленоид можно установить перед мойкой, контролем, сборкой или упаковкой.
Индикатор магнитного поля НЕВА ZMST-5
Прибор используется для измерения остаточного поля до и после размагничивания.
- определить наиболее намагниченные участки;
- проверить эффективность оборудования;
- подобрать режим обработки;
- контролировать повторяемость процесса;
- подтвердить соответствие установленному допуску.
Таблица выбора решения
| Производственная задача | Рекомендуемое решение |
|---|---|
| Инструмент и небольшие детали | Настольный демагнитизатор НЕВА MD |
| Детали средней толщины, интенсивная эксплуатация | НЕВА MD-3 |
| Сложная форма или локальная зона | Ручное устройство НЕВА MDH-1 |
| Валы, оси и проходные детали | Соленоид НЕВА MD.PRO |
| Высокая производительность и автоматическая загрузка | Промышленный комплекс |
| Проверка остаточного магнитного поля | Индикатор НЕВА ZMST-5 |
| Крупный неподвижный узел или станочная оснастка | Выездное размагничивание |
Окончательный выбор выполняется с учетом материала, размеров, массы, формы детали и требуемого остаточного уровня.
Что делать, если деталь размагничивается не полностью
Недостаточный результат может быть связан с неправильной ориентацией изделия или неоднородным распределением поля.
- изменить направление движения детали;
- повернуть изделие на 90 градусов;
- перевернуть его другой стороной;
- уменьшить скорость перемещения;
- выполнить несколько проходов;
- постепенно увеличить расстояние от активной зоны;
- обработать крупную деталь по участкам;
- использовать более мощное устройство.
После изменения режима необходимо повторно измерить поле.
Если настольное оборудование не обеспечивает требуемый результат, следует рассмотреть туннельный соленоид, промышленный комплекс или другой метод воздействия.
Когда требуется выездное размагничивание
Выездной формат применяется, если объект невозможно или экономически нецелесообразно перемещать.
- намагничена станочная оснастка;
- остаточное поле сохраняется в патроне или зажимной системе;
- деталь имеет большие габариты и массу;
- необходимо обработать часть производственного оборудования;
- транспортировка приведет к длительному простою;
- обычный стационарный пост не обеспечивает требуемый результат;
- требуется определить источник намагничивания на месте.
Перед началом работ измеряется исходное поле, выбирается схема воздействия, а после обработки проводится повторный контроль.
Как встроить размагничивание в технологический процесс
Размагничивание наиболее эффективно, когда оно является частью производственного маршрута, а не выполняется только после появления проблем.
Рекомендуемая последовательность:
Механическая обработка → очистка → измерение поля → размагничивание → повторный контроль → мойка → следующая операция.
- контрольные точки;
- допустимый уровень поля;
- количество проходов;
- положение детали;
- скорость перемещения;
- порядок повторной обработки;
- действия оператора при превышении допуска.
Такой подход повышает повторяемость процесса и уменьшает количество ручной очистки и переделок.
Почему выбирают оборудование «НЕВА-Техника»
Линейка оборудования позволяет решать задачи разного масштаба — от ручной обработки инструмента до встраивания размагничивания в автоматизированную линию.
- решения для деталей разных размеров и форм;
- оборудование для единичного и серийного производства;
- ручные, настольные и туннельные устройства;
- возможность локального воздействия;
- приборы для контроля остаточного поля;
- подбор решения под конкретный техпроцесс;
- возможность организации выездных работ.
Отправьте параметры детали — подберем решение
- наименование детали;
- марку материала;
- размеры и массу;
- тип механической обработки;
- наличие налипания стружки;
- измеренный уровень остаточного поля;
- допустимый уровень после обработки;
- количество деталей в смену;
- следующую технологическую операцию;
- необходимость ручного или поточного режима;
- потребность в приборе контроля.
На основании этих данных специалисты предложат оборудование и режим снятия остаточной намагниченности.
Часто задаваемые вопросы
Нужно ли размагничивать детали после каждой механической обработки?
Не всегда. Необходимость зависит от уровня остаточного поля и дальнейшего маршрута изделия. Если деталь направляется на мойку, точное измерение, покрытие, чувствительный контроль или ответственную сборку, проверка намагниченности обычно оправдана.
Почему после токарной обработки к детали прилипает стружка?
В материале может сохраняться остаточное магнитное поле, которое притягивает мелкие ферромагнитные частицы. Для устранения причины необходимо измерить поле и при необходимости выполнить размагничивание после токарной обработки.
Может ли фрезерование или сверление намагнитить деталь без магнитного стола?
Да. Источниками могут быть контакт с намагниченным инструментом и оснасткой, трение, предшествующие операции, магнитные захваты и наведенное поле от оборудования.
Чем измерить остаточную намагниченность?
Для измерения применяют гауссметр, тесламетр или цифровой индикатор магнитного поля с датчиком Холла. Проверять следует несколько участков детали.
Какое оборудование подойдет для инструмента?
Для сверл, фрез и резцов можно использовать настольный демагнитизатор или ручное устройство. Выбор зависит от размеров, формы и глубины остаточного поля.
Когда нужен туннельный соленоид?
Соленоид подходит для валов, осей, серийных изделий и других деталей, которые удобно перемещать через рабочее окно. Он также применяется при встраивании размагничивания в производственную линию.
Может ли остаточная намагниченность мешать контролю?
Да. Остаточное поле способно влиять на чувствительные датчики и создавать помехи при автоматизированном, индуктивном или вихретоковом контроле.
Как поступить с крупной деталью?
Для тяжелого или неподвижного изделия применяется промышленный комплекс либо выездное размагничивание непосредственно на территории предприятия.
