

После шлифовки, особенно на плоскошлифовальных станках с магнитным столом или электромагнитным патроном, металлическая деталь может сохранять остаточную намагниченность.
Внешне изделие выглядит исправным, однако его поверхность начинает притягивать шлифовальную пыль, металлический абразив и мелкую стружку. Это ухудшает техническую чистоту, осложняет мойку и может создавать проблемы при сборке, измерениях, нанесении покрытий и дальнейшей механической обработке.
Размагничивание деталей после шлифовки позволяет снизить остаточное магнитное поле до уровня, установленного технологическим процессом или требованиями заказчика.
Компания «НЕВА-Техника» предлагает оборудование для ручной обработки небольших деталей, размагничивания изделий в производственном потоке и интеграции в автоматизированные линии.
В чем заключается проблема после шлифовки
Остаточная намагниченность после шлифовки часто остается незаметной, пока изделие не поступит на следующую производственную операцию.
- поверхность детали быстро покрывается металлической пылью;
- шлифовальный абразив удерживается на изделии даже после очистки;
- деталь притягивает другие металлические предметы;
- возникают трудности с обеспечением технической чистоты;
- загрязняются посадочные и сопрягаемые поверхности;
- появляются нестабильные результаты измерений.
Особенно выражена проблема после обработки на магнитном столе. Даже после отключения удерживающего поля ферромагнитный материал может сохранять магнитный след.
Поэтому размагничивание после магнитного стола следует рассматривать как часть технологического маршрута, если далее предусмотрены мойка, сборка, контроль, покрытие или чистовая обработка изделия.
Где возникает остаточная намагниченность после шлифовки
Чаще всего задача возникает на участках, где детали во время обработки удерживаются магнитным полем.
- плоскошлифовальные станки с магнитным столом;
- станки с электромагнитным патроном;
- установки с постоянными магнитными плитами;
- оборудование для доводки и финишной обработки;
- специальные магнитные зажимные системы.
- плоских стальных заготовок;
- подшипниковых колец;
- валов и осей;
- шестерен и зубчатых колес;
- режущего инструмента;
- направляющих и планок;
- штампов и пресс-форм;
- корпусных деталей;
- небольших серийных компонентов.
Проблема особенно важна на участках технической чистоты и в производстве точных узлов, где даже небольшое количество металлических частиц может повлиять на качество продукции.
Почему деталь намагничивается после шлифовки
Причиной остаточного поля является не только воздействие шлифовального круга.
Основным источником намагничивания обычно становится магнитный стол или патрон, удерживающий деталь во время обработки. После выключения оборудования часть магнитного поля сохраняется в ферромагнитном материале.
- контакт с намагниченной оснасткой;
- трение и механическое воздействие;
- обработка на оборудовании с магнитными компонентами;
- перемещение деталей электромагнитными захватами;
- контакт с другими намагниченными изделиями;
- наведенное поле от расположенного рядом оборудования.
Величина остаточного поля зависит от марки материала, формы детали, ее размеров, направления намагничивания и характеристик магнитной системы станка.
После шлифовки деталь может сохранять магнитный след, даже если он не ощущается при обычной проверке. Чем выше остаточная намагниченность, тем интенсивнее поверхность притягивает абразив и металлические частицы.
Чем остаточная намагниченность мешает производству
Намагниченность после шлифования влияет прежде всего на качество поверхности, чистоту детали и стабильность последующих операций.
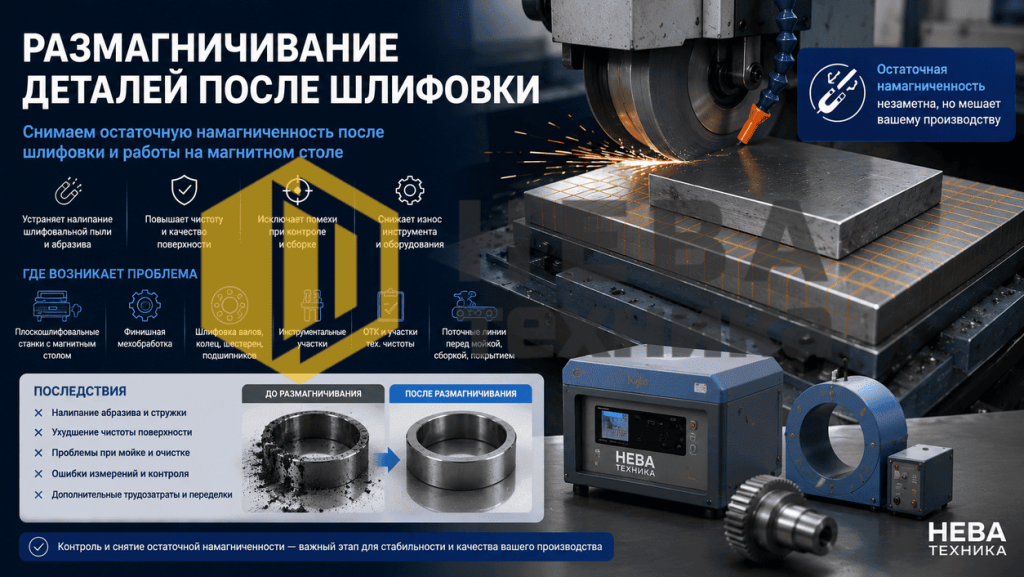
Налипание абразива и металлической пыли
Мелкие ферромагнитные частицы удерживаются на поверхности магнитным полем. Обычная продувка или мойка не всегда позволяет полностью удалить загрязнения.
Ухудшение качества поверхности
При дальнейшей обработке прилипшая стружка может попадать между инструментом и деталью. Это создает дополнительные риски появления царапин, задиров и других поверхностных дефектов.
Проблемы при мойке
Магнитное поле удерживает частицы в углублениях, отверстиях и на кромках. В результате деталь может не соответствовать требованиям технической чистоты даже после прохождения стандартного моечного цикла.
Загрязнение сборочных поверхностей
Металлическая пыль на посадочных поверхностях способна повлиять на точность сборки, состояние уплотнений, подшипников и сопрягаемых элементов.
Ошибки измерений
Остаточное магнитное поле может влиять на чувствительные датчики и измерительные приборы. Кроме того, частицы на поверхности затрудняют проведение точного геометрического контроля.
Увеличение времени производства
Повторная мойка, ручная очистка и дополнительная проверка приводят к потерям рабочего времени и увеличению себестоимости операции.
Демагнитизация после шлифовки помогает устранить причину загрязнения, а не только удалить уже прилипшие частицы.
Как измерить остаточную намагниченность после шлифовки
Визуального осмотра недостаточно, чтобы точно оценить магнитное состояние изделия. Для контроля применяют специальные измерительные приборы.
- гауссметра;
- тесламетра;
- магнитометра;
- цифрового индикатора магнитного поля;
- прибора с датчиком Холла.
Датчик последовательно перемещают по поверхности изделия, чтобы определить участки с максимальным полем.
- торцам;
- кромкам;
- отверстиям;
- переходам сечений;
- рабочим и посадочным поверхностям;
- местам контакта с магнитным столом;
- зонам резкого изменения геометрии.
Проверку следует проводить не в одной случайной точке, а по заранее установленной схеме контроля.
Единого допустимого значения для всех деталей не существует. Предельный уровень определяется требованиями конкретного производства, следующей операцией, конструкторской документацией или условиями заказчика.
Для контроля остаточных и наведенных постоянных магнитных полей может использоваться цифровой индикатор НЕВА ZMST-5.
Какой способ размагничивания выбрать после шлифовки
Метод зависит от размеров, формы и массы детали, а также от производительности участка.
- марку материала;
- толщину изделия;
- направление остаточного поля;
- габариты и массу;
- количество деталей в смену;
- возможность перемещения изделия;
- требуемый уровень остаточного поля;
- необходимость автоматизации процесса.
Настольное размагничивание
Небольшие и средние детали плавно перемещают над рабочей поверхностью демагнитизатора. После прохождения активной зоны изделие постепенно удаляют от устройства.
- инструмента;
- колец;
- подшипников;
- небольших шестерен;
- пластин;
- компактных заготовок.
Размагничивание в туннельном соленоиде
Деталь проходит через рабочее окно устройства. По мере удаления от соленоида воздействие переменного поля постепенно уменьшается.
Метод подходит для серийных изделий, валов, осей и деталей, которые удобно транспортировать через рабочую зону.
Размагничивание в промышленном комплексе
Для тяжелых деталей и высокой производительности применяется автоматизированное оборудование. Комплекс может включать роликовый транспортер, систему перемещения, блок управления и средства контроля.
Выездное размагничивание
Если изделие или оборудование невозможно транспортировать, обработку проводят непосредственно на территории предприятия. Такой способ применяют для крупногабаритных деталей, магнитных столов, патронов, станочной оснастки и производственных узлов.
Оборудование «НЕВА-Техника» для размагничивания после шлифовки
Настольные демагнитизаторы НЕВА MD
Настольные модели подходят для ручного размагничивания небольших и средних деталей после работы на магнитном столе.
- Деталь размещают возле рабочей поверхности устройства.
- Плавно перемещают через активную зону.
- Медленно удаляют от демагнитизатора.
- Измеряют остаточное магнитное поле.
- При необходимости повторяют обработку в другом положении.
Оборудование подходит для подшипниковых колец, небольших шестерен, инструмента, пластин и другой компактной номенклатуры.
НЕВА MD-3
НЕВА MD-3 применяется, когда требуется более мощное оборудование для рабочего места или производственного участка.
Модель подходит для обработки деталей после шлифовки с использованием магнитных столов. Рабочая поверхность позволяет обрабатывать изделия разных форм, в том числе детали, которые невозможно провести через небольшое туннельное окно.
- серийной обработки;
- деталей средней толщины;
- шлифовальных участков;
- инструментального производства;
- рабочих мест ОТК.
При обработке толстых изделий может потребоваться повторный проход после изменения положения или переворота детали.
Туннельные соленоиды НЕВА MD.PRO
Серия НЕВА MD.PRO предназначена для ручного и поточного размагничивания.
Деталь перемещается через рабочее окно соленоида, поэтому оборудование удобно встраивать в производственный маршрут после шлифовального станка.
- валов;
- осей;
- длинномерных изделий;
- серийных деталей;
- автоматизированных линий;
- участков с непрерывной загрузкой.
Такое решение позволяет связать шлифование, размагничивание, мойку и последующий контроль в единый технологический процесс.
Промышленные размагничивающие комплексы НЕВА
Автоматизированные комплексы применяются для тяжелых, крупногабаритных и серийных изделий.
- роликовыми транспортерами;
- механизмами автоматической подачи;
- регулируемыми режимами обработки;
- панелью оператора;
- системой контроля положения;
- средствами измерения остаточного поля;
- защитными ограждениями.
Комплекс проектируется под конкретную номенклатуру и производительность линии.
Практическая схема выбора оборудования
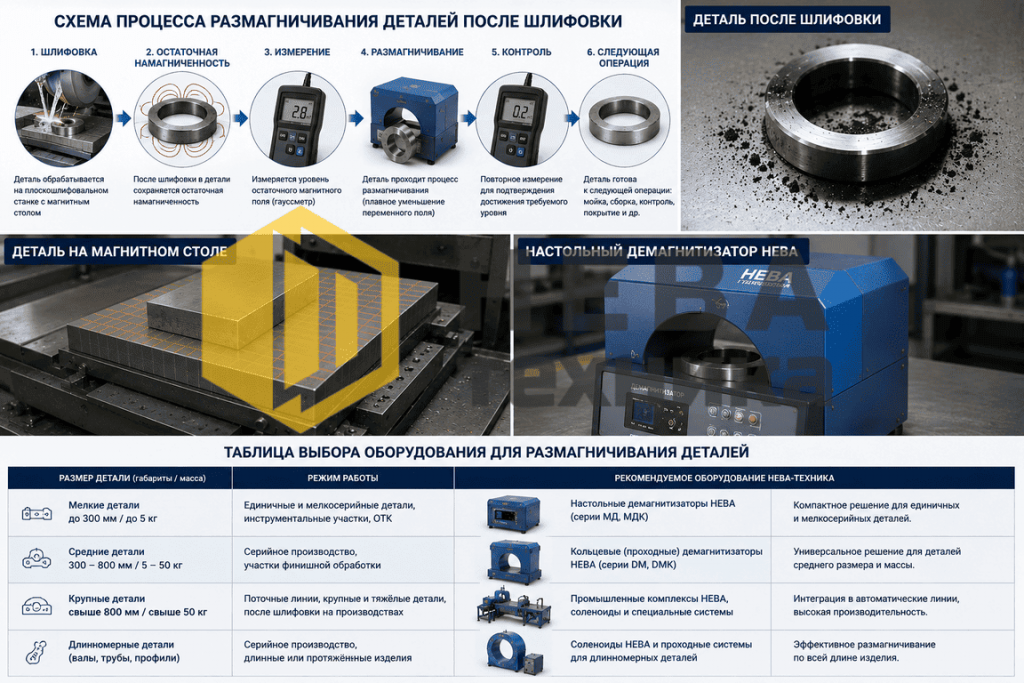
| Производственная задача | Рекомендуемое решение |
|---|---|
| Небольшие детали, инструмент, кольца и подшипники | Настольный демагнитизатор НЕВА MD |
| Детали средней толщины на ручном участке | НЕВА MD-3 |
| Валы, оси и изделия, проходящие через рабочее окно | Туннельный соленоид НЕВА MD.PRO |
| Высокая производительность и тяжелые детали | Промышленный комплекс НЕВА |
| Крупный неподвижный объект или магнитная оснастка | Выездное размагничивание |
| Проверка остаточного магнитного поля | Индикатор НЕВА ZMST-5 |
Окончательный выбор необходимо выполнять после анализа конкретной детали и технологического процесса.
Что делать, если деталь размагничивается не полностью
Недостаточный результат не всегда означает, что оборудование подобрано неправильно. Причиной может быть положение детали или неоднородное распределение поля.
- изменить направление движения детали;
- повернуть изделие на 90 градусов;
- перевернуть его другой стороной;
- выполнить несколько проходов;
- снизить скорость перемещения;
- постепенно увеличить расстояние от активной зоны;
- обработать крупную деталь по участкам;
- использовать более мощное оборудование.
После каждого изменения рекомендуется повторно измерять остаточное поле.
Для массивных изделий поверхностного воздействия настольного устройства может быть недостаточно. В таких случаях следует рассмотреть туннельный соленоид или промышленный комплекс.
Когда требуется выездное размагничивание
Выезд специалиста оправдан, когда объект трудно или экономически нецелесообразно перемещать.
- необходимо размагнитить магнитный стол или патрон;
- намагничена станочная оснастка;
- деталь имеет крупные габариты и массу;
- проблема возникает непосредственно на действующем участке;
- транспортировка приведет к длительному простою;
- требуется обследовать источник намагничивания;
- стандартное стационарное оборудование не обеспечивает нужный результат.
Перед началом работ проводится измерение поля и определяется направление намагниченности. После обработки выполняется повторный контроль.
Как встроить размагничивание в технологический процесс
Наиболее надежный подход — выполнять размагничивание не как отдельную вспомогательную операцию, а как обязательный этап маршрута детали.
Типовая схема:
Шлифование → измерение остаточного поля → размагничивание → повторный контроль → мойка → следующая операция.
- контролировать стабильность результата;
- не направлять на мойку намагниченные изделия;
- уменьшить количество повторной очистки;
- снизить риск загрязнения сборки;
- определить оптимальный режим оборудования;
- зафиксировать критерии приемки.
При серийном производстве рекомендуется разработать карту контрольных точек и установить допустимый уровень остаточного магнитного поля.
Почему выбирают оборудование «НЕВА-Техника»
«НЕВА-Техника» предлагает решения для разных производственных сценариев — от небольшого ручного участка до автоматизированной линии.
- оборудование для деталей разных размеров;
- решения для единичного и поточного производства;
- возможность интеграции после шлифовального станка;
- подбор по материалу, геометрии и производительности;
- оборудование для измерения остаточного поля;
- разработка промышленных комплексов под задачу заказчика;
- возможность проведения выездных работ.
Отправьте параметры детали — подберем решение
- наименование детали;
- марку материала;
- габариты и массу;
- форму изделия;
- модель шлифовального оборудования;
- тип магнитного стола или патрона;
- количество деталей в смену;
- измеренный уровень остаточного поля;
- допустимое значение после обработки;
- необходимость ручной или автоматической загрузки;
- требования к интеграции в линию;
- необходимость прибора для контроля поля.
На основании этих данных специалисты подберут подходящее оборудование и предложат технологическую схему размагничивания.
Часто задаваемые вопросы
Нужно ли размагничивать детали после каждой шлифовки?
Не всегда. Необходимость операции зависит от способа крепления детали, величины остаточного поля и дальнейшего технологического маршрута. Если применялся магнитный стол, а изделие затем направляется на мойку, сборку, контроль или покрытие, измерение остаточного поля рекомендуется включить в техпроцесс.
Почему деталь после шлифовки собирает металлическую пыль?
На поверхности сохраняется магнитное поле, которое притягивает ферромагнитные частицы. Чем выше остаточная намагниченность, тем сильнее удерживаются шлифовальная пыль, стружка и абразив.
Можно ли использовать встроенный режим размагничивания магнитного стола?
Можно, однако его эффективности бывает недостаточно. Результат необходимо проверять прибором непосредственно на детали. Если остаточное поле превышает допустимое значение, требуется дополнительная обработка.
Чем измерять остаточную намагниченность?
Для измерения применяют гауссметр, тесламетр или цифровой индикатор с датчиком Холла. Проверять рекомендуется несколько точек на поверхности изделия.
Какое оборудование подойдет для небольших деталей?
Для небольших и средних деталей обычно применяется настольный демагнитизатор. Изделие несколько раз плавно перемещают над рабочей поверхностью, после чего медленно удаляют от устройства.
Какое решение выбрать для поточного производства?
Для потока подходят туннельные соленоиды НЕВА MD.PRO или автоматизированные промышленные комплексы с транспортной системой.
Что делать с деталью толщиной более 50 мм?
Изделие рекомендуется обработать с нескольких сторон. После первого прохода его переворачивают или меняют ориентацию относительно магнитного поля. Если настольного устройства недостаточно, следует использовать более мощный соленоид или промышленный комплекс.
Можно ли размагнитить сам магнитный стол или патрон?
Да. Если оборудование невозможно транспортировать, обработка может выполняться непосредственно на предприятии в рамках выездного размагничивания.
