

Остаточная намагниченность штампа, матрицы или пуансона может нарушить нормальное удаление отходов, вызвать налипание металлических частиц и привести к нестабильной работе прессового оборудования.
Пробивные остатки задерживаются в отходных отверстиях, металлическая пыль собирается на рабочих кромках, а мелкая обрезь повторно попадает в зону формования. Это повышает риск повреждения инструмента и готовых деталей, увеличивает количество остановок и усложняет обслуживание оснастки.
Размагничивание штампов и пробивного инструмента позволяет снизить остаточное магнитное поле и восстановить штатное удаление отходов из рабочей зоны.
Компания «НЕВА-Техника» предлагает ручные и настольные демагнитизаторы, проходные соленоиды и приборы для контроля остаточной намагниченности.
В чем заключается проблема
В исправном штамповочном процессе вырубленные элементы, обрезь и мелкие частицы должны свободно покидать рабочую зону. Если инструмент намагничен, ферромагнитные отходы начинают притягиваться к пуансонам, матрицам и другим элементам оснастки.
- отходы зависают в отверстиях матрицы;
- вырубленные элементы остаются на пуансоне;
- металлическая пыль скапливается на рабочих кромках;
- обрезь возвращается в зону штамповки;
- штамп приходится чаще останавливать и очищать;
- повышается риск повреждения поверхности детали;
- нарушается стабильность автоматического цикла.
Таким образом, остаточная намагниченность пресс-оснастки влияет не только на чистоту. Она способна нарушить кинематику штампового узла и стать причиной аварийной остановки.
Где возникает остаточная намагниченность
- пробивные и вырубные штампы;
- последовательные штампы;
- комбинированная пресс-оснастка;
- оборудование для точной вырубки;
- формовочные и гибочные инструменты;
- прессы для обработки листового металла;
- инструментальные участки;
- участки ремонта и заточки оснастки.
- матриц;
- пуансонов;
- сменных вставок;
- направляющих;
- съемников;
- прижимных плит;
- пробивных блоков;
- формообразующих деталей;
- инструментальных плит;
- штампа в сборе.
Особенно чувствительны инструменты с небольшими зазорами и узкими каналами удаления отходов.
Почему штампы и пуансоны намагничиваются
Остаточное поле может появляться на разных этапах изготовления и эксплуатации инструмента.
- обработка на магнитном столе;
- шлифование рабочих поверхностей;
- контакт с магнитными патронами;
- механическая обработка и трение;
- применение магнитных захватов;
- контакт с ранее намагниченной оснасткой;
- воздействие электрических токов;
- проведение магнитного контроля;
- хранение рядом с источниками сильного поля;
- длительная эксплуатация инструмента в прессе.
Намагниченность может накапливаться по всему маршруту оснастки:
изготовление → термообработка → шлифование → сборка → работа в прессе → ремонт → повторная заточка.
Поэтому источник проблемы не всегда совпадает с последней выполненной операцией.
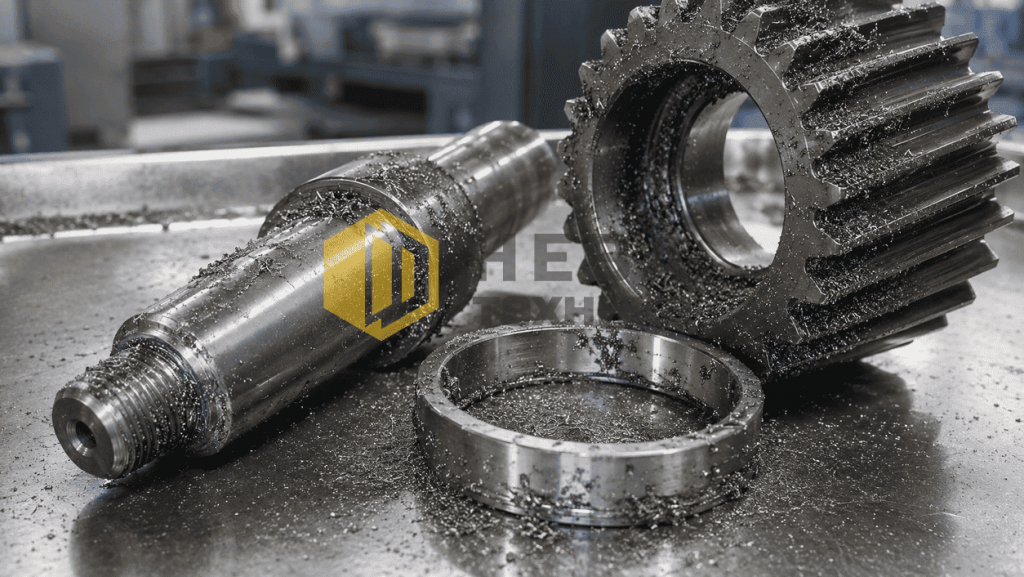
Чем остаточная намагниченность мешает работе штампа
Залипание пробивных отходов
Металлические остатки удерживаются в отверстиях матрицы и каналах отвода. Постепенно отходная зона забивается, что нарушает нормальный цикл работы.
Налипание частиц на пуансон
Мелкие частицы могут оставаться на рабочей поверхности пуансона и повторно контактировать с заготовкой. Это приводит к отметинам, вмятинам и повреждению поверхности изделия.
Повреждение режущих кромок
Отход, оставшийся между элементами инструмента, повышает локальную нагрузку. Результатом могут стать сколы, задиры и преждевременный износ кромок.
Заедание подвижных элементов
Металлическая пыль и обрезь могут попадать в направляющие, зазоры и подвижные соединения штампа.
Снижение качества продукции
Повторное попадание отхода в рабочую зону приводит к дефектам поверхности, нарушению геометрии и увеличению количества брака.
Рост времени обслуживания
Операторам приходится чаще останавливать пресс, очищать инструмент и проверять отходные отверстия.
Размагничивание матриц и пуансонов помогает устранить силу, удерживающую металлические отходы в рабочей зоне.
Как определить, что проблема связана с магнетизмом
- отходы прилипают к инструменту после остановки пресса;
- металлическая пыль концентрируется в определенных зонах;
- после очистки частицы быстро появляются снова;
- скрепка или мелкая стальная деталь притягивается к поверхности;
- проблемы усиливаются после ремонта или шлифования;
- одинаковые загрязнения возникают в одних и тех же точках;
- штамп работает нестабильно без очевидного механического дефекта.
Проверка притяжения металлическим предметом может показать наличие проблемы, но не заменяет инструментального измерения.
Для объективной оценки необходимо использовать прибор контроля магнитного поля.
Как измерить остаточную намагниченность штампа
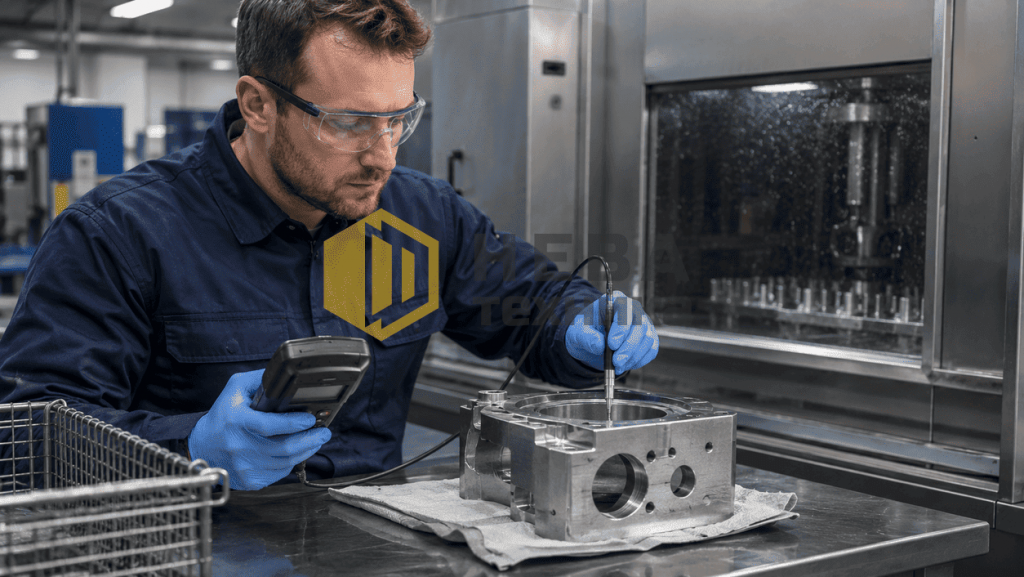
- гауссметры;
- тесламетры;
- магнитометры;
- цифровые индикаторы магнитного поля;
- устройства с датчиком Холла.
Остаточное поле на инструменте распределяется неравномерно. Поэтому измерять его следует не в одной точке, а в нескольких критических зонах.
Где проводить измерения
- на режущих кромках матрицы;
- на рабочих торцах пуансонов;
- возле выходов отходных отверстий;
- на углах и тонких перемычках;
- возле направляющих;
- на сменных вставках;
- в местах минимального зазора;
- на участках, где регулярно накапливаются частицы.
Порядок контроля
- Остановить и безопасно зафиксировать оборудование.
- Очистить инструмент от свободных отходов.
- Определить критические точки.
- Подвести датчик максимально близко к поверхности.
- Последовательно проверить выбранные зоны.
- Зафиксировать максимальное значение.
- Провести размагничивание.
- Повторить контроль в тех же точках.
Для производственных измерений может применяться индикатор магнитного поля НЕВА ZMST-5.
Какой уровень остаточного поля допустим
Единого допустимого значения для всех штампов не существует.
- материала инструмента;
- конструкции штампа;
- размеров отходных отверстий;
- рабочих зазоров;
- массы и формы отхода;
- скорости работы пресса;
- чувствительности процесса к загрязнению;
- требований предприятия.
Для массивного открытого инструмента может быть допустим один уровень, а для точной вырубки с малыми зазорами — значительно более низкий.
- отходы свободно удаляются;
- частицы не удерживаются на рабочих поверхностях;
- штамп стабильно работает в автоматическом режиме;
- качество деталей соответствует требованиям;
- после размагничивания измеряемое поле не превышает внутреннего допуска.
Как выполняется размагничивание инструмента
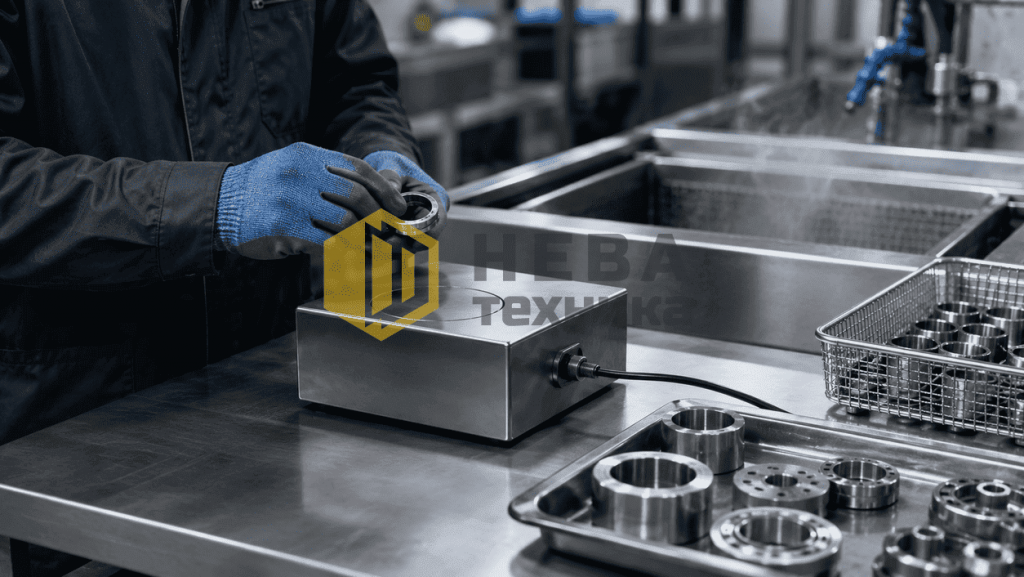
Размагничивание основано на воздействии переменного магнитного поля, напряженность которого постепенно снижается.
- перемещение детали над поверхностью демагнитизатора;
- локальная обработка ручным устройством;
- прохождение элементов через туннельный соленоид;
- обработка отдельных частей штампа;
- размагничивание узла в сборе;
- выездная обработка установленной оснастки.
Для сложных и массивных инструментов особенно важно правильно подобрать направление поля и обеспечить воздействие на критические зоны.
Почему штамп иногда нужно разбирать
Массивный штамп в сборе состоит из деталей разной формы и материала. Отдельные элементы могут экранировать друг друга или иметь различное направление остаточного поля.
- матрицы;
- пуансона;
- сменных вставок;
- адаптеров;
- инструментальных плит;
- направляющих;
- формообразующих элементов.
После обработки отдельных частей рекомендуется собрать штамп и повторно измерить поле в рабочих зонах.
Если разобрать узел невозможно или это приведет к длительному простою, рассматривается локальное либо выездное размагничивание.
Как выбрать оборудование
Небольшие пуансоны, матрицы и вставки
Для компактных элементов подходит настольный демагнитизатор. Инструмент несколько раз плавно перемещают над активной поверхностью, а затем постепенно удаляют от нее.
Сложная форма и локальные зоны
Для обработки отдельных кромок, отверстий и труднодоступных участков применяется ручное размагничивающее устройство.
Крупные элементы инструмента
Для массивных деталей требуется устройство с увеличенной рабочей поверхностью и высокой напряженностью поля.
Серийная обработка
Если элементы инструмента регулярно поступают на ремонт, заточку или контроль, можно организовать отдельный проходной пост с туннельным соленоидом.
Штамп в сборе или установленная оснастка
Для тяжелых и неподвижных объектов применяется выездное размагничивание.
Оборудование «НЕВА-Техника»
Ручное устройство НЕВА MDH-1
НЕВА MDH-1 подходит для локальной обработки инструментов сложной формы.
- матриц;
- пуансонов;
- сменных вставок;
- режущих кромок;
- локально намагниченных зон;
- инструмента после ремонта и заточки;
- участков с ограниченным доступом.
Ручной формат позволяет подвести рабочую часть устройства непосредственно к проблемной зоне.
Настольные демагнитизаторы НЕВА MD
Настольные модели предназначены для небольших и средних деталей инструмента.
- на инструментальном участке;
- возле шлифовального оборудования;
- на рабочем месте наладчика;
- в ремонтной зоне;
- на участке входного или выходного контроля.
Оборудование подходит для обработки матриц, вставок, инструмента и других ферромагнитных деталей.
НЕВА MD-2
Компактная промышленная модель подходит для небольших деталей и инструмента, которые можно свободно перемещать над рабочей поверхностью.
НЕВА MD-3
Модель с увеличенной рабочей зоной и непрерывным режимом подходит для регулярной обработки штамповых элементов на производственном участке.
НЕВА MD-4
Устройство с более крупной активной поверхностью предназначено для массивных деталей и элементов пресс-оснастки.
Если инструмент больше рабочей зоны, его обрабатывают последовательно по участкам, контролируя перекрытие зон воздействия.
Туннельные соленоиды НЕВА MD.PRO
Серия НЕВА MD.PRO применяется, когда элементы инструмента можно пропускать через рабочее окно.
- серийной обработки;
- сменных вставок;
- длинномерных элементов;
- организации отдельного проходного поста;
- интеграции в производственный маршрут;
- непрерывной работы.
Индикатор магнитного поля НЕВА ZMST-5
Прибор используется для контроля до и после размагничивания.
- находить локальные зоны максимального поля;
- проверять рабочие кромки;
- оценивать эффективность выбранного режима;
- устанавливать внутренний допуск;
- контролировать стабильность результата;
- документировать измерения.
Таблица выбора оборудования
| Производственная задача | Рекомендуемое решение |
|---|---|
| Небольшие матрицы и пуансоны | Настольный демагнитизатор НЕВА MD |
| Локальная зона или сложная форма | НЕВА MDH-1 |
| Небольшой производственный пост | НЕВА MD-2 |
| Регулярная обработка элементов среднего размера | НЕВА MD-3 |
| Массивные части пресс-оснастки | НЕВА MD-4 |
| Серийный проходной режим | НЕВА MD.PRO |
| Контроль остаточного поля | НЕВА ZMST-5 |
| Штамп в сборе или установленный узел | Выездное размагничивание |
Что делать, если инструмент размагничивается не полностью
Недостаточный результат может быть связан с геометрией инструмента, его материалом или неправильным направлением воздействия.
- изменить ориентацию инструмента;
- повернуть его на 90 градусов;
- обработать с противоположной стороны;
- уменьшить скорость перемещения;
- увеличить количество проходов;
- отдельно обработать матрицу и пуансон;
- уделить внимание углам и отходным отверстиям;
- использовать более мощное устройство;
- повторно измерить поле в критических точках.
Для высоколегированных инструментальных сталей и массивных деталей может потребоваться более сильное или многократное воздействие.
Когда требуется выездное размагничивание
Выездной формат целесообразен, если штамп невозможно или невыгодно перемещать к отдельному посту.
- оснастка установлена в прессе;
- штамп имеет большие размеры и массу;
- демонтаж требует длительной наладки;
- намагничен весь штамповой блок;
- проблема находится в адаптере или направляющей системе;
- необходимо обследовать пресс непосредственно на участке;
- простой оборудования обходится дороже выезда специалиста.
Перед работами измеряется исходное поле, определяется его локализация, после чего подбирается схема размагничивания и проводится итоговый контроль.
Как встроить размагничивание в обслуживание штампов
Размагничивание следует выполнять не только после появления аварийных симптомов. Его можно включить в регламент обслуживания оснастки.
Рекомендуемая последовательность:
Демонтаж или остановка → очистка → измерение поля → размагничивание → повторный контроль → осмотр кромок → сборка и настройка → возврат в производство.
- после изготовления нового инструмента;
- после шлифования;
- после ремонта;
- после переточки;
- перед сборкой штампа;
- при появлении залипания отходов;
- после длительного хранения;
- при передаче инструмента между участками.
Для повторяемости процесса рекомендуется зафиксировать контрольные точки и допустимое значение магнитного поля.
Почему выбирают «НЕВА-Техника»
Линейка оборудования позволяет решать задачи от локальной обработки небольшой вставки до размагничивания крупной пресс-оснастки.
- ручные и настольные решения;
- модели с разной рабочей поверхностью;
- оборудование для серийного режима;
- возможность обработки сложной геометрии;
- приборы для измерения остаточного поля;
- подбор по размерам и материалу инструмента;
- возможность организации выездных работ.
Отправьте параметры штампа или инструмента — подберем решение
- наименование инструмента;
- тип: матрица, пуансон, вставка или штамп;
- материал;
- размеры и массу;
- рабочую зону, где возникает проблема;
- характер проявления;
- частоту залипания отходов;
- измеренный уровень магнитного поля;
- возможность разборки узла;
- количество инструментов;
- необходимость локальной или полной обработки;
- потребность в выездных работах;
- необходимость прибора контроля.
На основании этих данных специалисты предложат оборудование и схему размагничивания пресс-оснастки.
Часто задаваемые вопросы
Нужно ли регулярно размагничивать штампы и пуансоны?
Периодичность зависит от технологического процесса. Контроль рекомендуется после изготовления, ремонта, шлифования и при появлении залипания отходов или металлических частиц.
Почему отходы зависают в отверстиях матрицы?
Одной из причин может быть остаточное магнитное поле, которое удерживает ферромагнитные пробивные остатки на поверхности и в каналах отвода.
Может ли намагниченность повредить инструмент?
Да. Оставшийся в рабочей зоне отход способен попасть между пуансоном и матрицей, вызвать скол кромки, повреждение детали или аварийную остановку пресса.
Чем измерять остаточное поле?
Используют гауссметр, тесламетр или цифровой индикатор с датчиком Холла. Проверку проводят на кромках, возле отходных отверстий и в других критических точках.
Какое оборудование выбрать для небольшой матрицы?
Для небольших элементов подходит настольный демагнитизатор. Для сложной формы или локальной зоны можно использовать ручное устройство.
Когда нужна модель НЕВА MD-3 или MD-4?
Такие модели применяются для более крупных частей оснастки, регулярной обработки и непрерывной работы на производственном участке.
Можно ли размагнитить штамп без полной разборки?
В некоторых случаях да. Возможность зависит от конструкции узла, локализации поля и доступности критических зон. Результат обязательно проверяют измерительным прибором.
Может ли быть намагничен сам пресс?
Остаточное поле может присутствовать в отдельных элементах пресса, адаптерах, направляющих и зажимных системах. Для крупных установленных узлов может потребоваться выездное обследование.
Поможет ли обычная очистка без размагничивания?
Очистка удалит свободные загрязнения, но не устранит магнитную силу. Если поле сохраняется, металлические частицы и отходы могут снова прилипнуть к инструменту.
