

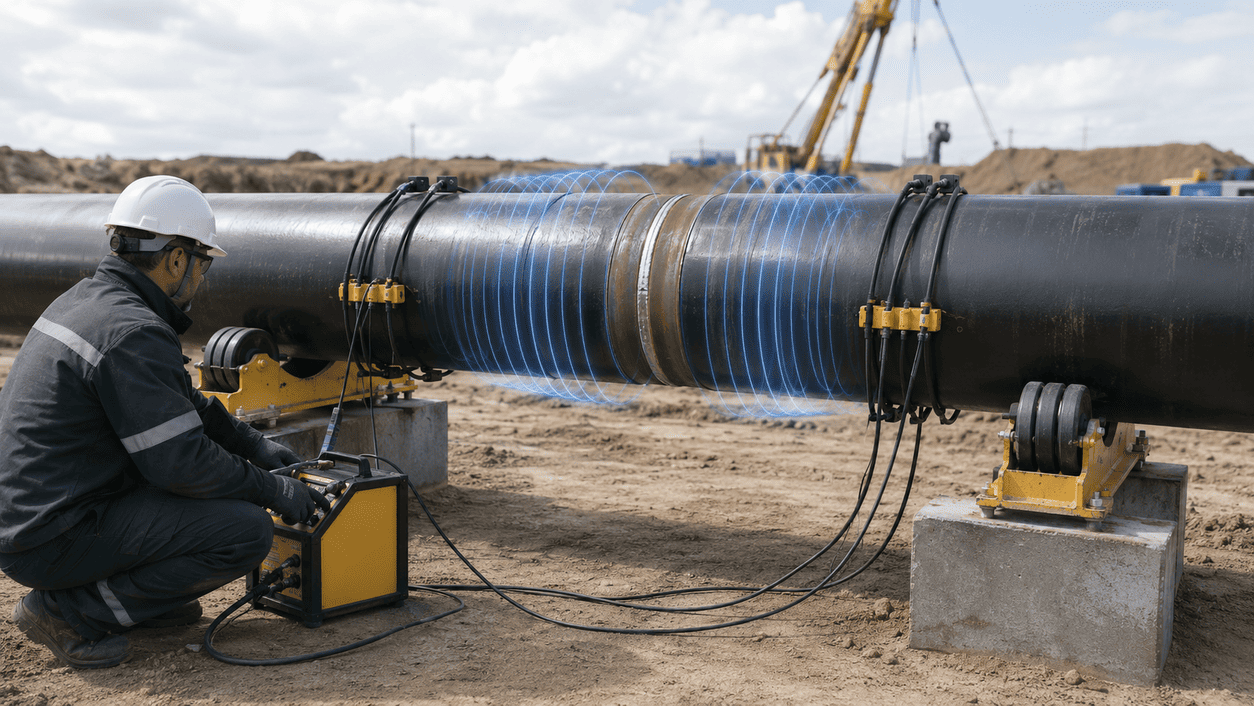
Размагничивание магистральных труб перед сваркой требуется, когда на торцах, кромках, в зоне стыка или на соединительных деталях сохраняется остаточное магнитное поле. При сварке такое поле может вызывать магнитное дутьё — отклонение сварочной дуги, нестабильное горение, проблемы с формированием корня шва и риск дефектов сварного соединения.
Для магистральных труб особенно важно контролировать магнитное поле не в одной точке, а по окружности стыка: на торцах, фасках, кромках, в зоне разделки и рядом с будущим сварным швом.
Где возникает проблема
- эксплуатации трубопровода;
- магнитопорошкового контроля;
- контакта с магнитными грузозахватами;
- хранения труб в штабелях;
- транспортировки рядом с намагниченными изделиями;
- резки, зачистки и подготовки кромок;
- ремонта трубных секций;
- сварки и последующей обработки;
- воздействия внешних магнитных полей.
Проблема чаще всего проявляется не по всей трубе равномерно, а локально — на торцах, кромках, фасках, в зоне стыка и на участках изменения толщины.
Этот сценарий относится к блоку «Сварка и крупные стальные изделия», где остаточная намагниченность связана с магнитным дутьём, проблемами провара и дефектами шва не только на трубах, но и на крупных стальных изделиях перед сваркой.
Чем мешает остаточная намагниченность при сварке труб
Основная проблема — магнитное дутьё сварочной дуги. Дуга отклоняется от нормального положения и становится нестабильной.
- дуга уходит в сторону от разделки;
- сварщику сложнее удерживать ванну;
- корень шва формируется нестабильно;
- появляются прожоги или непровары;
- повышается риск пор, подрезов и несплавлений;
- увеличивается количество исправлений;
- падает скорость сварки;
- результат сильнее зависит от опыта сварщика;
- сложнее выдерживать стабильный технологический режим.
При сварке магистральных труб это особенно критично, потому что качество корневого прохода и стабильность дуги напрямую влияют на надёжность сварного соединения.
Почему трубы намагничиваются
Магистральная труба — это крупное ферромагнитное изделие. После эксплуатации, контроля, транспортировки или контакта с магнитной оснасткой в металле может сохраняться остаточное магнитное поле.
- диаметр трубы;
- толщина стенки;
- длина секции;
- марка стали;
- наличие продольного или спирального шва;
- история эксплуатации;
- способ резки и подготовки кромок;
- положение трубы относительно внешних магнитных полей;
- контакт с магнитными захватами;
- предыдущий магнитопорошковый контроль.
Особенно часто повышенное поле сохраняется на торцах, кромках и фасках. Именно там магнитное поле напрямую влияет на сварочную дугу.
Как понять, что перед сваркой есть проблема
- дуга отклоняется от стыка;
- сварочная ванна уходит в сторону;
- сложно сформировать корень шва;
- дуга «гуляет» даже при правильных настройках аппарата;
- сварщик вынужден постоянно корректировать положение электрода;
- дефекты появляются в одной и той же зоне окружности;
- проблема повторяется на нескольких трубах одной партии;
- после зачистки или переустановки режима сварки ситуация не меняется.
Если такие признаки есть, нужно измерить магнитное поле в зоне сварки и определить, требуется ли компенсация или размагничивание.
Как измерять магнитное поле на трубе перед сваркой
Измерение выполняют магнитометром, гауссметром или тесламетром с датчиком Холла.
- торец первой трубы;
- торец второй трубы;
- фаску;
- кромки разделки;
- внутреннюю и наружную поверхность рядом со стыком;
- участки по окружности через равные интервалы;
- зоны, где дуга ведёт себя нестабильно;
- места контакта с магнитной оснасткой.
Для труб большого диаметра важно измерять поле по окружности, например в нескольких условных положениях: верх, низ, левая сторона, правая сторона и промежуточные зоны. Это помогает найти локальные максимумы.
Почему одного измерения недостаточно
Остаточная намагниченность трубы редко распределена равномерно. В одной точке поле может быть допустимым, а рядом — уже мешать сварке.
- на торцах;
- на фасках;
- в зоне разделки;
- у продольного шва;
- на участках после резки;
- в местах контакта с магнитным захватом;
- на кромках с разной толщиной;
- в нижней части стыка после укладки трубы;
- на трубах после МПД.
Поэтому задача измерения — не получить среднее значение, а найти зоны, где магнитное поле реально влияет на дугу.
Какой метод размагничивания подходит
Метод зависит от диаметра трубы, толщины стенки, величины поля, направления поля и условий сварки.
1. Локальная компенсация поля
Если проблема сосредоточена в зоне стыка, можно применять локальную компенсацию магнитного поля. Такой подход используют перед сваркой, когда нужно стабилизировать дугу именно в рабочей зоне.
2. Размагничивание торцов труб
Если повышенное поле сохраняется на торцах и фасках, требуется обработка зоны будущего сварного соединения. Важно воздействовать именно на участок, где будет формироваться дуга.
3. Размагничивание труб большого диаметра
Для труб большого диаметра и большой толщины стенки может потребоваться более мощное оборудование, так как поле должно воздействовать не только на поверхность, но и на массив металла в зоне стыка.
4. Работа на объекте
Магистральные трубы часто нельзя доставить на стационарный участок. Поэтому для трубопроводного строительства, ремонта и сварки на трассе обычно нужен выездной формат: измерение поля и размагничивание непосредственно на месте.
5. Подбор режима под конкретный стык
Для стабильного результата важно учитывать не только трубу, но и сварочный процесс: тип сварки, положение стыка, требования к корню шва, допустимый уровень поля и условия монтажа.
Какое оборудование НЕВА подходит
Размагничивающие катушки НЕВА
Применяются для локального воздействия на трубу, торцы, стык или участок, где сохраняется повышенное магнитное поле. Подходят для задач размагничивания и компенсации поля перед сваркой.
Установки для размагничивания труб НЕВА
Подходят для подготовки труб к сварке, когда требуется снизить остаточное поле в зоне стыка и стабилизировать сварочную дугу.
НЕВА DKK-M10
Может применяться для крупногабаритных трубных элементов и тяжёлых изделий, которые сложно перемещать через стационарный соленоид. В такой схеме изделие остаётся неподвижным, а соленоид перемещается вдоль детали.
Выездное размагничивание НЕВА-Техника
Подходит для магистральных труб, трубных секций и объектов, которые невозможно или невыгодно перевозить на участок обработки. Специалисты проводят измерение поля, определяют проблемные зоны и подбирают режим размагничивания на месте.
Индивидуальные решения
Для труб большого диаметра, толстостенных труб, ремонтных участков, сварочных постов и полевых условий возможно проектирование решения под техническое задание: по диаметру, толщине стенки, уровню поля, типу сварки и условиям эксплуатации.
Когда нужен выезд специалиста
- труба находится на трассе или объекте;
- секцию нельзя доставить на стационарный участок;
- магнитное дутьё мешает сварке;
- нужно быстро определить причину нестабильной дуги;
- поле распределено неравномерно по окружности стыка;
- требуется измерение до и после обработки;
- нужно подобрать режим перед покупкой оборудования;
- простой сварочной бригады слишком дорогой;
- проблема повторяется на партии труб.
Выезд особенно актуален при строительстве, ремонте и обслуживании трубопроводов, где важно быстро восстановить стабильность сварочного процесса.
Какие данные нужны для подбора решения
- наружный диаметр трубы;
- толщину стенки;
- марку стали;
- длину секции;
- тип стыка;
- способ сварки;
- уровень остаточного поля;
- где поле повышено: торец, фаска, кромка, зона шва;
- направление поля, если оно известно;
- описание проблемы при сварке;
- фото стыка или чертёж;
- условия работы: цех, трасса, монтажная площадка;
- доступное питание;
- требуемый срок выполнения работ.
Отправьте параметры трубы или стыка
Подберём способ размагничивания под вашу задачу: локальная компенсация поля, подготовка стыка перед сваркой, обработка труб большого диаметра или выездное размагничивание на объекте.
