

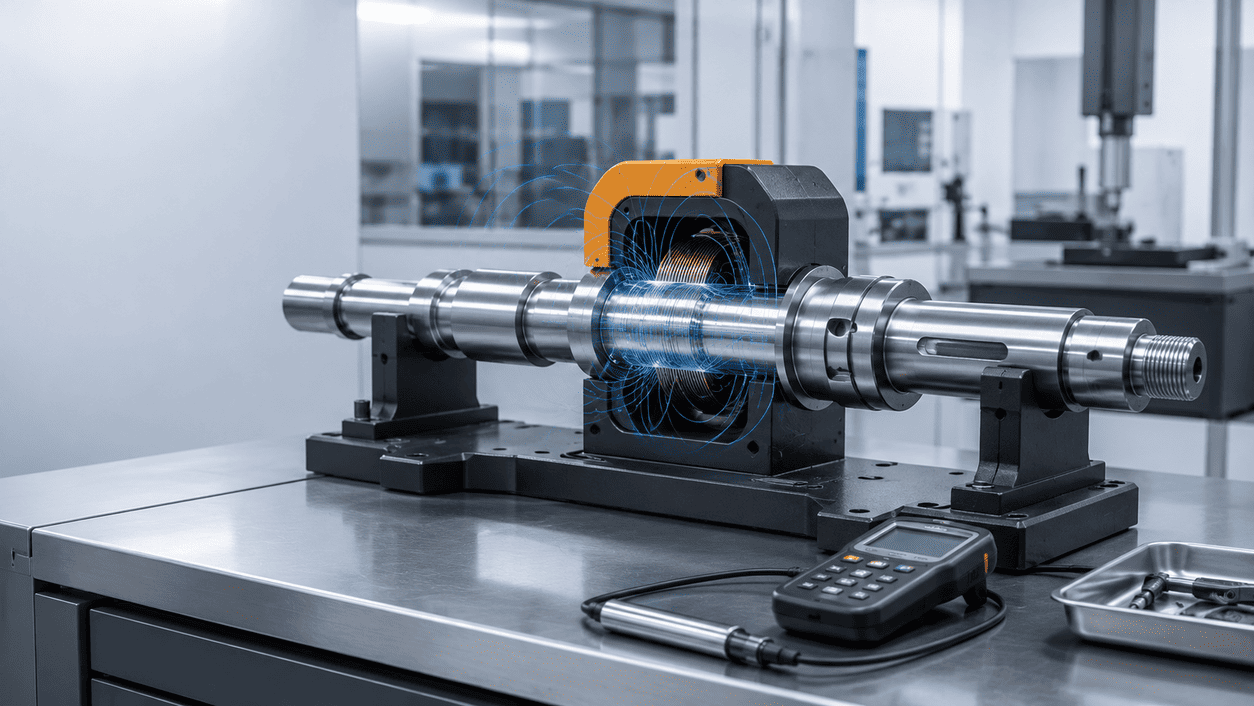
Размагничивание валов и осей требуется, когда после мехобработки, шлифовки, магнитопорошкового контроля, магнитной оснастки или хранения на детали сохраняется остаточное магнитное поле. Для длинномерных и массивных деталей это особенно важно: поле может концентрироваться на торцах, шейках, галтелях, шпоночных пазах и переходах диаметра.
Остаточная намагниченность валов приводит к налипанию стружки и абразива, ухудшению мойки, загрязнению посадочных поверхностей, проблемам при сборке, контроле и дальнейшей эксплуатации.
Где возникает проблема
- шлифования шеек и посадочных поверхностей;
- токарной, фрезерной и сверлильной обработки;
- магнитопорошкового контроля;
- работы на магнитных столах и с магнитной оснасткой;
- контакта с магнитными грузозахватами;
- сварки, наплавки или ремонта;
- хранения рядом с электродвигателями, магнитами и силовым оборудованием;
- транспортировки вблизи намагниченных деталей.
Проблема может проявляться как на отдельных коротких осях, так и на длинных валах, шпинделях, штоках, роторах и деталях сложного профиля.
Чем мешает остаточная намагниченность
Для валов и осей остаточное поле опасно тем, что удерживает ферромагнитные частицы именно в рабочих и посадочных зонах.
- налипанию металлической пыли, стружки и абразива;
- ухудшению качества мойки;
- загрязнению шеек, галтелей и посадочных поверхностей;
- проблемам при сборке с подшипниками, втулками, муфтами и уплотнениями;
- ускоренному износу сопряжённых деталей;
- ошибкам измерения и контроля;
- нестабильности при автоматической подаче;
- сохранению частиц после шлифования;
- дефектам при последующей обработке или покрытии.
Если вал после обработки «чистый» визуально, это ещё не означает отсутствие проблемы. Частицы могут удерживаться в шпоночных пазах, канавках, торцах, на переходах диаметра и в зоне галтелей.
Почему валы и оси сложно размагничивать
Вал кажется простой деталью, но с точки зрения магнитного поля это часто сложный объект.
- длина детали;
- диаметр и масса;
- отношение длины к диаметру;
- наличие ступеней и переходов;
- шейки и посадочные зоны;
- шпоночные пазы;
- резьбы;
- отверстия;
- галтели;
- состояние поверхности после шлифовки или мехобработки.
У длинных деталей магнитное поле может распределяться неравномерно по длине. На одном участке показания могут быть допустимыми, а на торце, шейке или переходе диаметра — повышенными.
Для массивных валов важно учитывать не только поверхность, но и глубину воздействия поля. Если выбрать слишком слабый или неподходящий режим, размагничивание может быть поверхностным и нестабильным.
Как понять, что вал или ось намагничены
- после обработки на поверхности удерживается металлическая пыль;
- стружка налипает на шейки, торцы и пазы;
- детали загрязняются после мойки;
- возникают проблемы при сборке с подшипниками;
- магнитный порошок после МПД плохо удаляется;
- на посадочных поверхностях остаются частицы;
- автоматический контроль даёт нестабильные результаты;
- при повторном измерении поле отличается по длине детали.
Если такие признаки повторяются, нужно не просто размагничивать деталь «на глаз», а измерить остаточное поле в критических зонах.
Как измерять остаточное поле на валу
Измерение выполняют магнитометром, гауссметром или тесламетром с датчиком Холла.
- торцы;
- шейки;
- посадочные поверхности;
- галтели;
- переходы диаметра;
- шпоночные пазы;
- резьбовые участки;
- отверстия и канавки;
- зоны после шлифования;
- места контакта с магнитной оснасткой;
- участки, где налипает стружка или пыль.
На длинных валах желательно измерять поле по нескольким сечениям и по нескольким образующим. Это помогает найти локальные максимумы, которые можно пропустить при одиночном замере.
Почему одного измерения недостаточно
- на торцах;
- у ступеней;
- на резком переходе диаметра;
- возле шпоночного паза;
- в зоне галтелей;
- у отверстий;
- на участках после шлифовки;
- в местах контакта с магнитной плитой или захватом.
Поэтому задача измерения — не получить одно среднее значение, а найти максимальное остаточное поле в функционально важных местах.
Какой метод размагничивания подходит
Метод зависит от размера вала, массы, сечения, материала и требуемой производительности.
1. Для небольших осей и коротких валиков
Подходят настольные демагнитизаторы или компактные соленоиды. Это рациональное решение для небольших деталей, ремонтных участков, ОТК и малых партий.
2. Для серийной обработки валов
Если детали идут потоком, лучше использовать проходной соленоид или конвейерный комплекс. Валы проходят через рабочее окно, а процесс становится повторяемым и менее зависимым от оператора.
3. Для массивных и толстостенных валов
Для крупных валов, штоков, шпинделей и роторов может потребоваться низкочастотное размагничивание. Такой режим лучше подходит для массивных сечений, где стандартная частота может действовать недостаточно глубоко.
4. Для тяжёлых валов
Если вал сложно переносить вручную, удобнее использовать комплекс с тележкой. Деталь устанавливается на тележку и перемещается через рабочее окно соленоида по направляющим.
5. Для крупногабаритных валов и осей
Если изделие слишком длинное, тяжёлое или его нельзя перемещать через соленоид, применяют специальное решение с подвижным соленоидом или выездное размагничивание на месте.
Какое оборудование НЕВА подходит
НЕВА DK
Подходит для коротких и массивных деталей, втулок, колец, шестерён, фланцев и отдельных участков валов, которые можно разместить в рабочем окне соленоида. Комплекс выполняет автоматический цикл размагничивания без ручного выноса изделия.
НЕВА DKM
Оптимален для валов, осей, роторов и тяжёлых цилиндрических деталей. Ручная тележка на направляющих упрощает подачу изделия через рабочее окно и снижает нагрузку на оператора.
НЕВА DKK
Подходит для потокового размагничивания деталей на конвейере. Решение целесообразно для серийного производства, где важны скорость, повторяемость и минимальное участие оператора.
НЕВА DKK-M10
Подходит для крупногабаритных и тяжёлых деталей, которые сложно перемещать через стационарный соленоид. В этом случае деталь остаётся неподвижной, а соленоид перемещается вдоль изделия.
Индивидуальные решения
Для нестандартных валов, длинных осей, шпинделей, роторов и крупногабаритных изделий возможно проектирование комплекса под техническое задание: по длине, диаметру, массе, требуемому уровню остаточного поля и производительности.
Когда нужен выезд специалиста
- вал установлен в крупный узел;
- изделие невозможно доставить на участок размагничивания;
- вал слишком длинный или тяжёлый;
- простой оборудования слишком дорогой;
- проблема проявляется только после сборки;
- нужно измерить поле на месте эксплуатации;
- требуется подобрать режим перед покупкой оборудования;
- необходимо проверить результат на реальной детали.
Выезд особенно актуален для роторов, шпинделей, валов компрессоров, турбинных деталей, крупных машин и узлов, где деталь нельзя быстро снять и отправить на отдельный участок.
Какие данные нужны для подбора решения
- тип детали: вал, ось, шток, шпиндель, ротор;
- длину;
- диаметр;
- массу;
- материал;
- наличие ступеней, пазов, отверстий и резьбы;
- исходное остаточное поле;
- требуемое поле после обработки;
- где именно налипает стружка или пыль;
- следующую операцию: мойка, сборка, контроль, упаковка, сварка;
- требуемую производительность;
- фото или чертёж изделия;
- условия участка и доступное питание.
Отправьте параметры вала или оси
Подберём способ размагничивания под вашу задачу: небольшие оси, серийные валы, тяжёлые шпиндели, роторы, длинномерные изделия или выездная обработка.
