

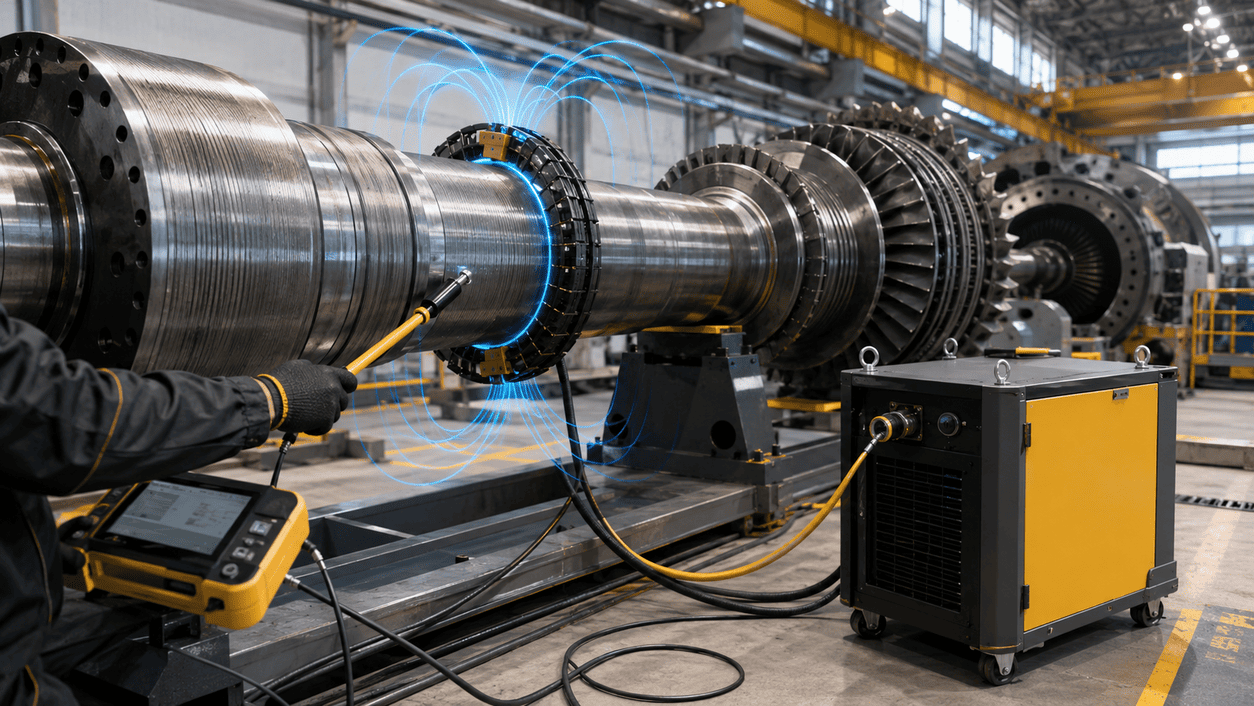
Выездное размагничивание турбинных роторов, деталей компрессоров и крупных машин требуется, когда остаточная намагниченность мешает ремонту, сборке, контролю, сварке, балансировке или дальнейшей эксплуатации оборудования.
Для крупногабаритных деталей проблема особенно критична: ротор, вал, корпусная деталь или компрессорный узел может иметь неравномерное магнитное поле по длине, на торцах, шейках, посадочных местах, лопаточных зонах, фланцах и переходах сечения. Остаточная намагниченность удерживает металлическую пыль, стружку и абразив, ухудшает очистку, может мешать контролю и повышать риск повреждения сопряжённых узлов.
Где возникает проблема
- магнитопорошкового контроля;
- шлифования шеек и посадочных поверхностей;
- мехобработки и ремонта;
- контакта с магнитными грузозахватами;
- хранения рядом с намагниченными изделиями;
- транспортировки;
- сварки, наплавки и восстановительных работ;
- длительной эксплуатации в электромагнитной среде;
- работы рядом с электродвигателями, генераторами и силовым оборудованием;
- предыдущих ремонтных операций без последующего размагничивания.
Проблема может проявляться на турбинных роторах, валах компрессоров, рабочих колёсах, корпусах, муфтах, роторах электродвигателей, шпинделях, барабанах, фланцах и других массивных ферромагнитных деталях.
Чем мешает остаточная намагниченность
Остаточное магнитное поле удерживает ферромагнитные частицы именно там, где требуется чистота, точность и стабильность сборки.
- налипанию металлической пыли и стружки;
- удержанию абразива после шлифовки;
- загрязнению шеек, торцов, посадочных зон и фланцев;
- ухудшению качества мойки и очистки;
- проблемам при сборке с подшипниками, втулками, муфтами и уплотнениями;
- нестабильным результатам контроля;
- ложным индикациям после магнитопорошковой дефектоскопии;
- риску повреждения подшипников и сопряжённых поверхностей;
- усложнению сварки и наплавки;
- увеличению времени ремонта;
- повторным операциям очистки и контроля.
Для турбинных роторов, компрессорных валов и крупных машин особенно важно не допустить попадания мелких частиц в зоны подшипников, уплотнений и точных посадок.
Почему крупные детали сложно размагничивать
Крупногабаритные изделия нельзя рассматривать как простые детали. У них большая масса, сложная геометрия и неравномерное распределение остаточного поля.
- длина детали;
- диаметр и масса;
- толщина сечения;
- материал;
- наличие ступеней;
- шейки под подшипники;
- посадочные поверхности;
- фланцы;
- отверстия и пазы;
- лопаточные зоны;
- участки ремонта;
- зоны после шлифования;
- история эксплуатации;
- положение детали на участке.
На одном участке поле может быть допустимым, а на торце, шейке, фланце или переходе диаметра — повышенным. Поэтому для крупных машин важно выполнять не одно измерение, а карту магнитного поля.
Как понять, что нужен выездной специалист
- металлическая пыль удерживается на роторе или валу;
- после очистки частицы снова появляются в посадочных зонах;
- стружка налипает на торцы, шейки или фланцы;
- магнитный порошок после МПД плохо удаляется;
- контроль показывает нестабильные результаты;
- после шлифования остаётся абразив;
- при сборке возникает риск загрязнения подшипниковых зон;
- деталь слишком крупная для перевозки на участок размагничивания;
- простой оборудования стоит дорого;
- нужно проверить поле до и после ремонта.
Если проблема связана с крупной деталью, которую сложно демонтировать или транспортировать, выездное размагничивание обычно быстрее и экономически выгоднее.
Как проводится измерение на объекте
Специалист выполняет измерение остаточного магнитного поля магнитометром, гауссметром или тесламетром с датчиком Холла.
- торцы;
- шейки под подшипники;
- посадочные поверхности;
- фланцы;
- переходы диаметра;
- галтели;
- пазы и отверстия;
- муфтовые соединения;
- лопаточные зоны;
- зоны после шлифования;
- участки после ремонта, сварки или наплавки;
- места налипания пыли, стружки и абразива.
Для длинных роторов и валов измерение выполняется по нескольким сечениям и по длине изделия. Это помогает найти локальные максимумы, которые невозможно определить одним замером.
Почему одного измерения недостаточно
У крупных деталей остаточная намагниченность почти всегда распределена неравномерно. Среднее значение по изделию не показывает реальную проблему.
- на торцах;
- в зоне шеек;
- у ступеней и переходов диаметра;
- возле фланцев;
- на участках после шлифовки;
- в местах контакта с магнитными захватами;
- после МПД;
- в зонах ремонта;
- рядом с посадками под подшипники и уплотнения.
Поэтому задача выезда — не просто подтвердить наличие магнитного поля, а найти зоны, где оно мешает реальному технологическому процессу.
Как выполняется выездное размагничивание
После измерения специалист подбирает режим обработки под конкретную деталь и задачу.
Возможны несколько сценариев.
1. Локальное размагничивание проблемных зон
Применяется, если поле сосредоточено на шейках, торцах, фланцах, посадочных местах или отдельных участках после ремонта.
2. Размагничивание ротора или вала по длине
Если поле распределено по длинномерной детали, обработка выполняется последовательно по участкам с контролем результата.
3. Размагничивание перед сборкой
Используется, когда нужно исключить попадание металлической пыли и абразива в подшипниковые узлы, уплотнения или точные посадки.
4. Размагничивание после магнитопорошкового контроля
Помогает удалить остаточное поле после МПД и снизить удержание магнитного порошка и частиц на поверхности.
5. Размагничивание после ремонта или шлифования
Применяется, если после обработки на детали удерживается стружка, абразив или металлическая пыль.
6. Подбор стационарного решения
Если задача повторяется регулярно, по итогам выезда можно подобрать оборудование для постоянной работы на участке ремонта или контроля.
Какие установки размагничивания НЕВА подходят
Выездное размагничивание НЕВА-Техника
Основное решение для турбинных роторов, компрессорных валов, крупных машин, тяжёлых узлов и деталей, которые невозможно или невыгодно перевозить. Специалисты проводят измерение поля, определяют проблемные зоны и выполняют обработку на месте.
Размагничивающие катушки НЕВА
Применяются для локального воздействия на шейки, торцы, фланцы, посадочные зоны, сварные и ремонтные участки.
НЕВА DKM
Подходит для валов, осей, роторов и тяжёлых цилиндрических деталей, которые можно перемещать через рабочее окно соленоида на тележке.
НЕВА DKK-M10
Подходит для крупногабаритных и тяжёлых деталей, которые сложно перемещать через стационарный соленоид. В этой схеме изделие остаётся неподвижным, а соленоид перемещается вдоль детали.
НЕВА DK
Может применяться для отдельных массивных элементов, фланцев, втулок, колец, муфт и корпусных деталей, которые можно разместить в рабочем окне соленоида.
Индивидуальные решения
Для ремонтных предприятий, энергетики, компрессорных станций, машиностроения и сервисных центров возможно проектирование решения под техническое задание: по длине, диаметру, массе, уровню остаточного поля и требованиям участка.
Когда выезд особенно оправдан
- ротор или вал невозможно быстро демонтировать;
- деталь слишком тяжёлая или длинномерная;
- транспортировка на участок размагничивания дорогая;
- простой оборудования критичен;
- нужно выполнить измерение на месте эксплуатации;
- проблема проявляется только после сборки или ремонта;
- нужно проверить результат до и после обработки;
- требуется подобрать режим перед покупкой оборудования;
- необходимо обработать крупный узел без изменения производственного маршрута;
- нужно срочно восстановить стабильность ремонта, контроля или сборки.
Выезд особенно актуален для турбин, компрессоров, насосных агрегатов, крупных электродвигателей, редукторов, шпиндельных узлов и машин, где демонтаж и логистика занимают больше времени, чем сама обработка.
Какие данные нужны для заявки
- тип изделия: турбинный ротор, вал компрессора, рабочее колесо, корпус, муфта, ротор электродвигателя;
- длину;
- диаметр;
- массу;
- материал;
- фото или чертёж;
- состояние изделия: отдельная деталь или узел в сборе;
- где именно налипает стружка, пыль или абразив;
- исходное остаточное магнитное поле, если оно измерено;
- требуемое поле после обработки;
- следующую операцию: мойка, сборка, МПД, сварка, наплавка, балансировка, эксплуатация;
- условия доступа к детали;
- доступное питание;
- город и площадку выполнения работ;
- допустимое время остановки оборудования.
Отправьте параметры ротора или крупной детали
Подберём способ выездного размагничивания под вашу задачу: турбинный ротор, вал компрессора, рабочее колесо, крупный машинный узел, корпусная деталь или изделие после ремонта.
