

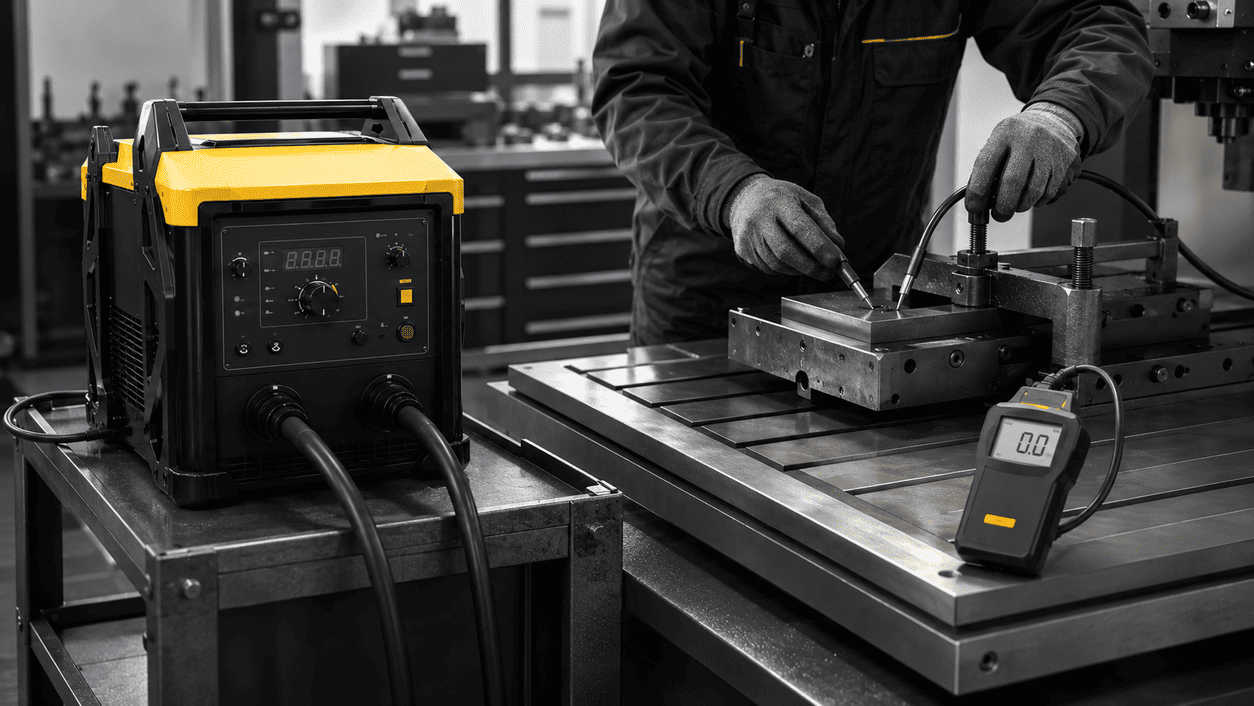
Выездное размагничивание станков, зажимных систем и инструмента требуется, когда остаточная намагниченность мешает стабильной обработке, контролю, сборке или чистоте деталей прямо на производственном участке.
Проблема может возникать на магнитных плитах, столах станков, зажимных приспособлениях, патронах, оправках, направляющих, оснастке, режущем инструменте и деталях после обработки. Намагниченные элементы удерживают стружку, металлическую пыль и абразив, из-за чего ухудшается чистота поверхности, появляется риск дефектов обработки и растёт количество повторных операций.
Где возникает проблема
- работы с магнитными плитами и столами;
- применения магнитной оснастки;
- контакта с магнитными захватами;
- шлифования и мехобработки;
- магнитопорошкового контроля;
- обработки на станках с ЧПУ;
- длительного контакта детали с намагниченной оснасткой;
- хранения инструмента рядом с магнитами и электродвигателями;
- ремонта, сварки или наплавки;
- эксплуатации рядом с силовым электрооборудованием.
Чаще всего проблема проявляется не на всём станке целиком, а локально: на столе, в зоне зажима, на патроне, направляющих, оправках, призмах, плитах, приспособлениях или инструменте.
Чем мешает остаточная намагниченность
Остаточное магнитное поле удерживает ферромагнитные частицы там, где должна быть чистая рабочая зона.
- налипанию стружки на оснастку и инструмент;
- загрязнению посадочных и базовых поверхностей;
- ухудшению точности установки детали;
- риску появления царапин и задиров;
- ухудшению качества шлифования;
- проблемам при мойке и очистке;
- загрязнению деталей перед контролем или покрытием;
- повышенному износу инструмента;
- ложным сигналам на автоматическом контроле;
- росту брака и повторных операций;
- снижению стабильности обработки партии.
Для точного производства даже небольшая металлическая частица на базовой поверхности может повлиять на установку детали и качество обработки.
Почему станки и оснастку сложно размагничивать
Станок или зажимная система — это не одна простая деталь, а сборочный узел с разными материалами, формами и зонами контакта.
- масса и габариты узла;
- форма рабочей поверхности;
- наличие пазов, отверстий и направляющих;
- зоны контакта с магнитной оснасткой;
- материал плит, губок, патронов и оправок;
- расположение электродвигателей и кабелей;
- история эксплуатации;
- тип обрабатываемых деталей;
- режимы шлифования и мехобработки.
Поле может концентрироваться на кромках, углах, торцах, в пазах, на зажимных поверхностях и в местах, где стружка налипает сильнее всего. Поэтому размагничивание «вслепую» не всегда даёт стабильный результат — сначала нужно измерить поле.
Как понять, что нужен выездной специалист
- стружка постоянно налипает на стол, плиту или зажим;
- после очистки металлическая пыль быстро возвращается;
- детали загрязняются сразу после обработки;
- шлифовальная пыль удерживается на поверхности;
- инструмент притягивает мелкую стружку;
- детали сложно качественно отмыть перед контролем или покрытием;
- на базовых поверхностях остаются частицы;
- автоматический контроль даёт нестабильные результаты;
- брак появляется после обработки на конкретном станке;
- проблема повторяется на одной оснастке или одном участке.
Если проблема привязана к конкретному станку, приспособлению или операции, логично проверить остаточное магнитное поле на месте.
Как проводится измерение на объекте
Специалист выполняет диагностику магнитного поля с помощью магнитометра, гауссметра или тесламетра с датчиком Холла.
- рабочий стол станка;
- магнитная плита;
- зажимные губки;
- патроны;
- оправки;
- призмы;
- направляющие;
- Т-образные пазы;
- базовые поверхности;
- режущий инструмент;
- детали после обработки;
- зоны, где удерживается стружка или абразив.
Важно измерять не одну точку, а карту проблемных зон. Это позволяет понять, где поле максимальное и какой режим размагничивания нужен.
Почему одного измерения недостаточно
На станке или оснастке поле распределяется неравномерно. Например, на гладкой поверхности значение может быть низким, а в пазу, на кромке или в месте контакта с магнитной плитой — повышенным.
- несколько точек по рабочей поверхности;
- зоны зажима;
- места контакта детали с оснасткой;
- участки налипания стружки;
- состояние детали до и после обработки;
- поле до и после размагничивания.
Цель выездного обследования — не просто зафиксировать наличие поля, а понять, как оно влияет на реальный технологический процесс.
Как выполняется выездное размагничивание
После измерения специалист подбирает способ обработки под конкретный объект.
Возможны разные сценарии:
1. Локальное размагничивание рабочей зоны
Применяется, если проблема сосредоточена на столе, зажимной поверхности, плите, патроне или отдельной зоне оснастки.
2. Размагничивание зажимных приспособлений
Подходит для губок, призм, оправок, держателей, плит, кассет и другой оснастки, которая удерживает стружку или влияет на чистоту детали.
3. Размагничивание инструмента
Применяется для режущего, измерительного, шлифовального или специального инструмента, если он притягивает металлическую пыль и загрязняет рабочую зону.
4. Размагничивание деталей прямо на участке
Если проблема возникает после конкретной операции, можно обработать деталь на месте: до мойки, перед контролем, перед покрытием или перед сборкой.
5. Подбор постоянного решения
Если проблема повторяется регулярно, выезд помогает определить, какое оборудование лучше установить на участке: соленоид, конвейерный комплекс, катушку, рабочее место размагничивания или индивидуальное решение.
Какие установки размагничивания НЕВА подходит
Выездное размагничивание НЕВА-Техника
Подходит для станков, крупных узлов, зажимных систем, оснастки и участков, где оборудование невозможно или невыгодно перевозить. Специалисты проводят измерение поля, определяют проблемные зоны и выполняют размагничивание на месте.
Размагничивающие катушки НЕВА
Применяются для локальной обработки рабочих зон, плит, оснастки, инструмента и отдельных деталей.
НЕВА DK
Подходит для деталей, оснастки, оправок, плит, втулок, колец, фланцев и узлов, которые можно разместить в рабочем окне соленоида.
НЕВА DKM
Подходит для валов, осей, штоков, цилиндрических деталей и тяжёлой оснастки, которую удобнее перемещать через соленоид на тележке.
НЕВА DKK
Подходит для потоковой обработки деталей после станка, перед мойкой, контролем, покрытием или сборкой.
Индивидуальные решения
Для действующих производственных участков возможно проектирование решения под техническое задание: по типу станка, габаритам оснастки, уровню остаточного поля, скорости потока и требованиям к чистоте деталей.
Когда выезд особенно оправдан
- станок нельзя остановить надолго;
- оборудование невозможно перевезти;
- проблема проявляется только на конкретном участке;
- нужно измерить поле на месте эксплуатации;
- требуется быстро понять причину налипания стружки;
- нужно проверить результат до и после обработки;
- необходимо подобрать оборудование перед покупкой;
- проблема влияет на брак, мойку, контроль или покрытие;
- нужно обработать крупную оснастку или рабочую поверхность;
- важно не нарушать текущий производственный процесс.
Выезд особенно полезен, когда причина брака неочевидна и нужно связать между собой станок, оснастку, деталь, стружку, мойку и контроль качества.
Какие данные нужны для заявки
- тип станка или участка;
- что именно намагничено: стол, плита, патрон, оснастка, инструмент, деталь;
- габариты проблемной зоны;
- материал;
- где именно налипает стружка;
- после какой операции появляется проблема;
- есть ли измеренное остаточное поле;
- фото станка, оснастки и детали;
- требования к результату после размагничивания;
- условия доступа к оборудованию;
- доступное питание;
- допустимое время остановки участка.
Отправьте фото станка, оснастки или инструмента
Подберём способ выездного размагничивания под вашу задачу: налипание стружки, загрязнение деталей, нестабильный контроль, проблемы перед мойкой, покрытием или сборкой.
- фото проблемной зоны;
- описание операции;
- где именно налипает стружка;
- габариты оснастки или детали;
- измеренное магнитное поле, если есть;
- требования к срокам выезда;
- город и площадку выполнения работ.
